
材料选择与预处理对刃口精度的影响
钩刃打刀在数控加工领域的应用,高度依赖于原材料的微观组织稳定性。高碳工具钢或粉末冶金高速钢是常见的基材,其内部碳化物的分布均匀性直接决定了后续磨削的刀具寿命和刃口完整性。在正式进入数控程序之前,材料通常需要经过真空淬火和多次回火处理,以消除内应力并获得回火马氏体组织。这种预处理不仅提升了材料的硬度基准,更关键的是稳定了尺寸,防止在精密加工过程中因应力释放导致的微量变形,这是确保最终产品符合微米级公差的前提条件。
原材料入库后需经过严格的无损检测,主要利用超声波探伤技术排查内部裂纹或夹杂物。对于钩刃打刀这类具有特殊几何形状的刀具,材料表面的氧化皮和脱碳层必须通过精密磨削去除,以确保后续装夹定位的准确性。任何表面缺陷都可能在高速切削或精密成型过程中引发应力集中,进而导致崩刃或断裂。因此,从原材料的理化性能管控到表面预处理,每一个环节都构成了高精度制造的底层逻辑,为后续的数控加工提供物理基础。
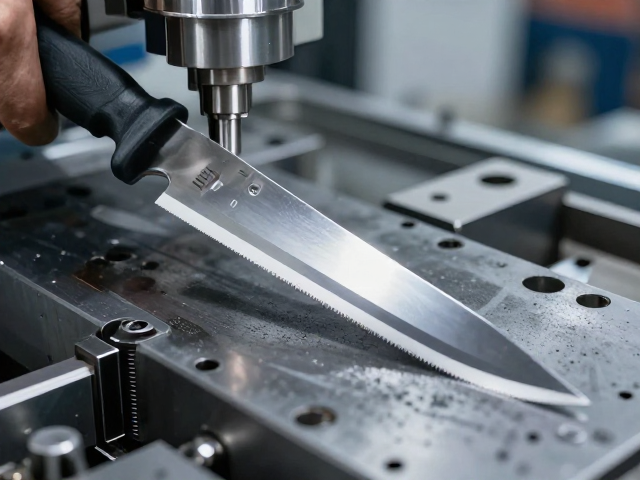
数控车削与成型工序的核心参数设定
钩刃打刀的初始成型主要依靠高精度数控车床完成,这一阶段的核心在于刀具路径规划与切削参数的匹配。针对高硬度材料,通常采用小切深、低进给的半精车策略,以控制切削热对工件表面的影响。主轴转速与进给速率的比值需经过严密的计算,确保切屑顺利排出,避免缠绕或堆积影响加工稳定性。刀具夹持系统需具备极高的刚性,以减少加工过程中的振动,振动是导致刃口微观波纹度超标的主要诱因之一。
在成型钩刃特征时,专用成型刀具或高精度车刀需严格遵循几何角度设定。前角、后角及刃倾角的微小变化都会显著影响切削力和散热条件。数控系统需实时监控主轴负载,通过自适应控制算法动态调整进给速度,防止因材料硬度波动导致的刀具过载。此外,冷却液的压力和流量需精确控制,既要有效带走切削区热量,又要避免高压液流冲击已加工表面造成微观损伤。这一阶段的精度控制直接决定了钩刃打刀的基本几何形状精度和表面粗糙度基准。
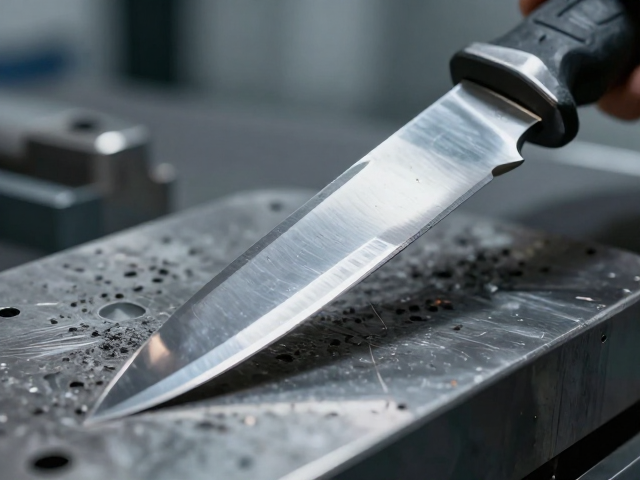
高精度磨削与刃口微观质量控制
磨削是赋予钩刃打刀最终刃口精度和表面质量的关键工序,通常采用成型砂轮磨削或数控成型磨削技术。砂轮的选择需考虑磨料硬度、粒度及结合剂类型,金刚石或CBN(立方氮化硼)砂轮因其极高的硬度和耐磨性,成为加工高硬度刀具的首选。磨削过程中,砂轮与工件的相对运动轨迹需通过高精度数控轴协同控制,确保钩刃曲线的连续性和一致性。磨削余量通常控制在微米级别,以消除车削留下的残余应力和微观缺陷。
刃口钝化处理是提升钩刃打刀性能的重要环节,旨在去除微观崩口并增强刃口强度。通过精细的磨削参数调整,形成微小的R角或平面钝化区,这能有效防止切削起始阶段的崩刃现象。在线测量系统在此阶段发挥着重要作用,通过激光扫描或接触式探针实时检测刃口形状和尺寸,数据反馈至数控系统进行闭环补偿,确保每一把刀具的几何参数都在公差范围内。这种高精度的磨削与钝化工艺,是保证钩刃打刀在极端工况下保持锋利度和耐用性的核心手段。
检测验证与精度追溯体系
高精度钩刃打刀的出厂前检测需覆盖几何尺寸、表面质量及材质性能等多个维度。三坐标测量机(CMM)用于检测刃口位置精度、角度偏差及轮廓度,确保其与设计图纸的吻合度。表面粗糙度仪通过触针法或光学干涉法评估刃口微观不平度,通常要求达到Ra0.1μm甚至更优的水平。金相显微镜用于检查刃口区域是否存在磨削烧伤或微裂纹,这是判断刀具潜在失效风险的重要依据。
每把钩刃打刀均需建立完整的数字档案,记录从原材料批次、加工参数、检测结果到最终检验员信息的全流程数据。这种可追溯性体系不仅符合高端制造业的质量管理规范,也为后续的使用反馈和工艺优化提供数据支撑。检测数据的自动化采集与分析,使得质量波动能够被即时发现并修正,从而维持生产过程的稳定性。通过严密的检测验证,确保每一把出厂的钩刃打刀在精度、强度和可靠性上均达到既定标准,满足高精度加工场景的需求。