
刀片安装精度对初始切割轨迹的影响
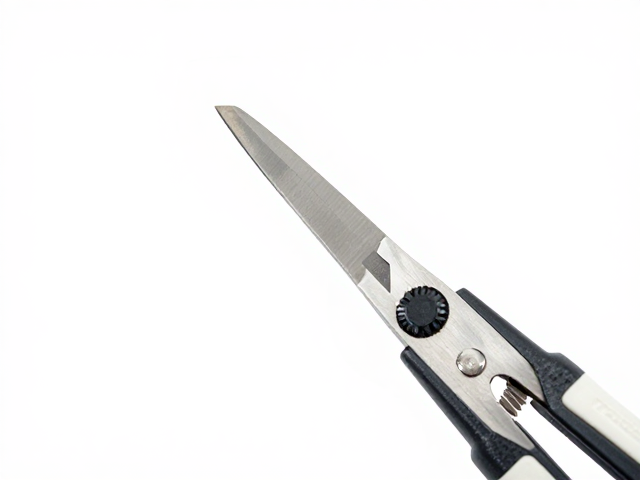
办公裁剪刀在更换标准替换刀片时,刀轴孔与刀片中心孔的配合间隙是决定初始稳定性的核心物理变量。市面常见的办公裁剪刀多采用标准110mm或115mm规格的刀片,其中心定位孔直径通常控制在2.0mm至2.5mm之间,公差范围需符合机械加工的常规标准。若刀片中心孔存在毛刺或变形,或者刀轴表面存在锈蚀、油污,会导致刀片在装配后产生微小的偏心率。这种偏心率在切割起始阶段会被放大,表现为刀片切入纸张时向一侧偏移,进而导致切口歪斜。因此,在安装前必须确保刀片中心孔光滑无瑕疵,并使用无水酒精清洁刀轴表面,以消除因接触面不洁造成的定位偏差。
刀片的固定方式直接决定了切割过程中的受力状态,常见的固定结构为螺丝紧固或卡扣式固定。对于螺丝紧固型刀片,拧紧螺丝时的扭力分布必须均匀。若单边受力过大,刀片会在金属基材上产生翘曲,导致切割刃线与裁剪刀身导轨不平行。实际操作中,建议使用规格匹配的十字螺丝刀,以对角线顺序分两次均匀拧紧螺丝,避免一次性过度紧固导致刀片应力集中变形。对于卡扣式固定结构,需确认卡爪完全嵌入刀片槽位,且无松动迹象。不稳固的固定会在切割阻力作用下发生微幅位移,这种位移会直接破坏切割方向的稳定性,使原本直线切割变为弧线或锯齿状切口。
导轨清洁度与刀片刃口状态的协同作用
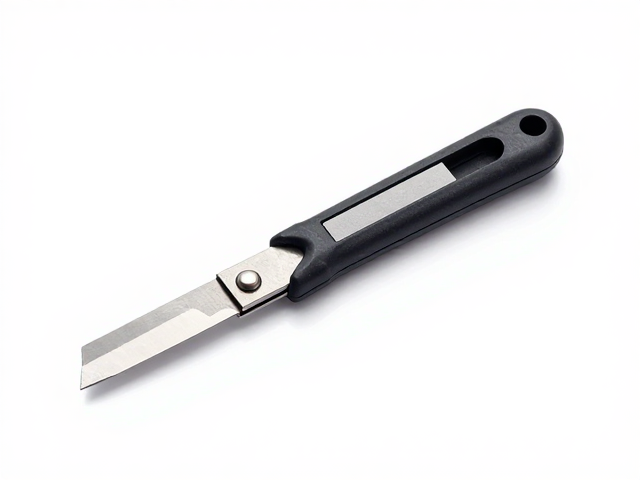
裁剪刀底座的导向导轨是限制刀片横向移动的关键部件,其表面的光洁度直接影响刀片运行的平滑度。长期使用的导轨表面容易积聚纸屑、粉尘或干涸的胶水残留,这些异物会增加刀片与导轨之间的摩擦系数,导致刀片在推进过程中受到不均匀的侧向阻力。当刀片在切割过程中遇到阻力不均,其运动轨迹必然发生偏转。保持导轨清洁的具体操作是定期使用软布擦拭导轨表面,对于顽固污渍可使用少量中性清洁剂辅助清理,随后务必擦干水分,防止金属部件生锈。导轨的清洁程度应与刀片刃口的锋利度相结合,钝化的刀片需要更大的推进力,这会加剧刀片与导轨间的摩擦,进一步放大因导轨不洁导致的方向偏差。
刀片刃口的微观状态会显著改变切割时的力学传递路径。新安装的替换刀片刃口锋利,切割阻力小,刀片能严格跟随导轨运动。然而,若刀片在运输或储存过程中刃口受到磕碰产生微观缺口,或者在切割过程中因磨损导致刃口变钝,切割时的横向分力会增加。这种横向分力会试图推动刀片偏离预定轨迹,尤其是在切割较厚或较硬的纸张时表现更为明显。因此,在更换刀片时,应检查刃口是否有崩口或卷刃现象。若发现刃口状态不佳,即使导轨清洁且安装精准,切割方向仍难以保持稳定。定期更换符合规格的新刀片,并确保刃口完整无损,是维持切割方向稳定的必要条件。
操作手法与外力控制对轨迹的修正
切割过程中的施力方式会直接干扰刀片的运动轨迹。理想的切割动作应保持手部稳定,施加的推力方向应与裁剪刀身导轨严格平行。若施力过程中出现上下晃动或左右偏斜,刀片在受到非轴向力作用时,会因杠杆原理在刀轴处产生扭转力矩,导致切割线偏离直线。特别是在切割大面积纸张时,纸张本身的张力变化会反作用于刀片,若操作者未能通过手部动作抵消这种张力,刀片极易发生跑偏。操作时应双手配合,一手固定纸张,另一手平稳推动刀片,确保推力矢量与切割路径重合,减少侧向干扰。
纸张的放置状态与支撑面的平整度也是影响切割方向的重要外部因素。若纸张未平整放置,存在褶皱或卷曲,刀片在切割时会受到纸张纤维的不规则阻力,导致切割方向发生随机偏转。此外,裁剪刀放置的工作台面若不水平或存在震动,会导致刀片在运动过程中产生微小的位移累积。确保工作台稳固且水平,纸张平铺无褶皱,是减少外部干扰、保持切割方向稳定的基础条件。通过规范操作流程,消除人为施力偏差和外部环境干扰,能够最大程度地发挥裁剪刀本身的机械精度,实现精准、稳定的直线切割。