
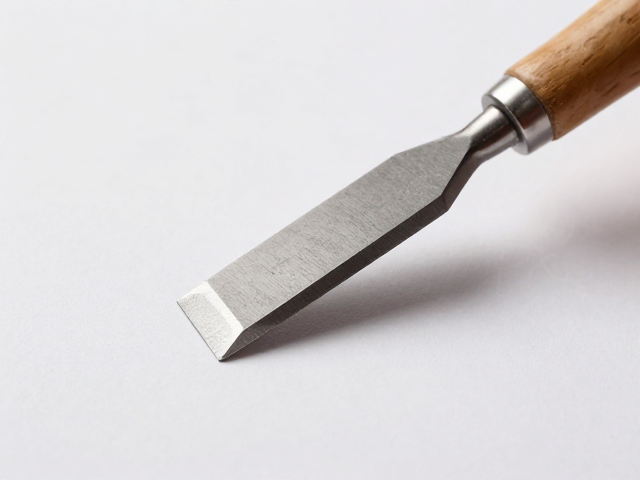
刃口角度与材料硬度的对应逻辑
泡沫材料雕刻中,刃口角度直接决定了切削时的阻力大小与边缘光洁度。对于常见的EPS(聚苯乙烯)或EPE(聚乙烯)等软质泡沫,通常建议选用30°至40°的大角度凿刀。较宽的刃口能提供更强的支撑力,在切入材料时不易发生卷刃或崩口,适合进行大块的去除作业。相反,若处理高密度XPS(挤塑聚苯乙烯)或经过特殊加固处理的硬质泡沫,刃口角度需缩小至20°至25°。较小的角度能像刀片一样切入致密结构,减少材料碎裂的风险,但需严格控制下刀力度,避免刃口因受力过大而损坏。
不同角度带来的切削纹理差异明显,直接影响后续打磨或喷涂的从属工序。大角度凿刀留下的切削面相对粗糙,适合需要保留粗犷肌理或后续进行厚层填充修补的作品。小角度凿刀则能形成较为平滑的斜面,有利于在精细雕刻中呈现流畅的曲线过渡。实际操作中,应根据泡沫的密度表数据进行微调,密度超过30kg/m³的材料需优先测试小角度刃口的切入稳定性,而密度低于15kg/m³的材料则可大胆使用大角度快速塑形。
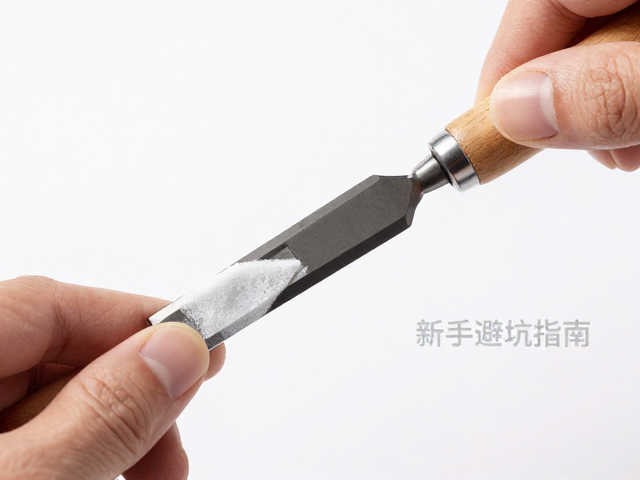
握持方式与切削效率的协同关系
凿刀的角度选择必须结合手部施力方式,错误的握持会抵消角度优势。在使用大角度凿刀进行粗雕时,应采用推削法,手掌根部抵住刀背,利用身体前倾的惯性带动刀具向前滑动。这种方式能充分发挥大角度刃口的强度优势,防止刀具在软质泡沫中因阻力不足而失控打滑。对于小角度凿刀,则更适合采用垂直下压结合微幅推拉的动作,利用小角度带来的锋利度进行精细化修整,此时手指应轻握刀柄末端以感知切削反馈,避免施加过大的垂直压力导致刃口切入过深而撕裂材料表面。
切削速度与刃口磨损存在严密的物理关联。高速切削会产生热量,对于热敏性较高的泡沫材料,过快的速度会导致刃口附近材料熔融粘连,进而包裹刃口形成积屑瘤。此时无论刃口角度多优,切削效果都会急剧下降。新手应保持匀速、中速的切削节奏,特别是在处理大角度凿刀时,若发现切削阻力突然增大,应立即检查刃口是否因角度过大而在硬泡沫中卡滞。通过调整握持角度,使凿刀与材料表面保持适当的夹角,可以有效分散切削应力,延长工具寿命并提升雕刻面的平整度。
常见误区与刃口维护要点
许多初学者误以为刃口越锋利越好,从而盲目追求极小的角度,这在泡沫雕刻中极易导致“啃刀”现象。过小的角度在遇到泡沫内部杂质或密度不均区域时,极易产生微裂纹并迅速扩展至刃口,造成永久性损坏。正确的做法是预留刃口余量,当发现雕刻边缘出现毛刺或切削不跟手时,首先检查是否为刃口钝化而非角度错误。使用细粒度油石或金刚石磨板对刃口进行局部修复,保持刃口直线度比单纯追求锋利度更为重要。
刃口角度的改变应遵循微量原则,每次打磨去除的金属厚度应控制在微米级别。使用角尺或专用角度尺定期校准凿刀角度,确保左右刃面对称,避免因角度不对称导致切削时刀具偏斜。对于长期使用的凿刀,即使角度正确,刃口微观层面的卷曲也会影响雕刻精度。通过高频次的轻度修磨代替低频次的大幅度重磨,能维持刃口最佳工作状态。在实际操作中,若发现雕刻件表面出现横向划痕,通常是因为刃口角度过大导致切削刃未能完全切断材料纤维,此时需重新研磨减小角度,而非增加切削力度。