
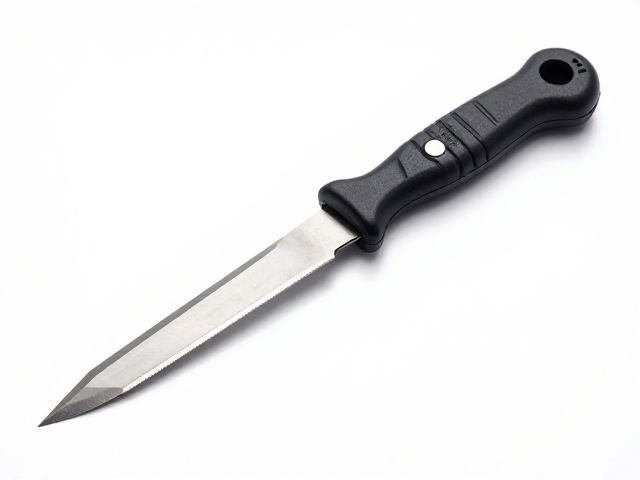
核心材质:高碳工具钢的性能解析
高碳工具钢通常指含碳量在0.6%至1.5%之间的铁基合金,其微观结构中富含碳化物,这构成了刀具硬度的物理基础。相较于普通不锈钢或低合金钢,高碳工具钢在经过适当的热处理后,能达到HRC 58-62的硬度区间,这种硬度水平使得刃口在接触皮革纤维时不易发生卷刃或崩缺。皮革作为一种由胶原蛋白纤维交织而成的天然材料,其内部结构紧密且具有一定的韧性,普通钢材难以在长时间使用中维持刃口的微观平整度,而高碳材质通过高耐磨性抵消了部分摩擦损耗,延长了打磨复锐的周期。
在实际切削过程中,高碳工具钢的锋利度保持性表现为刃口微观锯齿结构的稳定性。当刀尖切入皮革表面时,高硬度带来的切削力集中效应能够更有效地切断纤维束,减少因钝化导致的拉扯现象。这种特性对于处理厚皮、植鞣革等高强度材料尤为重要,因为材料阻力较大,若钢材韧性不足或硬度不均,极易造成切口粗糙或边缘不齐。因此,选择高碳工具钢并非单纯追求极端的硬度数值,而是寻求硬度与微观韧性的平衡,以确保在持续切割中刃口能保持几何形状的完整,从而提供一致且干净的切割体验。
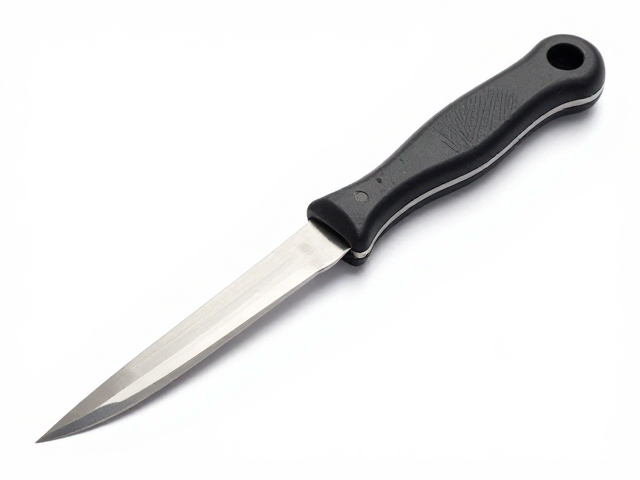
刃口几何:角度与开刃方式的选择逻辑
刃口角度直接决定了切割时的受力分布与锋利度表现。对于通用型裁皮刀,刃口开角通常建议在25至30度之间,这一范围能在锋利度与刃口强度之间取得较优平衡。过小的开角(如15-20度)虽然初始切割极其顺滑,但刃口尖端过于脆弱,在遇到皮革中的硬骨、结节或需要施加侧向力时容易发生崩口;反之,过大的开角(超过35度)则需要更大的下压力,容易导致切割线条歪斜,且难以应对精细的曲线切割需求。因此,25-30度的开角能确保刀尖在切入皮革时形成稳定的楔形分割,既减少了推进阻力,又保证了刃口在高频使用下的结构完整性。
开刃方式的选择会影响刀具的持锐性和操作手感。手工开刃或精密研磨的刀身通常具有更平滑的刃面过渡,减少了切割时的粘滞感,特别适合需要高精度控制的细节作业。相比之下,激光开刃或工业化批量生产的刀具可能在刃口微观结构上存在细微差异,需通过实际切割测试来验证其一致性。此外,刀身的厚度分布也会影响切割体验,较薄的刀背能降低整体重量,提高操控灵活性,而略厚的刀背则提供更好的刚性和抗扭转能力。对于通用型需求,建议优先考察刃口线条是否平直均匀,以及从刀尖到刀根的过渡是否自然,这些细节决定了刀具在不同切割场景下的适应范围。
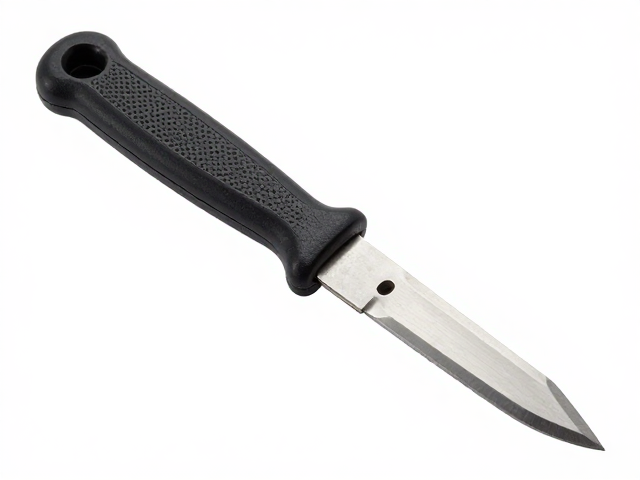
人体工学设计:握持感与操控稳定性
刀柄的形状与材质直接影响长时间使用下的疲劳度与精度控制。符合人体工学的刀柄通常采用符合手掌自然抓握曲线的设计,避免在切割过程中因受力不均导致手部肌肉紧张。常见的材料包括硬木、工程塑料或金属复合材料,其中高密度木材因其良好的触感和适度的阻尼感,常被用于中高端裁皮工具中,能有效防止手汗导致的打滑。工程塑料则可能在耐候性和耐用性上表现更佳,且能通过模具实现更复杂的防滑纹理设计,增强手指与刀柄之间的摩擦力,提升对刀具细微动作的感知能力。
刀柄与刀颈(刀身与刀柄连接处)的结构强度是确保切割安全的关键。在切割厚皮或需要较大冲击力时,刀颈需能承受来自刀身的反作用力而不产生松动或断裂。一体式锻造结构通常比拼接式结构在长期使用中更具稳定性,减少了因胶水老化或机械连接件磨损导致的隐患。此外,刀柄表面的纹理处理也需经过精细考量,过于粗糙的纹理可能磨损皮肤,而过于光滑则缺乏抓握力。理想的设计应是在手掌接触区域提供舒适的弧度,在手指施力区域设置防滑纹路,确保在湿手或佩戴手套的情况下仍能保持对刀具的精准控制,从而提升整体操作的安全性与效率。