
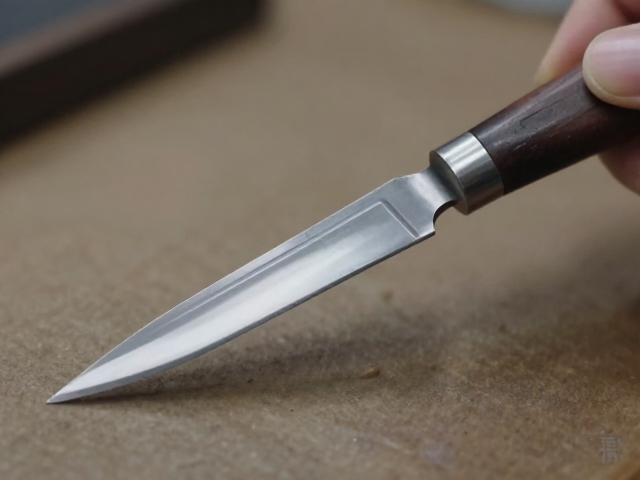
手工刀具非遗技艺的核心在于材料与热处理的精准博弈
手工刀具的制作并非简单的金属塑形,而是一场关于晶体结构重组的微观控制过程。在非遗技艺的传承中,匠人严格遵循古法锻打,通过折叠与层叠消除钢材内部的杂质,形成均匀的微观组织。这种物理层面的预处理为后续的热处理奠定了基础,使得钢材在经历高温淬炼时,能更稳定地形成马氏体或贝氏体等高硬度相。没有经过充分锻打的钢材,即便热处理工艺再精湛,其内部残留的应力与杂质也会成为裂纹蔓延的源头,直接削弱刀具的持锋能力。
真空热处理作为现代工艺与传统技艺结合的关键环节,其核心价值在于隔绝氧气与杂质,防止钢材在加热过程中发生脱碳或氧化。在真空环境下,钢材表面的碳元素得以保留,这对于保持刃口的硬度与耐磨性至关重要。传统空气炉加热容易导致刃口表面形成氧化皮,不仅损耗材料,还会改变刃口的化学成分,导致硬度不均。真空炉通过精确控制升温曲线和保温时间,使钢材内部温度分布高度均匀,避免了局部过热导致的晶粒粗大,从而确保整刃硬度的一致性,这是手工刀具达到极致锋利度的物理前提。
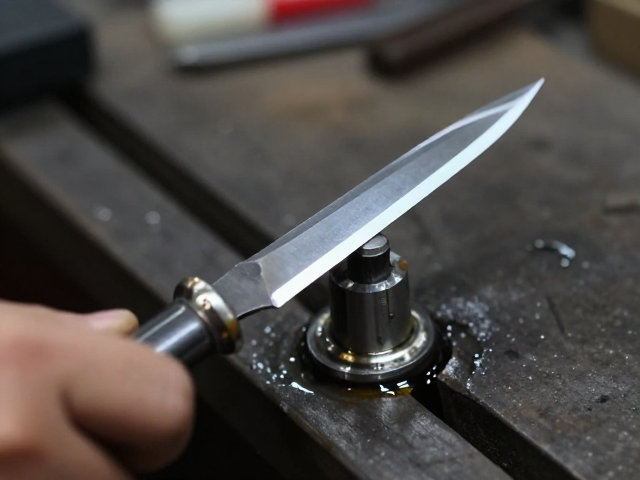
油淬过程中的相变控制与应力管理
淬火介质的选择直接决定了钢材冷却速率,进而影响最终的组织形态与力学性能。油淬因其冷却速度适中,能有效减少工件在马氏体转变过程中的热应力与组织应力,是许多高碳钢刀具的首选工艺。在油淬过程中,钢材从奥氏体区急速冷却,碳原子被强制固溶于晶格中,形成高硬度的马氏体。然而,油温的控制极为关键,低温油能提供更快的冷却速度,提高硬度,但可能增加开裂风险;高温油则冷却平缓,利于保持刀具几何形状的完整。匠人通过观察油面的沸腾状态和颜色变化,凭借经验判断油温,确保钢材在临界冷却速度附近完成相变。
除了介质温度,搅拌方式和浸入角度也是油淬成败的决定性因素。不均匀的冷却会导致刀具扭曲或变形,甚至产生肉眼不可见的微裂纹,这些缺陷在后续打磨和使用时会迅速扩展,导致崩刃。传统手工操作中,匠人会采用单方向匀速搅拌或摆动刀具,以打破油面形成的蒸汽膜,促进热交换。这种对流体动力学的朴素应用,确保了刃口各部位能以近乎一致的速率冷却。通过精细控制油淬过程,钢材内部形成的马氏体针状结构更加细密,这种微观结构的致密性直接转化为刀具在切割过程中的抗冲击能力和刃口保持性,是锋利度得以持久维持的结构基础。
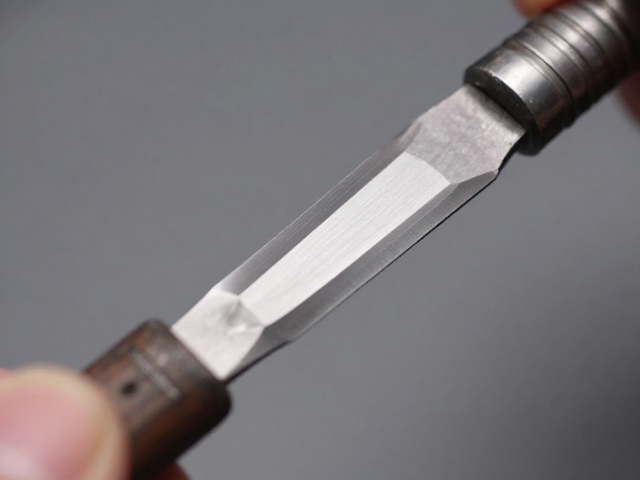
微观结构对锋利度表现的直接影响
刀具的锋利度并非单一维度的指标,而是硬度、韧性与刃口微观几何形态的综合体现。真空热处理结合油淬所获得的高碳马氏体组织,提供了必要的硬度基础,使刃口在接触物体时不易发生塑性变形。然而,过高的硬度往往伴随脆性,因此非遗技艺中常通过回火处理来平衡这一矛盾。回火过程中,马氏体分解为回火马氏体或托氏体,释放内应力,提高韧性。经过真空脱碳控制的钢材,其表面碳含量稳定,使得回火后的硬度分布更加均匀,避免了因成分不均导致的局部软点,从而在切割时保持刃口的连续性。
微观晶粒的大小与分布决定了刃口的稳定性。真空环境下的等温加热有助于细化晶粒,而油淬的快速冷却抑制了晶粒的过度生长。细小的晶粒意味着更多的晶界,这些晶界能有效阻碍裂纹的扩展,使刃口在承受冲击载荷时不易崩缺。在实际切割测试中,经过优化热处理的刀具,其刃口在微米尺度下呈现出平滑且连续的切削刃,这种微观形态减少了切割阻力,使切割动作更加跟手。相反,晶粒粗大或组织不均的刀具,其刃口在微观下呈现锯齿状或不规则形态,导致切割时阻力增大,锋利度迅速衰减。
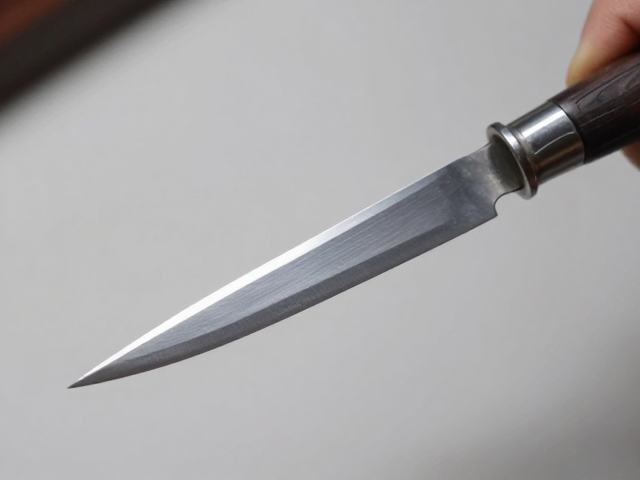
工艺细节对刃口保持性的长期验证
手工刀具的锋利度不仅体现在初次开刃时的锐利,更体现在长期使用中的保持性。真空热处理消除了氧化脱层,使得刃口表层金属成分与基体一致,避免了因表层软化导致的快速磨损。油淬形成的残余压应力,分布在刃口表面,有助于抵抗切割过程中的拉伸应力,延缓微裂纹的产生。这种残余应力的分布需要通过金相分析或硬度梯度测试进行验证,确保从刃口到刀背的硬度过渡平滑,既保证了切割效率,又提供了足够的支撑强度。
匠人对热处理的经验积累,体现在对不同钢材特性的精准把握。高碳工具钢、弹簧钢或粉末钢,其临界冷却速度和回火稳定性各不相同,没有统一的参数模板。非遗技艺强调“看火色”与“听声音”,这些感官判断背后是对材料相变点的深刻理解。通过反复试验与修正,匠人确定了最适合当前钢材的真空升温曲线和油淬搅拌节奏。这种基于材料本征属性的工艺定制,使得刀具在经历数千次切割后,刃口依然能维持锐利的切削角,而非因材料疲劳或组织不稳定而变钝。这种对材料微观世界的精准操控,是手工刀具超越工业量产刀具的核心竞争力。