修边刀宽刃规格的核心选型逻辑
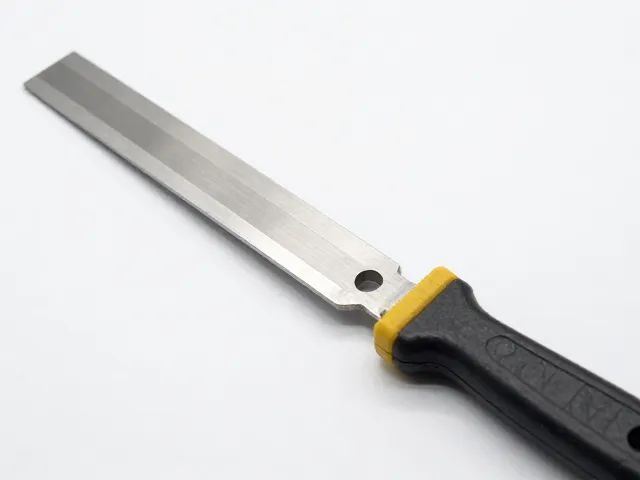
修边刀宽刃的选择直接决定了木材加工的表面质量与加工效率,其核心在于刀刃宽度与加工路径的匹配度。市面上常见的宽刃规格通常以毫米为单位进行区分,例如22毫米、25毫米或更宽的定制尺寸,不同规格对应着不同的受力结构与排屑空间。较宽的刀刃在单次行程中能覆盖更大的平面,适合大面积板材的粗修或精修作业,能有效减少加工次数,提升整体效率;而相对窄一些的宽刃则灵活性更高,能够应对更复杂的曲面或边缘细节,避免因刀体过宽导致干涉或死角。
在实际应用中,选择时需重点考量主轴功率与刀具材质的稳定性。宽刃刀在切削过程中承受的侧向力较大,若主轴刚性不足或转速不稳,极易引发震动,导致加工面出现波纹或崩边。因此,对于硬度较高的木材或复合材料,建议优先选用经过热处理强化的高碳钢或硬质合金宽刃,并确保刀体厚度与机床夹持力度相匹配,以维持切削过程中的动态平衡,防止因受力不均造成的偏摆或断裂风险。
滑轨润滑对刀具寿命的决定性影响
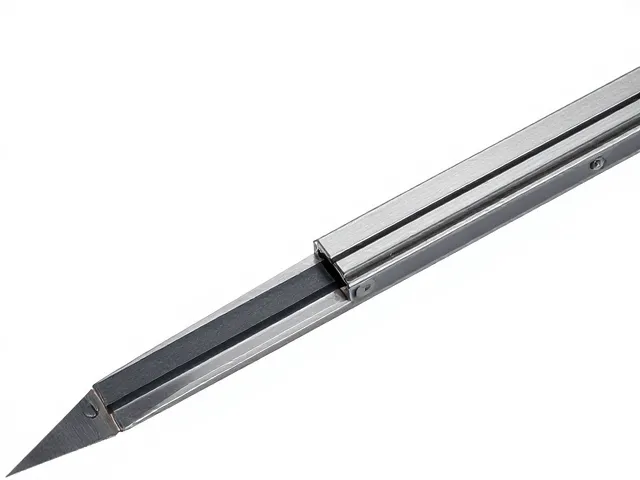
滑轨系统的顺畅程度是延长修边刀使用寿命的关键变量,长期忽视润滑会导致滑块磨损加剧,进而引起刀具运行轨迹偏差。金属滑轨在反复摩擦中会产生微量金属屑与油污混合物,若不及时清理并补充专用润滑脂,摩擦系数会显著增加,导致主轴负载上升。这种额外的阻力不仅加速了刀具刃口的磨损,还可能因热量积聚导致刀具材料退火,降低其硬度和耐用性。
正确的润滑方式应选用低粘度高附着的专用导轨润滑脂,定期清理滑轨表面的旧油脂与杂质后均匀涂抹。润滑脂能在金属接触面形成保护膜,减少干摩擦,同时起到一定的防尘和防锈作用。值得注意的是,润滑频率需根据加工环境的粉尘程度和使用频率进行调整,在高负荷作业环境下,建议增加润滑频次,确保滑轨始终处于低阻力状态,从而保持刀具运行的平稳性,间接延长刃口的保持时间。
切削参数与刀具寿命的协同优化
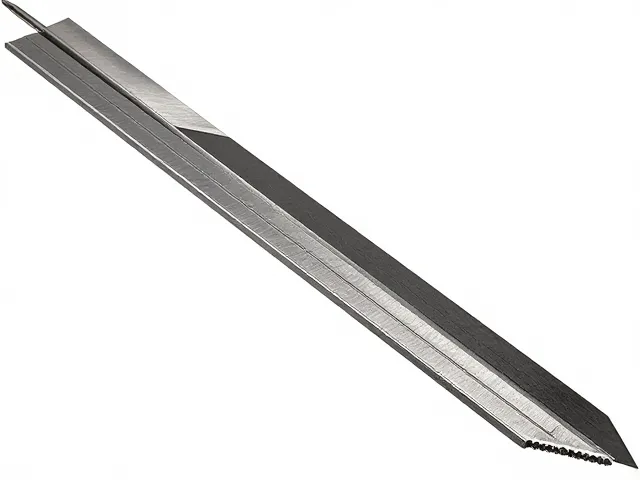
切削深度与进给速度的设定需与宽刃规格形成协同,过大的切削深度会瞬间增加刀具负荷,导致刃口微崩或卷刃,特别是在处理高密度板材时更为明显。一般建议单次切削深度控制在刀具直径的10%-20%以内,通过多次浅切削逐步达到预定尺寸,这样能分散切削力,减少刀具冲击。同时,进给速度应与主轴转速保持合理比例,过快的进给会导致排屑不畅,木屑堆积在刃口周围,引起局部高温,加速刀具磨损甚至引发木材烧焦。
冷却与散热管理也是不可忽视的一环,虽然木材加工通常无需液体冷却液,但空气流通和间歇性加工能有效控制刀具温度。长时间连续作业会导致刀具温度升高,改变材料微观结构,降低耐磨性。因此,在加工过程中可适当安排停机冷却时间,或使用压缩空气定期吹扫刀具及滑轨区域,清除积屑。合理的参数组合与良好的散热习惯,能显著降低刀具损耗,使宽刃修边刀在较长周期内保持锋利的切削状态。