
高碳合金钢的选材逻辑与微观结构控制
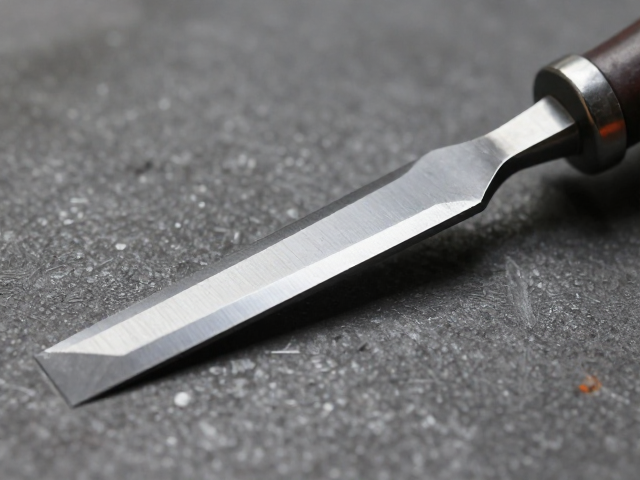
木工雕刻刀的核心性能基石在于钢材的微观晶体结构,高硬度与抗弯折能力的平衡并非单一元素堆砌的结果,而是对碳含量与合金元素比例的精准计算。工业级木工刀具常选用含碳量在0.6%至1.2%之间的高碳合金钢,其中铬、钼、钒等元素的添加会显著改变钢材的淬透性与耐磨性。铬元素能提升耐腐蚀能力,防止雕刻过程中木屑中的水分侵蚀刃口;钼元素则有助于细化晶粒,减少热处理过程中的变形倾向,这是保证刀具在受到侧向受力时不易断裂的关键物理基础。
钢材在锻造过程中经历的折叠与锻打,直接决定了内部夹杂物的分布状态。高质量的毛坯需要通过高温锻造消除铸态组织中的疏松与偏析,使碳化物呈均匀弥散分布。这种经过严格控制的固态组织,为后续的热处理提供了理想的预备态。若钢材内部存在宏观偏析或粗大夹杂,即便经过后续硬化处理,在雕刻硬木或遇到节疤时,应力集中点极易引发微裂纹,进而导致刃口崩缺或整体断裂。因此,原材料的纯净度与组织均匀性是抗弯折性能的第一道防线。
热处理工艺中的相变控制与应力消除
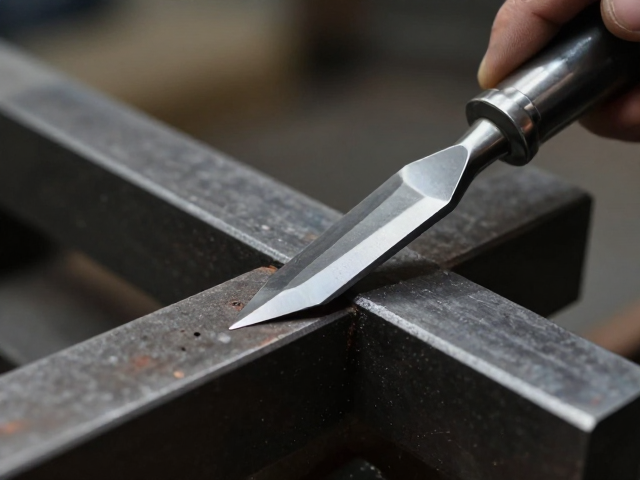
热处理是决定木工雕刻刀最终力学性能的核心环节,其本质是通过精确的温度与时间控制,引导钢材内部发生奥氏体向马氏体的相变。淬火过程中,加热温度的设定需严格参考钢材的临界点Ac3,确保碳化物充分溶解于奥氏体中。冷却介质的选择至关重要,油淬或专用聚合物淬火液能提供适中的冷却速度,既保证获得高硬度的马氏体组织,又避免因冷却过快产生巨大的内应力,从而防止刀具在淬火后立即开裂。这一阶段的工艺窗口极窄,温度偏差超过10摄氏度可能导致硬度不足或脆性过大。
淬火后的刀具内部存在着极高的残余应力,直接使用会导致性能不稳定,因此回火处理不可或缺。通过在中低温区间(通常在150℃至250℃之间)进行多次回火,可以将脆性的马氏体转化为具有较好韧性的回火马氏体,同时释放内部应力。多次回火能促使残余奥氏体进一步转变,提高尺寸稳定性。对于需要极高抗弯折能力的雕刻刀,回火后的组织中保留适量细小的碳化物颗粒,这些颗粒能阻碍位错运动,在保持高硬度的同时提供必要的韧性支撑,使刀具在应对螺旋式雕刻动作时不易发生塑性变形。
刃口成型与表面微观处理的协同效应
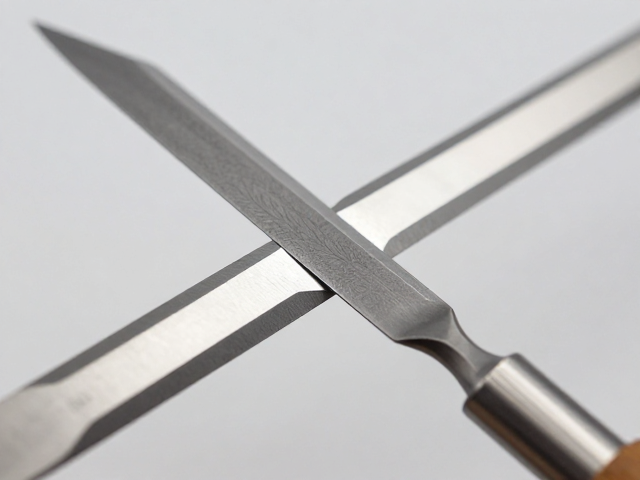
机械加工成型阶段,刀具的几何形状决定了其受力模式。现代制造工艺多采用精密磨削技术,通过多道砂轮修整与抛光,形成符合空气动力学与力学分布的刃角。刃口并非绝对锋利的几何线,而是经过微观放大后呈现为具有一定圆弧半径的“刀锋”,这种设计能在切入木材纤维时分散应力,减少崩刃现象。刃背与刃口的过渡区域需经过精细打磨,消除微观缺口,防止应力集中。对于抗弯折要求高的刀具,刃背通常设计得较厚,以提供足够的截面惯性矩,抵抗雕刻时的扭转力。
表面处理技术进一步提升了刀具的服役寿命与稳定性。真空离子渗氮或物理气相沉积(PVD)涂层技术可在刃口表面形成一层极薄的硬质化合物层,如氮化钛或碳化钛。这些涂层硬度远超基体钢材,能有效抵抗木屑中硬质颗粒的磨损,同时降低摩擦系数,使雕刻过程更顺畅。涂层与基体结合紧密,不会像传统电镀层那样容易剥落。此外,防锈油膜的均匀涂覆也是加工一步,它能隔绝空气中的氧气与湿气,防止刃口在储存期间产生氧化锈蚀,确保刀具在长期使用中保持稳定的切削性能。