
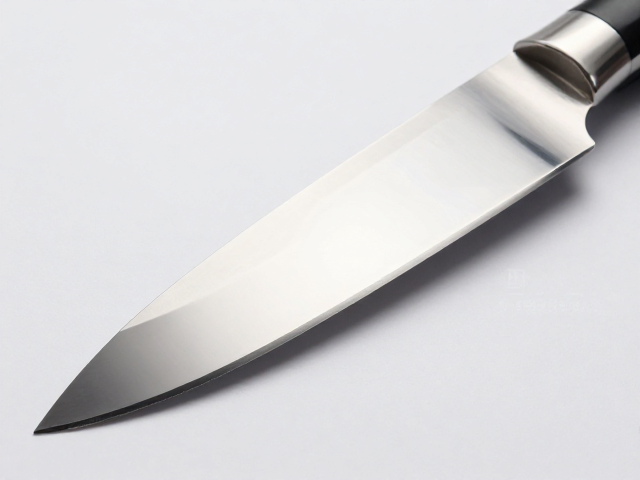
材料特性对镜面抛光的基础影响
工具钢与不锈钢大马士革钢在微观晶体结构上存在显著差异,这种差异直接决定了抛光过程中的阻力与最终呈现的光泽度。工具钢通常含有较高比例的碳及合金元素如钼、钒或钴,这些硬质碳化物颗粒在基体中分布,使得材料整体硬度极高,耐磨性强。在追求极致镜面效果时,高硬度意味着需要更精细的研磨步骤来消除细微划痕,否则硬质颗粒周围容易因应力集中产生微坑,影响整体平整度。
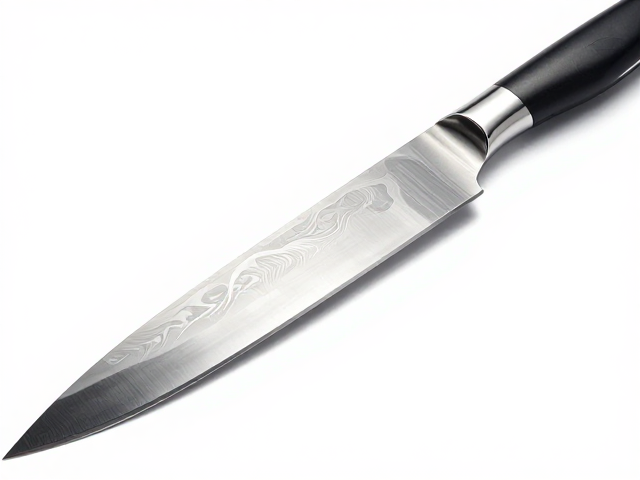
相比之下,不锈钢大马士革钢由多层不同成分的钢材折叠锻打而成,其内部存在复杂的层状结构。这种结构虽然赋予了刀具独特的纹理美感,但在抛光时,不同硬度的钢层对研磨介质的反应速度不同。较软的铁素体或奥氏体层比高碳马氏体层更容易被磨削,若控制不当,可能导致纹理处出现凹陷,破坏镜面的连续性。因此,理解材料本身的物理属性是制定抛光工艺的前提,而非单纯依赖抛光技巧。
研磨介质与目数进阶策略
抛光过程的核心在于逐步去除表面缺陷,这一阶段对两种钢材需采用不同的研磨策略。对于工具钢,由于其硬度高,初期研磨需使用较粗的砂纸或研磨盘快速去除加工痕迹,随后迅速过渡到高目数阶段。常用的流程是从600目逐步提升至1200目、2000目,直至3000目以上。在此过程中,需保持严密的等距划痕控制,确保上一目数的痕迹完全被下一目数覆盖,避免留下肉眼可见的波浪纹。
针对不锈钢大马士革钢,研磨介质的选择需兼顾纹理保护与表面平整。由于层间硬度差异,建议使用带有一定润滑性的研磨膏配合软质抛光垫,以减少因摩擦热导致的局部退火或变色。从800目开始细化,重点在于利用研磨膏中的微细氧化铝或二氧化铈颗粒填充微小孔隙。对于大马士革钢,需特别注意纹理边缘的抛光,避免过度打磨导致纹理模糊,保持纹理清晰与镜面高光的平衡是工艺难点。
精抛与镜面成型的关键技法
进入精抛阶段,主要目标是消除亚微观划痕,使表面达到光学级别的反射效果。工具钢在此阶段常使用氢化铝或钻石抛光膏进行手工或机械精抛。操作时需保持均匀的压力和稳定的转速,避免局部过热引起材料变色或氧化。对于高碳工具钢,需格外注意清洁,防止残留的抛光膏颗粒嵌入表面形成永久性污点,影响最终光泽的纯净度。
不锈钢大马士革钢的精抛则更依赖于材料的自润滑特性及抛光介质的细腻程度。通常选用极细的氧化铈或专用镜面抛光布,配合低速旋转进行最终处理。由于大马士革钢的多层结构,抛光时需观察光线反射的连续性,通过调整抛光角度和压力,使不同钢层的反光率趋于一致。这一过程没有捷径,完全依赖于操作者的经验判断,需不断微调手法以应对材料内部微观结构的不均一性。
表面清洁与光泽持久性维护
抛光完成后的清洁步骤直接影响刀具的最终视觉效果及长期使用性能。工具钢表面残留的抛光膏若未彻底清除,在接触空气或水分后极易发生氧化反应,形成锈斑或暗沉区域,破坏镜面效果。因此,需使用超声波清洗机或高纯度酒精进行深度清洁,随后立即进行干燥处理,必要时可涂抹微量防锈油以形成保护膜,但这可能会略微降低镜面的直接反射率,需根据实际需求权衡。
对于不锈钢大马士革钢,清洁后需检查纹理深处是否残留研磨介质。由于层间缝隙较小,普通擦拭难以彻底清除,建议使用软毛刷配合中性清洁剂仔细清理。清洁完毕后,不锈钢表面的钝化膜有助于提升抗腐蚀能力,保持光泽持久。若需进一步增强光泽感,可使用专用的金属护理剂进行轻拭,但应避免使用含酸性或强碱性成分的清洁剂,以免腐蚀表面或破坏经过精细抛光形成的致密层。