
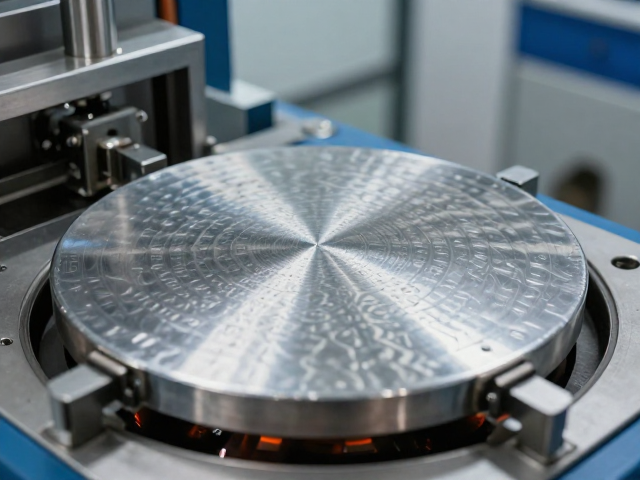
真空热处理的核心机理与退火工艺基础
真空热处理退火工艺是在真空环境下,通过控制炉内气压、温度曲线以及保温时间,对钢材进行加热、保温后缓慢冷却的热处理过程。与传统的盐浴或空气退火相比,真空环境彻底消除了氧气和水分的干扰,从根本上避免了钢材表面的氧化脱碳现象。这种无氧化、无脱碳的特性,使得经过真空退火的钢材表面能够保持极高的光洁度,无需后续复杂的酸洗或打磨工序,直接保留了金属原有的晶相结构特征。
退火的主要目的在于降低硬度,改善切削加工性能,消除内应力,以及细化晶粒。对于花纹钢而言,其独特的层状结构由高碳钢与低碳钢(或不同合金成分钢)交替锻打而成,内部存在着复杂的残余应力。真空退火能够通过精确的热力学控制,使这些应力均匀释放,同时促进碳化物的球化和均匀分布。这种微观组织的优化,为后续的花纹显现和最终成品的力学性能奠定了坚实的物理基础,确保了材料在后续加工和使用过程中的尺寸稳定性。
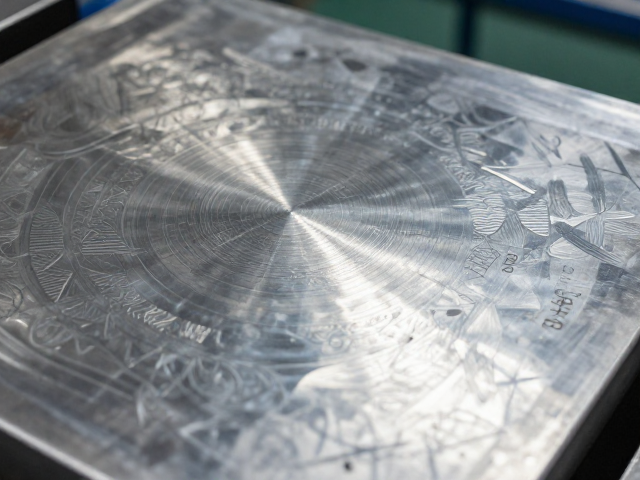
工艺参数对花纹钢微观组织的影响
温度设定是真空退火中最为关键的变量,通常退火温度需高于钢材的临界相变点Ac1或Ac3,但需严格控制在避免过烧的范围内。对于含有高碳成分的花纹钢,推荐退火温度区间通常在780℃至850℃之间,具体数值需依据钢材的实际碳含量和合金元素比例进行微调。升温速率不宜过快,通常控制在每小时50℃至100℃,以确保工件内外温差最小化,防止因热应力导致裂纹产生。保温时间则取决于工件的有效厚度,一般遵循每毫米有效厚度保温1.5至2分钟的原则,以确保热量充分穿透并实现组织均匀化。
冷却方式直接决定了最终的金相组织形态。在真空退火中,最常用的冷却方式是随炉冷却。当炉温降至600℃左右时,可开启炉内风扇加速冷却至400℃以下,随后停止风扇自然冷却至出炉温度。这种缓慢且受控的冷却过程,有利于碳化物从奥氏体中充分析出并球化,从而显著降低钢材硬度。对于某些对韧性要求极高的花纹钢,也可采用等温退火工艺,即在特定温度区间(如720℃)进行长时间等温保持,随后缓慢冷却,以进一步细化珠光体片层间距,提升材料的综合机械性能。
真空度控制与表面质量的关联
真空度的高低直接影响着钢材表面的洁净程度和最终光泽。在退火过程中,炉内残存的气体(如氮气、氧气、水蒸气)会与钢材表面的元素发生反应,导致表面发黑或形成氧化膜。因此,整个退火过程必须维持在高真空状态,通常要求真空度优于10 Pa(约0.1 Torr)。在加热初期,钢材表面吸附的水分和气体会迅速挥发,此时真空系统需具备强大的抽气能力,以快速建立并维持设定的真空环境。部分高精度真空炉还配备了冷阱或分子泵,以进一步降低炉内水汽含量,确保表面无氧化。
为了获得极佳的表面质量,部分工艺会在退火前对钢材进行喷砂或机械抛光处理,以去除原始表面的油污和轻微锈迹。在真空退火过程中,若炉内残留微量活性气体,可能会在表面形成极薄的氮化层或碳化层,这在某些特定装饰性花纹钢中会被利用来增强花纹的对比度。然而,对于追求镜面效果的精品花纹钢,必须确保炉膛清洁度和真空系统的密封性,避免任何可能污染炉膛的残留物在高温下分解后附着在工件表面。定期的炉膛清理和维护是维持真空退火表面质量一致性的必要措施。
设备选型与工艺稳定性保障
真空退火炉的核心组件包括真空室、加热系统、真空抽气系统和温控系统。加热元件多采用硅钼棒或硅碳棒,这些材料在高温下具有良好的抗氧化性和较长的使用寿命,且不会像电阻丝那样因氧化剥落污染炉内环境。温控系统需具备高精度PID调节功能,确保炉温均匀性控制在±5℃以内,这对于花纹钢这种对热敏感的材料至关重要,温度不均会导致花纹显示不一致或局部硬度超标。
真空系统通常由机械泵、罗茨泵和扩散泵(或分子泵)组成多级真空机组。机械泵负责预抽,罗茨泵作为增压泵提高抽气效率,而扩散泵或分子泵则负责达到高真空状态。在实际生产中,需定期检测真空系统的极限真空度和漏率,确保其符合工艺要求。此外,炉衬材料的选择也会影响退火效果,优质的耐火材料不仅保温效果好,还能减少炉衬在高温下释放的气体,维持炉内气氛的纯净。设备的定期校准和维护,是保证每一批次花纹钢退火质量稳定的基石。
后处理与性能验证
真空退火出炉后,钢材通常需要进行适当的防护处理,以防止在冷却过程中因接触空气中的微量水分或氧气而发生二次氧化。虽然真空退火具有无氧化优势,但在高温下出炉的瞬间,若保护措施不当,表面仍可能产生轻微变色。因此,出炉后的钢材应尽快置于干燥、洁净的环境中存放。对于需要立即进行后续锻造或加工的花纹钢,出炉后的快速转移和简单包裹是必要的操作步骤。
性能验证主要通过硬度测试和宏观组织检查来完成。使用洛氏硬度计或维氏硬度计检测退火后钢材的硬度值,确保其处于规定的范围内,通常花纹钢退火后的硬度应低于25 HRC,以保证良好的切削和锻造性能。宏观组织检查则通过酸洗或抛光后观察花纹的清晰度、均匀性以及是否存在裂纹、夹杂等缺陷。对于批量生产的花纹钢,还需进行批次间的一致性对比,确保不同批次的材料在微观结构和力学性能上保持高度一致,以满足高端刀具或工艺品制作的严格要求。