
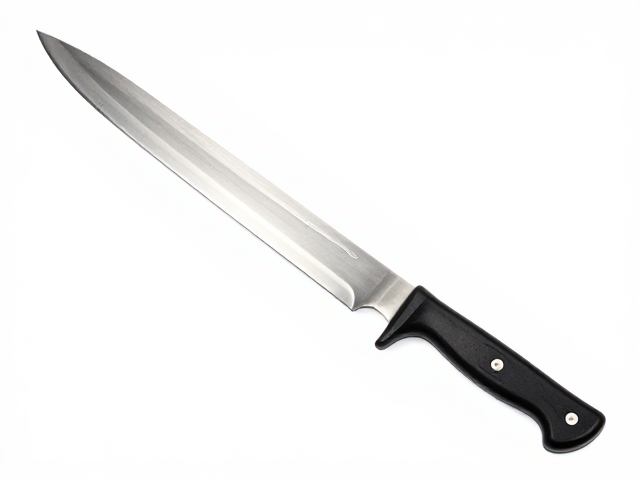
尺寸界定与场景适配
15-20厘米的刃长区间通常被归类为中型刀具,这一规格在物理特性上处于平衡点,既保留了足够的切割纵深以胜任重型作业,又兼顾了日常携带的隐蔽性与操控灵活性。相较于刃长超过20厘米的砍劈型刀具,该尺寸段在狭小空间内的挥舞阻力更小,能够更精准地控制受力点,减少因杠杆效应过大导致的失控风险。对于需要处理木材、绳索或进行户外生存作业的用户而言,这个长度能轻松应对大多数非专业性的大型切割任务,同时避免了过长刃身带来的重心不稳问题。
在实际应用场景中,这一尺寸段的需求往往集中在辅助作业与应急备用层面。许多专业园艺工作者或露营爱好者倾向于选择此规格,因为其在切割树枝、准备燃料或处理食材时具有极高的容错率。刃长过短可能导致切割效率低下,需要反复锯切;而刃长过长则容易在精细操作中误伤周围物体。15-20厘米的折中设计使得刀具重心分布更加合理,无论是进行推切还是拉切,手腕的负担相对较小,适合长时间持续作业,是兼顾效率与安全的功能型尺寸选择。
钢材性能与热处理标准
钢材的选择直接决定了刀具的耐用度与锋利保持能力,目前市场上主流的中端实用刀具多采用50-60HRC硬度范围的钢材。常见的如1095高碳钢在韧性表现上较为优异,不易崩口,适合应对突发性冲击作业,但其防锈性能相对较弱,需要更频繁的保养。若环境潮湿或接触腐蚀性物质,3Cr13、4Cr13或5Cr15MoV等不锈钢成为更稳妥的选择,它们在防锈能力与保持锋利度的平衡上表现更佳,且对日常维护的依赖度较低。
热处理工艺是赋予钢材性能的灵魂,同一牌号的钢材经过不同的热处理,性能差异巨大。优质的热处理能使钢材内部晶体结构均匀,形成稳定的碳化物分布,从而在保持一定韧性的前提下最大化硬度。选购时需关注刀具出厂时的硬度标识,过高的硬度(如超过62HRC)虽然初始锋利度极高,但脆性增加,可能在硬物撞击下产生微观崩刃;而过低的硬度则会导致刃口快速卷曲变形。因此,中等偏上的硬度配合良好的韧性处理,是15-20cm中型长刀在综合使用中的理想状态。
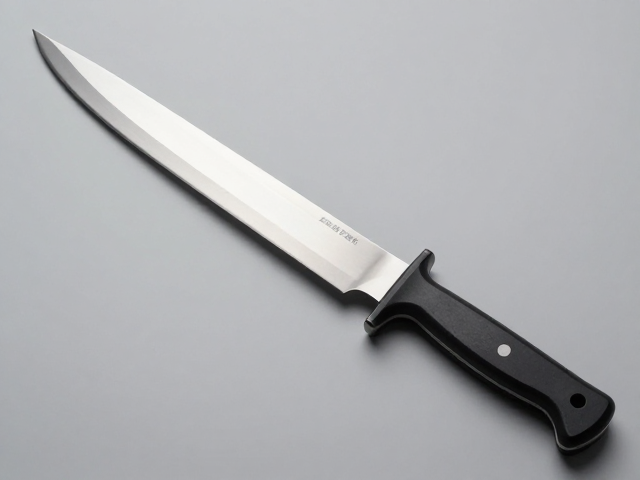
几何结构与刃口形态
刃口的几何形状直接影响切割体验与维护难度。直刃设计最为常见,其刃线平直,制作工艺相对成熟,能够提供稳定的直线切割能力,适合处理片状材料或进行常规的切割动作。直刃在打磨时较为跟手,用户可以轻松控制打磨角度,保持刃口的均匀性。对于需要处理软性材料如纸张、布料或肉类,直刃能提供顺畅无阻的切割路径,减少卡顿现象。
相比之下,带有轻微凸磨或复合研磨的刃口在穿透力和自锐性上表现更佳。凸磨形成的刃角在接触硬物时能产生更大的压强,更容易切入物体内部,且随着使用磨损,刃口会自然形成新的锋利角度,延长刀具寿命。对于需要处理纤维状材料(如绳索、皮革)或需要一定穿透力的场景,凸磨或水滴头设计的刀尖能提供更好的引导性。用户应根据主要使用材料选择几何形态,直刃适合通用与精细切割,凸磨适合高强度与穿透性作业。
定期修磨的操作规范
保持刃口锋利是延长刀具寿命的关键,定期修磨应遵循“少量多次”的原则。当刀具出现切割阻力增大、切口毛糙或需要更大压力才能切断材料时,即表明刃口需要维护。修磨前需清理刃口,确认无缺口或卷刃。若存在明显缺损,需先使用粗粒度磨石进行修复,修复时保持稳定的角度,通常碳钢刀具可维持在20-25度左右,不锈钢刀具建议25-30度,以确保刃口强度。
在常规维护中,推荐使用细粒度磨石或磨刀棒进行精修。将磨石固定,以恒定角度在刃面上进行单向或双向推拉,注意力度要均匀,避免局部过度磨损。每侧刃面交替进行,直至在刃口另一侧形成均匀的卷锋,再用极细磨石或皮革加研磨膏抛光刃口,去除毛刺。整个过程无需追求极端的镜面效果,只要刃口平整、无卷边,即可恢复良好的切割性能。定期清洁并涂抹薄层防锈油,能有效防止水汽侵蚀,保持钢材性能稳定。