短刃厚脊与刀柄曲线的力学基础
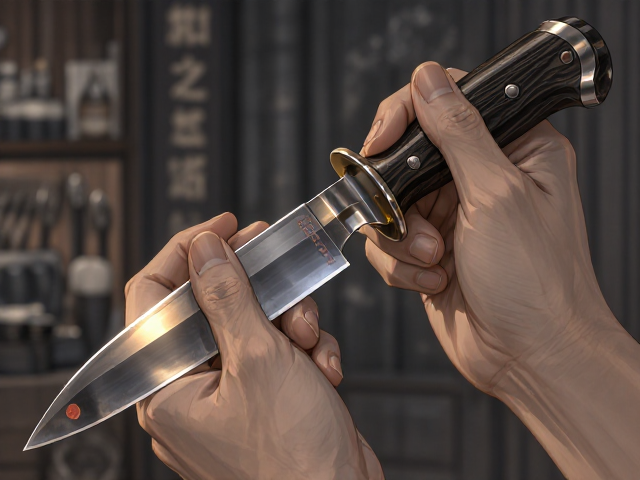
短刃厚脊的设计核心在于应力分布的物理特性,厚实的脊线增加了刀身的截面惯性矩,使得刀具在应对劈砍或硬物切割时具备更强的抗冲击能力,不易发生折断或卷刃。这种结构常见于户外生存刀或重型厨刀,其重心通常略微靠前,能够利用杠杆原理提升切割效率,减少使用者的腕部负担。刀柄曲线的修削则直接关联握持的稳定性与舒适度,符合人体工学的曲线能确保手掌与刀具接触面的贴合,分散长时间使用产生的压力点,避免局部疲劳。
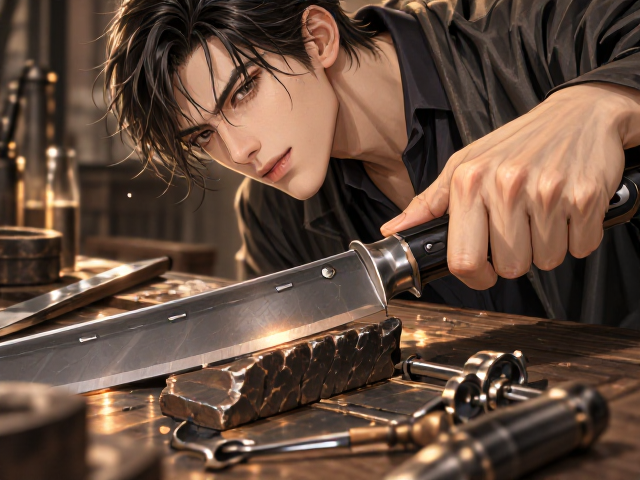
手工打磨过程中,刀柄的曲面处理需要严格遵循木材或合成材料的纹理走向,修削时需保持曲线的流畅过渡,避免出现棱角或突兀的转折。修削工具通常包括不同目数的砂纸、刮刀以及整形锉,操作时需先通过粗磨确定大致轮廓,再逐步细化至预定形状。这一过程不仅是形态的塑造,更是对刀具整体平衡感的微调,过大的刀柄会增加转动惯量,影响精细操作,而过小的刀柄则难以提供足够的摩擦力和控制力。
手工刀具打磨的核心技法与步骤
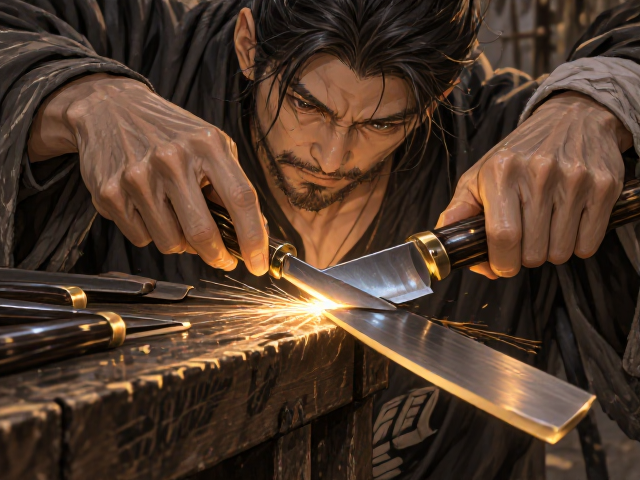
打磨是决定刀具锋利度与使用寿命的关键工序,通常遵循从粗到细、由干配湿的递进逻辑。初始阶段使用高目数的金刚石磨盘或粗粒度水砂纸,重点在于修复刃口缺陷并建立正确的研磨角度,对于厚脊刀,需特别注意脊线与刃线的平行度,确保力量传导的一致性。打磨时需保持手腕稳定,以均匀的压力和速度沿刃口前后推拉,避免单向来回摩擦导致刃口微观结构受损。每更换一次砂纸目数,都需彻底清除上一道工序留下的划痕,直至目视检查无可见瑕疵。
随着砂纸目数的提升,打磨重点逐渐转向刃口的镜面处理与微观平整度。使用高目数砂纸(如1000目至3000目及以上)时,需严格控制研磨角度的一致性,可采用角度导向块辅助操作,确保刃口两侧对称。此时水流充当润滑剂与冷却剂,防止金属过热退火。打磨至指定目数后,需使用皮革配合研磨膏进行的抛光,这一步能去除微观卷边,使刃口达到真正的锋利状态。整个过程需耐心细致,任何一步的敷衍都会直接影响最终的使用体验。
刀具材质识别与选购逻辑
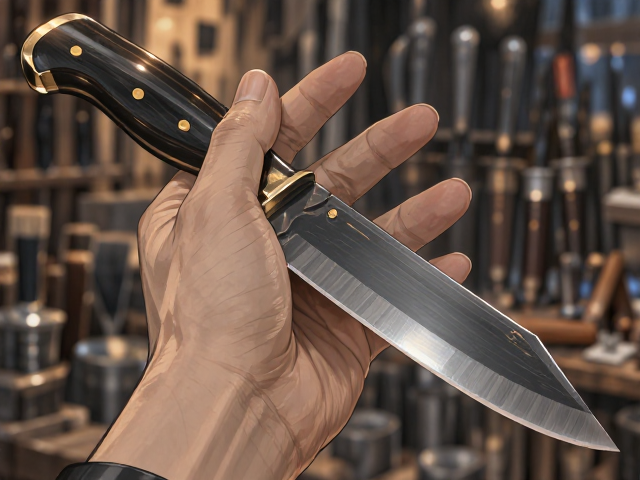
选购刀具时,材质是决定性能表现的基石,需重点关注钢材的硬度、韧性及耐腐蚀性指标。常见的刀具钢材如D2、A2、VG-10等,其硬度通常以洛氏硬度(HRC)表示,高硬度钢材(如HRC 60以上)保持锋利的能力更强,但相对较脆,需避免剧烈冲击;中等硬度钢材(如HRC 58-60)则在韧性与锋利度保持性之间取得较好平衡,适合通用场景。选购时需查看正规检测报告或厂家提供的材质证明书,确认钢材成分符合国家标准,避免购买成分不明或存在安全隐患的产品。
除了钢材,热处理工艺对刀具性能有着决定性影响。同一牌号的钢材,经过不同的淬火和回火处理,其最终性能可能大相径庭。优质刀具通常经过多次回火处理,以消除内应力,提高尺寸稳定性。选购时可观察刀身表面是否有明显的变形或裂纹,检查刃口是否均匀对称。此外,刀柄材料的选择也需结合实际使用场景,天然木材需经过严格的干燥和防腐处理,合成材料如G10、米卡板则具备更优的耐候性和强度。避免购买表面处理粗糙、存在毛刺或结构松动的产品,这些细节往往反映了制造工艺的水平。
日常维护与保养要点
刀具的保养是延长其使用寿命的必要措施,使用后应及时清洁并擦干,避免水分残留导致锈蚀。对于高碳钢刀具,清洁后可涂抹少量防锈油或矿物油进行保护;不锈钢刀具虽耐腐蚀,但在潮湿环境下仍需保持干燥。存放时,应将刀具置于干燥通风处,避免与其他硬物堆叠碰撞,建议使用刀鞘或专用刀架固定,防止刃口受损。定期检查刀柄与刀身的连接处,确保无松动或开裂现象,如有异常需及时进行专业加固处理。
长期使用的刀具需定期进行重新打磨与维护,即使日常使用频率不高,金属表面也可能因氧化或微小碰撞产生细微损伤。建议每半年至一年进行一次全面保养,检查刃口状态,如有卷刃或缺口需及时修整。对于木质刀柄,需根据环境湿度变化,适当涂抹木蜡油或蜂蜡进行滋养,防止木材开裂或变形。保持刀具的清洁与完好,不仅关乎使用性能,更是安全操作的基本要求,任何疏忽都可能在使用过程中引发意外风险。