
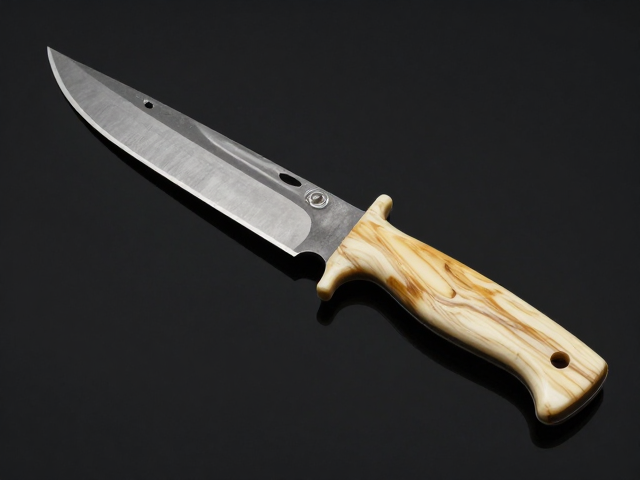
户外刀具核心部件的材料特性与基础逻辑
制作一把耐用且实用的户外刀,手柄材料的选择直接决定了握持的舒适度、防滑性能以及长期使用的安全性。橡胶与环氧树脂的组合,常被称作“G10”或“Micarta”的替代方案,或者是直接使用工业级橡胶棒与树脂浇筑成型,其核心优势在于极佳的防水性、耐化学腐蚀能力以及出色的摩擦力表现。这种复合材料在潮湿、泥泞或冰雪环境中,能提供远超木质或普通塑料手柄的抓握力,防止刀具因湿滑而脱手,这是户外生存场景中至关重要的安全指标。
牛角作为天然材料,具有独特的纹理美感和温润的触感,但其多孔结构容易吸收水分和油脂,若处理不当可能导致开裂或滋生细菌。将橡胶环氧树脂与牛角结合,通常采用“嵌木”或“包覆”的工艺逻辑,即在树脂基体中嵌入经过严格脱水、真空浸渍处理的牛角片或角块。这种混合选材并非随意拼接,而是需要计算不同材料的硬度差异和膨胀系数,确保在温度剧烈变化时,手柄结构不会因内应力而崩裂。橡胶提供弹性缓冲,树脂提供刚性支撑,牛角提供美学与局部握感,三者需在微观结构上形成稳定的物理连接。
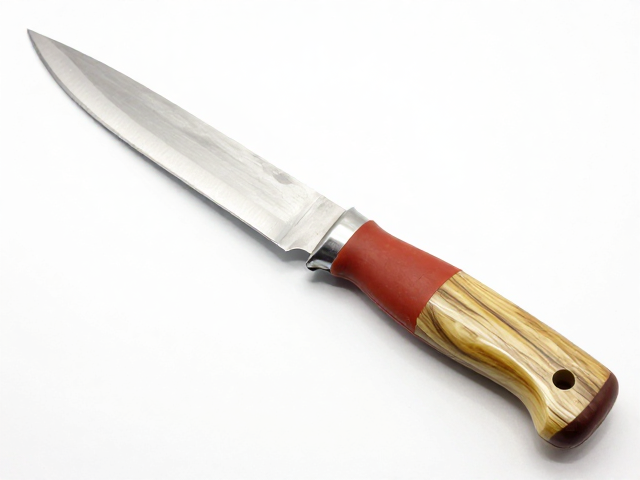
原材料的甄选标准与预处理工艺
选材阶段,橡胶部分建议选用高密度丁腈橡胶或硅橡胶管,避免使用含有增塑剂易老化的低端橡胶,因为户外环境中的紫外线和温差会加速材料老化变硬。环氧树脂则需选择低粘度、高透明度的AB胶体系,固化后的硬度需达到莫氏硬度3-4以上,以确保耐磨性。对于牛角材料,必须选用经过长期自然风干或专业烘干处理的废料或边角料,含水率控制在8%以下,这是防止后期开裂的关键数据。未经充分脱脂和干燥的牛角,在树脂浇筑后极易因内部水分挥发导致界面分离,形成肉眼可见的气泡或空洞,严重影响结构强度。
预处理过程中,橡胶管内壁需进行粗糙化处理,可使用砂纸打磨增加附着力,或涂刷专用底涂剂以增强树脂与橡胶的化学键合。牛角碎片需清洗去污,并在60-80摄氏度环境下进行短时烘烤以进一步去除残留水分,随后立即放入真空袋中待用。环氧树脂的调配需严格遵循重量比,通常主剂与固化剂的比例为100:40至100:50,搅拌时需单向缓慢进行,避免卷入空气气泡。搅拌时间建议控制在3-5分钟,直至液体清澈无条纹,若发现气泡过多,可使用热风枪表面消泡或使用真空脱泡机处理,这是保证手柄内部致密无缺陷的核心步骤。
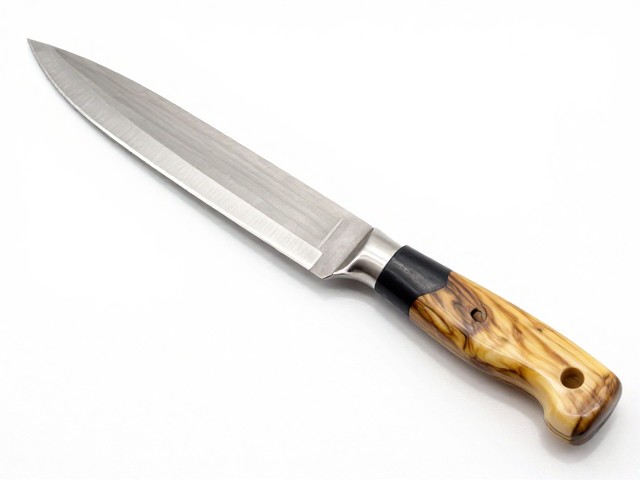
模具设计与浇筑成型的关键控制
手柄模具的设计需考虑脱模斜度,通常侧壁倾斜角设置在1-2度,以防止固化后因收缩卡死模具。模具材质可选用亚克力板、不锈钢片或专用硅胶模,其中亚克力板便于观察内部树脂流动情况,适合新手操作。浇筑时,环境温度应保持在20-25摄氏度,相对湿度低于60%,低温会导致固化缓慢且强度不足,高温则可能引发剧烈放热反应导致树脂开裂或产生大量气泡。首次浇筑可先注入少量树脂作为底层,填充模具底部缝隙,静置至初凝状态后再进行二次浇筑,这种“分层浇筑法”能有效排出内部空气,提高成品率。
在树脂半固化阶段(约4-6小时,视具体产品说明书而定),可将预处理好的牛角碎片嵌入树脂中,此时树脂具有一定的流动性,能更好地包裹牛角边缘,形成牢固的机械咬合。嵌入时需使用镊子或小木棍轻轻按压,确保牛角与树脂界面紧密贴合,无空隙。若牛角形状不规则,需预先在树脂表面刻出浅槽,增加接触面积。整个固化周期通常需要24-72小时,期间需避免移动模具或施加外力,室温固化能确保分子链充分交联,达到最佳物理性能。固化完成后,需静置至少24小时让内应力释放,方可进行下一步加工。
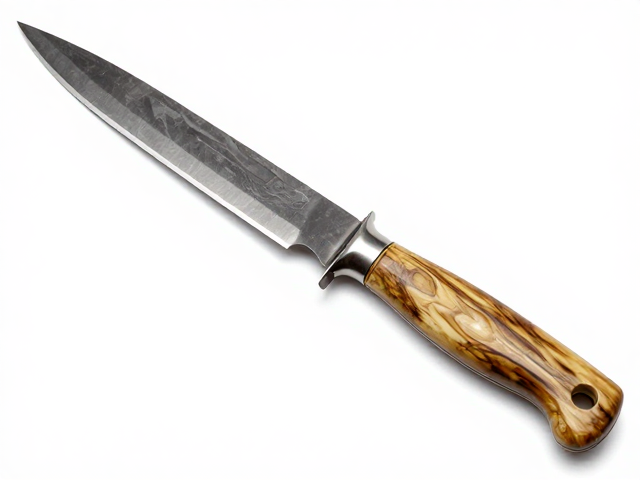
手工打磨与表面处理的精细操作
脱模后的毛坯手柄表面通常较为粗糙,且可能存在树脂溢出形成的飞边。打磨过程需遵循从粗到细的原则,依次使用400目、800目、1200目、2000目砂纸进行干磨或湿磨。湿磨能有效减少粉尘飞扬,并防止砂纸堵塞,使表面更加细腻。对于牛角部分,需特别注意打磨力度,过大的压力可能导致牛角表面磨损不均或产生划痕,建议使用更细的砂纸(如1500目以上)专门处理牛角区域,以保留其天然光泽。打磨过程中需不断触摸检查手柄轮廓,确保符合人体工学握持曲线,特别是在拇指槽和食指指位处,需做出适当的弧度过渡,以分散长时间握持的压力。
抛光阶段可使用打磨膏或牙膏配合软布进行,或使用羊毛轮配合研磨膏进行机械抛光,使环氧树脂表面达到镜面效果,同时让牛角纹理更加清晰透亮。抛光不仅能提升美观度,更能封闭树脂表面的微孔,增强耐污性和防滑后的清洁便利性。处理完成后,需用酒精或专用清洁剂彻底清除手柄表面的粉尘和油污,确保刀柄与刀颈(柄尾)结合处的清洁。若刀具采用螺丝固定或铆接,需再次检查手柄内部的螺纹孔或铆钉孔是否通畅,必要时使用细锉刀进行微调,确保刀具组装时手柄无应力变形,保证整体结构的稳固性。