
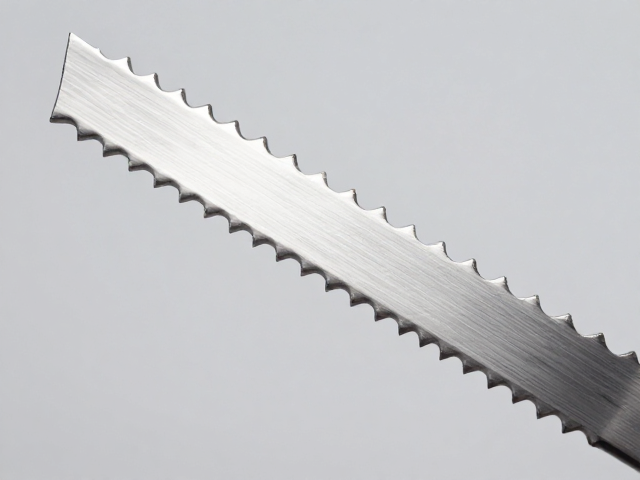
弹簧钢材质特性与锯齿成型基础
弹簧钢作为刀具制造中的经典材料,其核心优势在于优异的弹性极限和屈服强度。在制作锯齿刃时,这种材质特性决定了刀具在受到侧向压力或冲击时,能够吸收大量能量而不发生永久性变形。常见的弹簧钢牌号如65Mn、6150或5160,它们在热处理后能获得较高的硬度范围,通常在HRC 55-62之间,这一区间能平衡锋利保持性与刃口韧性。对于手工抛光而言,材质的均匀性至关重要,任何内部夹杂物或硬度不均都可能导致抛光过程中出现“跳刀”或局部磨损过快的问题。
锯齿的成型质量直接影响了后续抛光的效率与最终成品的性能表现。手工开齿或机械开齿后,锯齿根部和齿尖往往残留有微小的毛刺和应力集中点。这些微观缺陷不仅会降低切割效率,更会在受力时成为裂纹的起始源。因此,在进入抛光环节前,必须确保锯齿几何形状符合设计预期,齿距均匀,齿深一致。只有当基础结构稳固且几何精度达标,后续的表面处理才能真正发挥提升耐用度和锋利度的作用,而非徒增表面光洁度。
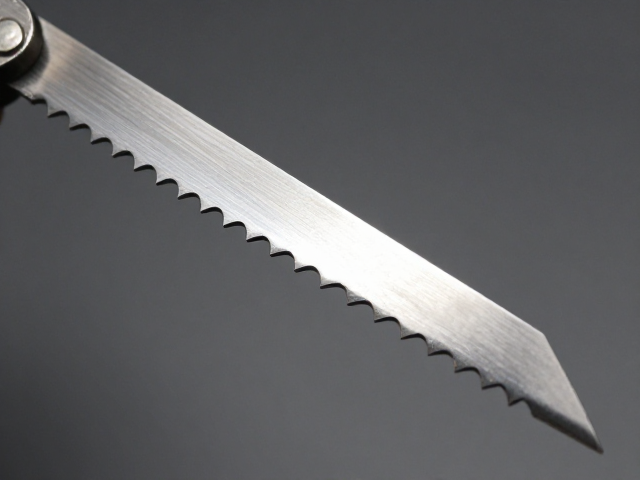
手工抛光的核心工具与介质选择
手工抛光并非简单的打磨,而是一套严密的物理去除与表面整平流程,工具的选择决定了工艺的上限。常用的抛光介质包括不同目数的砂纸、钻石抛光膏、以及传统的皮革或帆布抛光带。对于弹簧钢这种高硬度材料,初始阶段常使用碳化硅砂纸或氧化铝砂纸,从低目数如400目开始,逐步过渡到1000目、2000目乃至更高。每一步更换砂纸时,必须彻底清除前一道工序留下的划痕,否则高目数抛光无法消除低目数的深痕,导致最终表面呈现浑浊感。
抛光膏与抛光布的使用则进入了微观平整阶段。金刚石抛光膏因其极高的硬度和切削效率,常用于去除细微划痕并提升镜面效果。配合柔软的皮革或致密的棉布,抛光膏中的微粒能够深入锯齿的角落,对齿尖和齿根进行精细修整。值得注意的是,抛光介质的颗粒度必须与当前表面状态匹配,过粗的介质会破坏已形成的光滑面,过细的介质则效率低下。此外,抛光过程中产生的热量控制也极为关键,弹簧钢对温度敏感,过热可能导致局部退火,降低硬度,因此需要频繁冷却或采用断续抛光的方式。
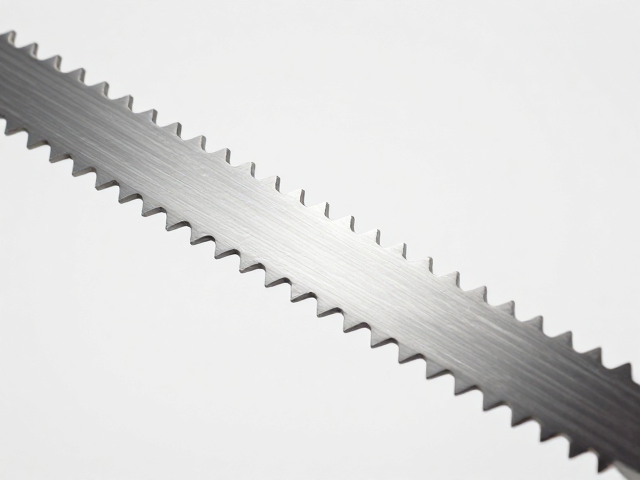
锯齿几何结构的抛光策略
锯齿刃的特殊几何结构使得抛光具有极高的技术门槛,齿尖与齿根的处理策略截然不同。齿尖是切割时的主要接触点,需要极高的锋利度和一定的韧性,以避免崩口。抛光时,应保持工具与齿尖切面的严格贴合,采用小行程、轻压力的手法,重点在于去除毛刺而非改变几何形状。过度抛光齿尖会削弱其强度,导致切割时迅速卷刃;而抛光不足则残留毛刺,影响切割手感并容易生锈。
相比之下,齿根(Gullet)的处理更为复杂,主要目的是减少摩擦和排屑。在抛光齿根时,需使用细长的抛光棒或包裹砂纸的竹签,深入齿槽内部进行清理。这一区域的目标是获得光滑的表面,以减少木材或材料碎屑的粘附,防止切割过程中发热和卡顿。对于深齿槽,手工操作难度较大,需借助专用工具确保抛光面与原始开齿形成的曲面一致,避免形成死角或凸起。这种对几何细节的极致追求,是手工抛光区别于机器批量处理的核心价值所在。
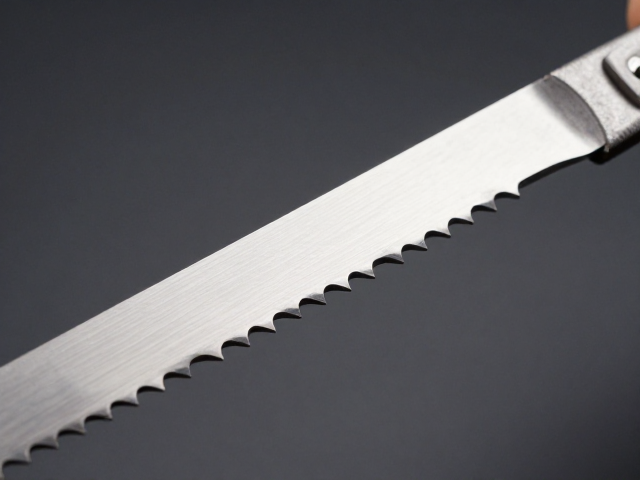
表面状态对耐用与锋利的协同影响
抛光后的表面状态直接影响刀具的微观力学性能。光滑的表面能显著降低切割过程中的摩擦系数,使切割动作更加跟手,减少操作者所需的向下压力。对于弹簧钢而言,去除表面微裂纹和应力集中点,能大幅提升刃口的抗疲劳寿命。在反复切割硬物时,粗糙表面容易成为裂纹扩展的通道,而经过精细抛光的刃口则能更好地分散应力,保持刃口的完整性。这种由表面质量带来的耐用性提升,是材料本身性能与后处理工艺共同作用的结果。
锋利度的保持性也与抛光质量密切相关。虽然极端的镜面效果并不总是等同于绝对锋利,但均匀的表面纹理能确保刃口微观层面的连续性。如果抛光不均匀,刃口微观上呈锯齿状,实际切割时只有少数几个高点接触,导致受力集中,容易崩口。通过系统性抛光,使刃口微观面平滑过渡,切割时多点接触,分散冲击力,从而在长期使用中保持稳定的切割效率。这种锋利与耐用的平衡,正是手工抛光工艺在弹簧钢刀具中追求的核心目标。