核心材质与刀体结构的匹配逻辑
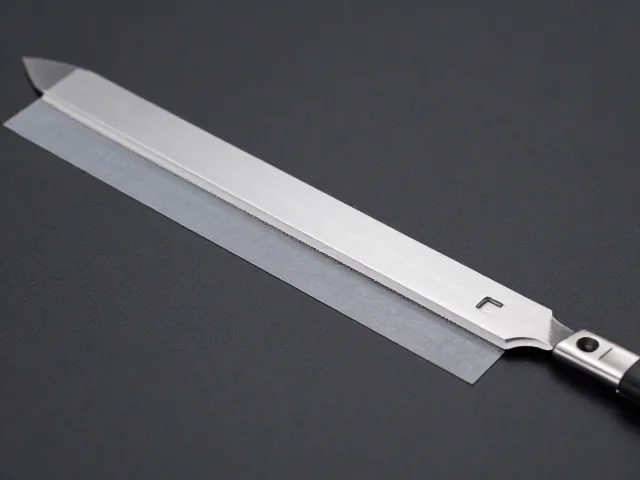
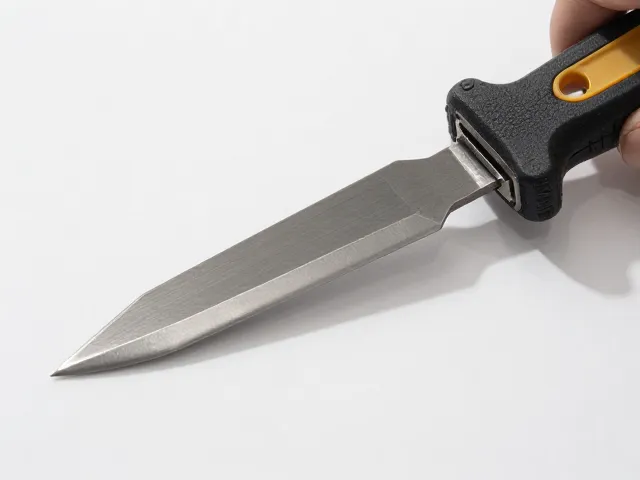
刻刀的中端定位通常意味着在耐用性与手感之间找到了平衡点,其中刀体材质多采用420J2或440C不锈钢,这两种材料经过热处理后,既能保持足够的硬度以应对日常切割,又具备一定的韧性防止崩刃。刀柄的设计需考虑人体工学,常见的G10玻纤板或金属滚花手柄能提供稳定的摩擦力,确保在进行精细薄膜或胶带切割时,手指不会因打滑而失控。
刀片角度是决定切割效率的关键变量,通用型中端款通常配备15至20度的刃口夹角。较小的角度能更轻松地切入低粘度的薄膜,如PET或PI基材,而稍大的角度则能应对高粘度的双面胶或泡棉胶带,减少刀片在切割过程中因受力不均产生的卷刃现象。选择时需根据主要处理的材料厚度与粘性程度,预判刀尖在受力时的形变情况。
薄膜切割的张力控制与走刀路径
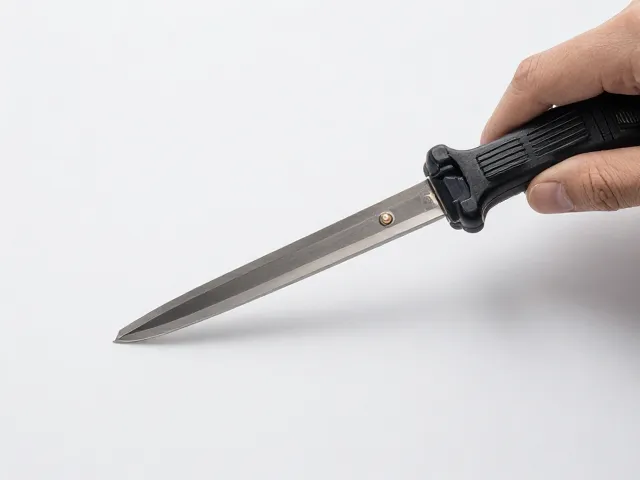
薄膜材料在切割时极易因静电或粘性产生褶皱,因此保持材料表面的平整与张力均匀是首要步骤。使用带防滑垫的工作台,或在薄膜下方垫一张同材质的废片,可以有效减少摩擦系数,防止刀片被薄膜吸附导致切口毛糙。切割时,刀片与材料表面应保持30至45度的倾角,利用刃口的锋利度进行“拉切”而非“压切”,这样能获得边缘整齐的切口,避免薄膜纤维撕裂。
对于大面积薄膜的直线切割,建议采用分段切割法,即先标记点位,再沿点位进行短距离连续切割,而非试图一刀到底。这种方法能更好地控制刀尖轨迹,减少因手部微小抖动造成的偏差。在处理多层复合薄膜时,需适当增加切割次数,每次剥离一层切口,以确保每一层材料都被完全切断,防止因层间粘连导致成品分层或边缘不齐。
胶带切割的施力技巧与边缘处理
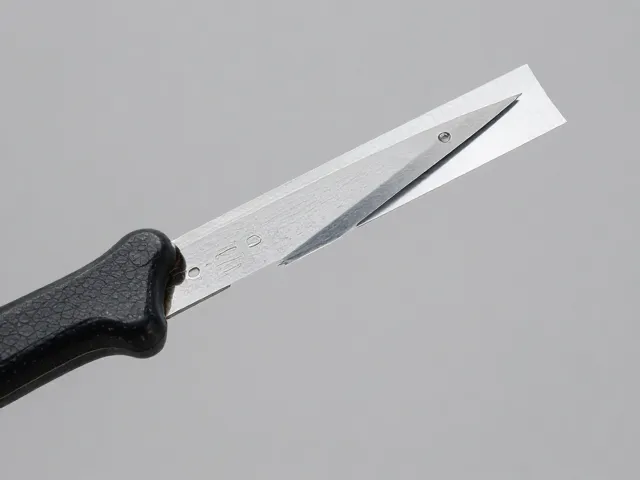
胶带切割的核心难点在于胶层对刀片的粘附以及切割时的回弹现象。对于宽度较宽的胶带,应使用刀背辅助定位,利用刀背的厚度作为导向,确保切割线与胶带边缘平行。施力时应垂直向下施加稳定压力,同时配合向前的推力,使刀片能够一次性切断基材与胶层。若发现切割后胶带边缘有毛边,通常是刀片钝化或胶层过厚所致,此时需定期用细砂纸轻微打磨刃口,或更换新刀片以恢复切割性能。
在处理双面胶或泡棉胶带时,由于材料具有弹性,切割时容易产生压缩变形。建议在切割前用重物或夹具固定胶带两端,消除内部应力。切割过程中,保持手腕放松,利用小臂带动手部进行平稳移动,避免突然加速或减速导致刀片切入深度不一。对于需要高精度切割的胶带部件,可先在胶带表面贴一层离型纸作为保护层,切割后再撕去,这样能有效保护胶带表面不被刀片划伤,同时提高切割的顺滑度。
刀具维护与延长使用寿命的日常规范
刀片的清洁是维持切割质量的基础,每次使用结束后,应使用无水酒精或专用清洁剂擦拭刃口,去除残留的胶渍与薄膜碎屑。胶渍长期堆积会导致刃口变钝,甚至腐蚀钢材,因此建议在切割不同材质后及时清理,特别是切割含硅酮成分的胶带后,必须彻底清除残留物。存放时,刀片应置于干燥环境中,最好使用刀套或专用刀架保护刃口,避免与其他金属工具碰撞造成微观缺口。
定期检查刀柄与刀杆的连接处,确保无松动或异响,这会影响切割时的受力传递效率。对于可更换刀片的款式,在更换新刀片时需确认刀片安装到位,刃口方向正确,避免因安装偏差导致切割歪斜。日常使用中,若发现切割阻力明显增大或切口出现拉丝现象,应立即停止作业并进行刃口修整或更换,切勿强行切割,以免损坏刀片或导致材料报废。