塑料板材折叠开合设计的结构逻辑与选材基础
塑料板材在DIY领域中常因材质特性被误解为难以精确定位,实际上通过合理的结构设计,普通亚克力、PVC或ABS板材均可实现稳定的折叠与开合功能。设计的核心在于理解材料的屈服强度与回弹系数,不同厚度的板材在折弯时所需的力矩差异巨大。例如,1.5毫米厚的ABS板材在加热后可形成圆润的折痕,而同等厚度的亚克力则容易因应力集中产生白化或裂纹。因此,在动手前需明确场景需求,是追求刚性固定的结构支撑,还是需要频繁活动的机械连接,这直接决定了后续切割与折叠工艺的选择。
在材料选择阶段,表面纹理与透光率会影响最终成品的视觉效果,但不应成为唯一考量标准。磨砂面板材能减少光线直射造成的刺眼感,适合制作需要柔和光线的展示架或灯罩;而高透明板材则更适用于需要展示内部结构的收纳盒或模型外壳。值得注意的是,板材边缘在切割后若未经处理,极易因应力释放产生细微裂纹,特别是在低温环境下操作时,这种风险会显著增加。因此,预留适当的边缘余量并进行初步的应力消除处理,是确保折叠后结构完整性的关键步骤。
美工刀切割技巧中的力学控制与操作细节
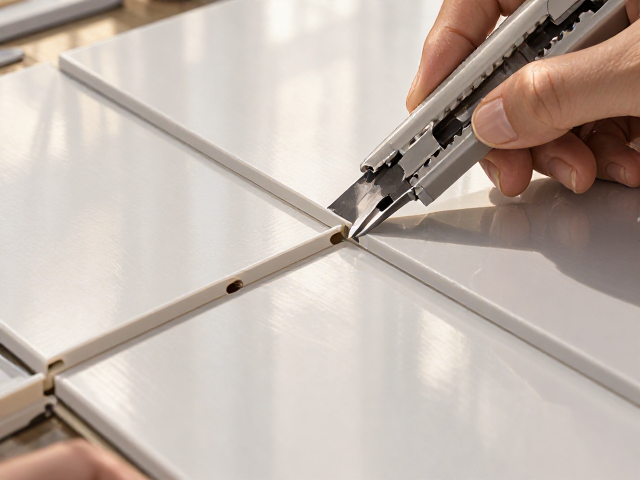
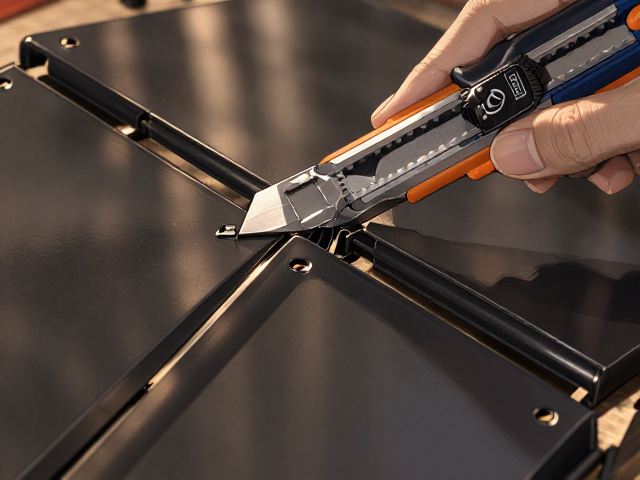
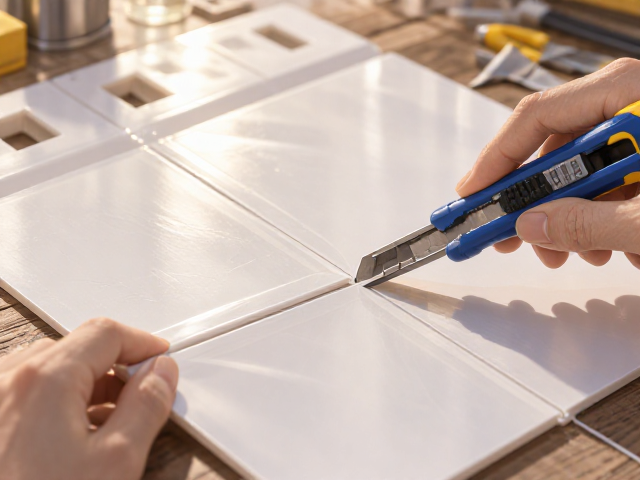
使用美工刀切割塑料板材并非简单的线性运动,而是需要精确控制切入角度与施力方式。刀片与板材表面应保持较小的夹角,通常建议在15至30度之间,这样能减少刀片卡滞并获得更平滑的切面。切割时,刀尖应始终贴合切割线,利用手腕的轻微旋转带动刀片前进,而非依赖手臂的大幅度推拉。对于较厚的板材,必须采用多次浅层切割的方式,每切入约1-2毫米后需清理碎屑并调整刀片角度,逐步加深切口,这种“切槽法”能有效防止板材崩边或断裂。
刀片的状态直接决定了切割质量,钝化的刀片不仅会增加操作难度,还极易导致切口粗糙甚至引发安全事故。在连续切割过程中,需定期检查刀片锋利度,当感觉到阻力明显增大或切口出现毛刺时,应及时折断旧刀片并更换新刃。此外,切割路径的设计也至关重要,尽量避免在板材中心区域进行长距离的单向切割,而是从边缘向内部推进,或在长直线上分段切割后拼接,这样能减少板材因受热不均或受力不均产生的翘曲变形。
折叠开合结构的实现方式与连接件应用
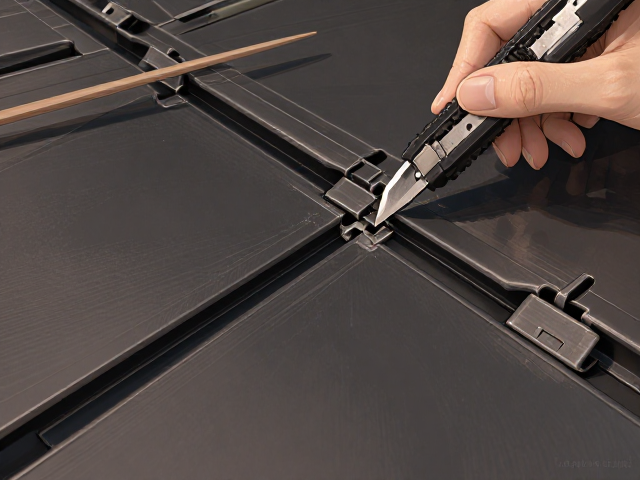
实现塑料板材的折叠开合,常见的结构方式依赖于物理连接件与热塑性材料的形变特性。对于需要频繁活动的关节,可以使用金属铆钉、自攻螺丝配合尼龙垫片进行固定,垫片的作用是增加接触面积,防止螺丝在塑料孔位中松动或滑丝。另一种方法是利用热熔胶或专用塑料焊接剂,在折痕处形成柔性连接层,这种方法适用于对强度要求不高但追求外观一体化的场景。在制作复杂的折叠结构时,预留足够的折叠空间至关重要,过小的折弯半径会导致材料内部应力过大,长期使用后极易失效。
连接件的安装精度直接影响折叠的顺畅度,孔位偏差过大会导致板材在折叠时产生扭曲或卡顿。使用模板定位或专用钻孔工具可以提高孔位的一致性,确保每个关节的活动范围符合设计预期。对于需要承受一定载荷的折叠结构,建议增加加强筋或双层板材叠加设计,以分散受力点。在实际操作中,可先用废旧板材进行等比例模拟测试,观察折叠过程中的摩擦力变化及结构稳定性,及时调整孔位大小或连接方式,避免直接在成品材料上进行不可逆的修改。
DIY制作流程中的预处理与后期处理
制作前的板材预处理包括清洁表面与标记定位,油污或灰尘会影响切割精度及后期粘合效果,使用酒精擦拭可确保表面洁净。标记定位时,建议使用细头记号笔或划线器,线条需清晰且宽度适中,以便在切割时提供明确的视觉引导。对于大面积板材,可在切割线上粘贴美纹纸胶带,这不仅能防止切割时刀片打滑,还能在切割后保护板材表面免受划伤。预处理阶段的多一分细心,能显著降低后续制作中的失误率。
后期处理主要集中在边缘打磨与结构加固。切割后的板材边缘通常较为锋利,需使用砂纸从粗到细逐级打磨,直至手感光滑且无明显毛刺。对于折叠部位,可用热风枪或烙铁进行轻微加热处理,使折痕处材料分子结构重新排列,增强折叠后的稳定性与美观度。在完成所有组装步骤后,检查各连接点是否牢固,活动部件是否顺畅,必要时可增加润滑剂减少摩擦噪音。经过细致打磨与调试的塑料折叠结构,不仅能满足基本的使用功能,还能在视觉上呈现出精致的工艺质感。