特殊小众钢材的物理特性与打磨难点
特殊小众钢材通常具有极端的硬度或特殊的微观组织结构,这使得传统磨刀方式难以奏效。以常见的粉末冶金钢或高碳钼钒钢为例,其内部分布着大量坚硬且细小的碳化物颗粒。这些颗粒在提升耐磨性的同时,也极大地增加了材料对磨削工具的抵抗能力。普通砂带在面对这类高硬度基质时,往往会出现快速堵塞或切削效率极低的情况,导致刀具表面留下难以去除的划痕,甚至因为局部过热而破坏钢材原有的热处理性能。
此外,部分小众钢材含有较高的合金元素,如钴、钨或钒,这些元素进一步改变了钢材的导热性和韧性。在打磨过程中,热量难以迅速散失,容易在刀刃微观结构中形成热应力。如果操作不当,不仅会导致刃口卷曲,还可能引起二次回火效应,使原本经过硬化处理的刀刃变软。因此,理解钢材的具体化学成分和热处理状态,是制定有效打磨策略的前提,这直接决定了砂带选型和压力控制的准确性。
砂带材质的选择与预处理逻辑
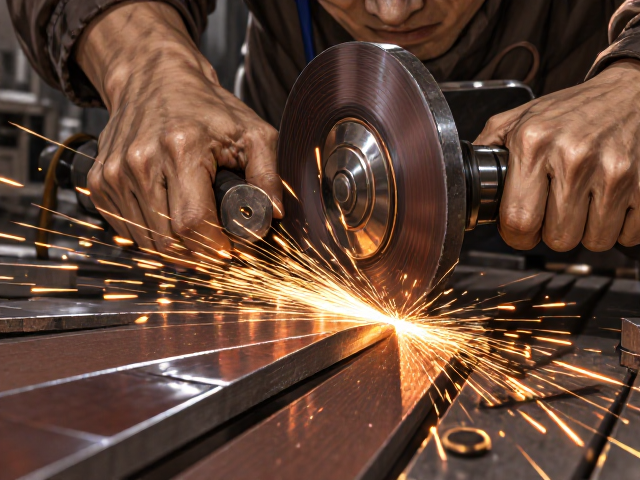
针对高硬度小众钢材,砂带的磨料类型和结合剂选择至关重要。氧化铝砂带虽然通用,但在处理高碳合金钢时磨损较快,且容易因磨屑堵塞而失去切削力。相比之下,陶瓷氧化铝或碳化硅砂带能提供更高的硬度和自锐性,能更有效地切削硬质碳化物。陶瓷磨料在破裂时会产生新的锋利棱角,保持持续的切削效率,适合初步成型和粗磨阶段。对于需要更高表面光洁度的阶段,碳化硅砂带因其尖锐的晶体结构,能更轻松地切入坚硬表面,减少打磨时间。
砂带的预处理状态直接影响打磨效果。未经过特殊处理的砂带可能含有较多的粘合剂残留,导致切削力不足。部分专业砂带在出厂前经过防堵塞涂层处理,能减少金属屑附着,但对于极端硬度的钢材,这种涂层可能会迅速磨损。在实际操作中,打磨者常通过轻微敲击砂带或使用专用清洁刷去除表面松散颗粒,以暴露磨料尖端。此外,砂带的粒度选择需遵循从粗到细的过渡原则,初始打磨建议使用40-80目砂带快速去除材料,随后逐步过渡到120-240目砂带修整刃口,避免跳步导致的打磨痕迹难以消除。
打磨手法与压力控制技巧
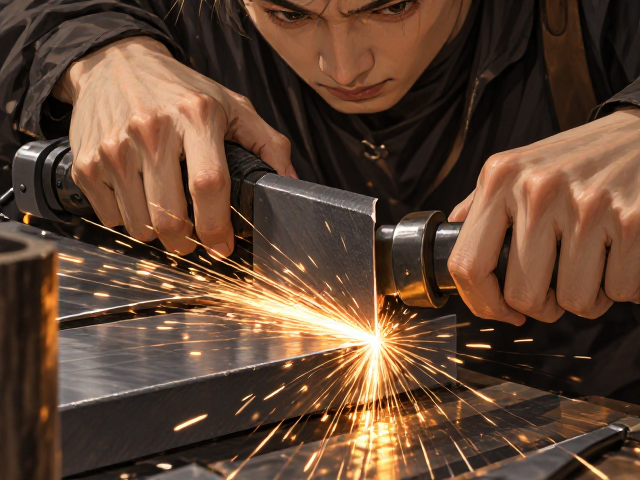
打磨小众钢材时,压力控制比砂带选择更为关键。过大的压力会导致砂带过快磨损,同时因摩擦生热过多而损伤刀刃。正确的做法是施加轻柔且均匀的压力,让砂带的磨料自然切削材料,而非强行压入。对于高硬度钢材,建议采用“轻触式”打磨,即砂带与刀刃接触时几乎感觉不到明显的阻力变化。这种手法能最大限度地减少热量产生,保持刀刃的微观结构稳定。同时,保持刀刃与砂带运动方向的恒定角度,避免角度波动导致刃线不直或出现波浪纹。
动态打磨技巧包括利用砂带的运动轨迹来优化切削效果。在打磨过程中,应不断轻微移动刀刃在砂带上的位置,避免在同一区域长时间停留。这种移动有助于均匀分布热量和磨损,防止局部过热。对于刃口成型,可采用往复运动结合小幅度的摆动,确保刃线两侧的对称性和一致性。特别需要注意的是,在接近最终刃口时,应完全释放压力,仅依靠砂带的轻微接触进行精修,以消除前几道工序留下的微小瑕疵。这种精细控制能显著提升刃口的锋利度和保持性。
不同小众钢材的打磨对比分析
高碳钼钒钢(如Cru-68)以其优异的耐磨性和抗腐蚀性著称,但其高碳含量使其对打磨极为敏感。打磨此类钢材时,必须使用高硬度砂带并严格控制温度,避免碳化物脱落导致刃口崩缺。相比之下,粉末冶金钢(如M4或CPM系列)具有均匀的碳化物分布,打磨时表现更为跟手,不易出现局部过度磨损。粉末钢的打磨难度相对较低,但因其硬度极高,仍需使用陶瓷砂带以维持切削效率。两者在打磨过程中对砂带堵塞的敏感度不同,粉末钢因碳化物细小,砂带易堵塞,需更频繁清洁。
马氏体时效钢与沉淀硬化不锈钢代表了另一类小众钢材,其特性与高碳工具钢截然不同。马氏体时效钢硬度适中,韧性极佳,打磨时可使用较细粒度的砂带,重点在于获得平滑的表面以发挥其韧性优势。沉淀硬化不锈钢则含有铜、铝等沉淀强化相,打磨时需注意避免过度加热导致时效强化效果减弱。这两类钢材在打磨时对压力的容忍度高于高碳工具钢,允许稍大的接触面积,但仍需避免剧烈摩擦。通过对比可见,不同合金体系下的钢材,其打磨策略需根据碳化物类型、基体硬度和热处理状态进行针对性调整,而非套用统一标准。