
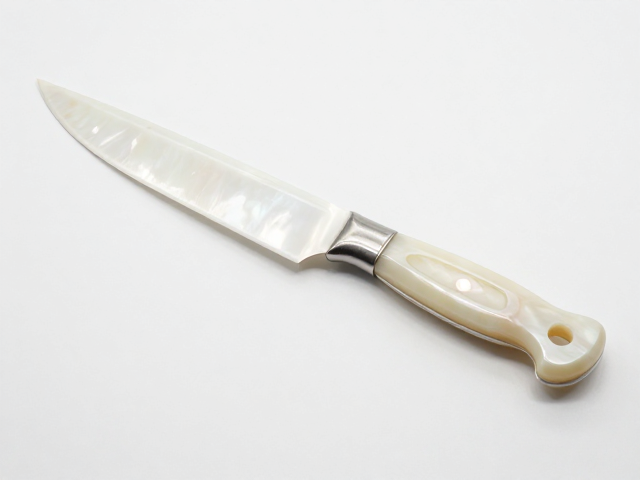
贝母Micarta层压材料的特性与刀具美学价值
贝母Micarta层压材料是由天然贝母碎屑与高强度酚醛树脂在高温高压下聚合而成,这种复合工艺保留了贝母天然的纹理色泽,同时通过树脂固化获得了远超天然石材的硬度和耐候性。在手工刀制作领域,它常被视为兼顾视觉冲击力与实用性能的折中之选,其表面经过精细打磨后能呈现出类似玉石的温润光泽,且不易像天然贝壳那样容易剥落或开裂。
相较于传统的木质或普通塑料手柄材料,贝母Micarta在潮湿环境下表现出优异的稳定性,不易吸油变色,这一特性使得刀具在户外高频使用或接触油脂后,依然能保持纹理的清晰与色彩的饱和度。工匠们通常利用其独特的层压结构,通过控制切割角度和打磨深度,让光线在材料内部发生折射,从而在刀柄表面形成深邃且富有层次感的视觉效果,这种自然形成的随机纹理使得每一把刀具都具备独一无二的身份标识。
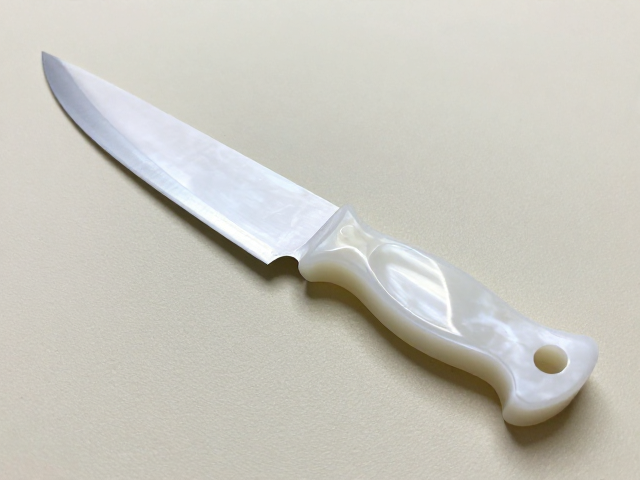
粗加工阶段:定型与轮廓塑造
在开始处理贝母Micarta板材之前,必须使用高精度的带锯或线切割设备,根据刀柄龙骨的实际尺寸进行初步裁切。操作时需保持切割速度平稳,避免高速摩擦产生高温导致树脂基体软化或贝母碎片崩裂。裁切后的毛坯边缘应保留约1-2毫米的余量,以便后续进行精细修型,此时需严格对照刀柄龙骨的安装孔位,确保中心对称,防止因偏位导致后续装配困难或外观失衡。
初步成型阶段主要依赖粗砂纸或锉刀去除多余材料,构建出台阶、倒角等基本几何形态。由于贝母Micarta硬度较高,建议使用碳化硅或氧化铝材质的磨具,并配合冷水冷却以防止材料过热开裂。工匠需不断观察刀柄与刀身线条的过渡,确保从护手到握柄的弧度变化流畅自然,此阶段的重点在于“去量”而非“修饰”,任何细微的偏差都应在此时通过多次微调予以修正,为后续的精细打磨奠定准确的物理基础。
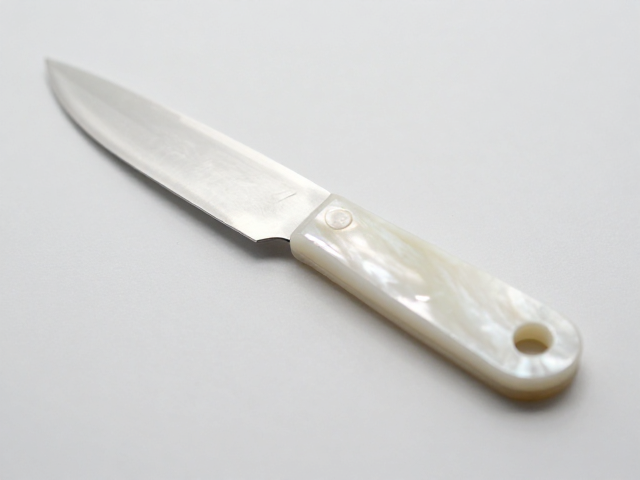
精细修型:砂纸打磨与表面平整
精细修型是决定贝母Micarta最终质感的关键步骤,通常从600目砂纸开始,逐步向1000目、1200目乃至更高目数过渡。打磨过程中需保持手部力度均匀,采用画圈或直线往复的方式,重点消除粗加工留下的锯痕和锉刀印。对于贝母碎屑与树脂结合部,需格外注意力度控制,避免因局部受力过大导致贝母颗粒脱落,形成凹坑。每次更换高目数砂纸前,必须彻底清洁刀柄表面,防止粗颗粒残留划伤已形成的光滑面。
随着砂纸目数的提升,贝母Micarta表面的光泽度会逐渐显现,此时可观察到贝母特有的虹彩效果在打磨下愈发清晰。工匠需定期用手指触摸刀柄表面,感知其平滑度,确保没有肉眼可见的砂纸痕或手感粗糙区域。对于刀柄侧面的棱角处理,可采用直角打磨块或专用角尺辅助,保持线条锋利利落,而握持区域的曲面则需严格贴合手掌生理曲线,通过反复试握调整弧度,确保长时间握持的舒适性与防滑性,这一过程需要极大的耐心与对材料特性的深刻理解。
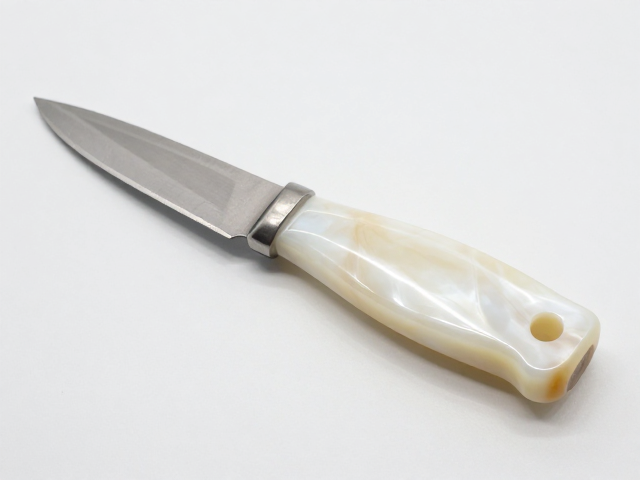
抛光与封固:提升光泽与保护性能
当打磨至1500目至3000目砂纸时,贝母Micarta表面已具备初步的镜面效果,此时可使用微细抛光膏配合软布或羊毛轮进行手工抛光。抛光过程中,树脂基体会因摩擦生热而略微软化,有助于填补微观层面的孔隙,使贝母碎屑与树脂结合面更加紧密,从而提升整体的透光性和光泽均匀度。抛光需覆盖整个刀柄表面,特别要注意孔位内部及难以触及的角落,确保无死角,以达到视觉上的完整统一。
抛光完成后,需使用无水酒精彻底清除表面残留的抛光膏和粉尘,随后涂抹专用的微晶蜡或高纯度矿物油进行封固。封固步骤不仅能进一步提升贝母Micarta的温润感和光泽深度,还能形成一层保护膜,增强材料表面的抗污能力和耐磨性。封固后需静置晾干,让油脂充分渗入材料表层微孔,这一处理使得刀具在后续使用中更能抵抗汗水侵蚀,保持贝母纹理的鲜艳与清晰,同时也延长了手工刀柄的使用寿命。