
核心材质:高碳工具钢的热处理逻辑
自动回缩刀的锯齿刃长期处于高频摩擦与冲击工况,材料选择直接决定了其物理上限。目前行业内主流且经验证的方案多采用高碳工具钢,例如常见的Ck67或1095高碳钢。这类钢材含碳量通常在0.9%至1.0%之间,具备较高的硬度和耐磨潜力。相比之下,不锈钢如440C虽然防锈性能优异,但在保持极细锯齿锋利度和抗崩口能力上,往往不如高碳工具钢表现稳定。
热处理工艺是激活钢材性能的关键步骤。同样的钢材,经过不同的淬火和回火处理,硬度(HRC)和韧性会有巨大差异。对于锯齿刃而言,通常需要在硬度与韧性之间寻找平衡点。过高的硬度(如HRC 62以上)虽然锋利持久,但锯齿极易在切割硬物时崩裂;而经过适当低温回火的处理,使硬度维持在HRC 58-60区间,能显著提升锯齿在受力时的抗冲击能力,减少崩齿现象。
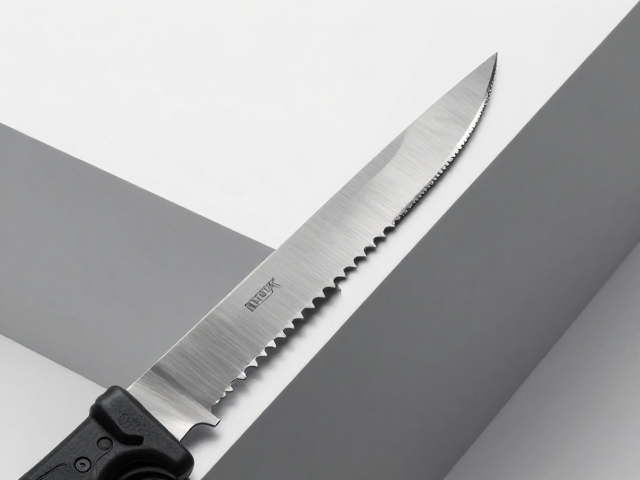
几何结构:锯齿形态与排屑效率
锯齿的几何设计直接影响切割效率与耐用度。自动回缩刀常见的锯齿形态包括等腰三角齿、不等腰三角齿以及波浪齿。等腰三角齿切割阻力小,适合软性材料,但排屑能力较弱,容易在木质或纤维材料中卡滞。不等腰三角齿通过不对称设计,增强了切削刃的锋利度,能更有效地切入硬物,但对钢材硬度要求较高,否则容易钝化。
排屑槽的设计是另一大核心要素。锯齿之间的空隙(即排屑槽)必须足够宽敞,以防止切割产生的碎屑堵塞。如果排屑槽过窄,碎屑堆积会增加摩擦力,导致切割效率下降,甚至因热量积聚加速刀刃磨损。合理的锯齿间距通常根据刀刃长度和用途进行计算,一般间距在2-3毫米左右,既能保证足够的切割强度,又能提供顺畅的排屑通道,这是维持刀具长期耐用性的结构基础。
表面处理:防锈与摩擦力的平衡
自动回缩刀常年在户外或潮湿环境使用,表面处理对耐用度有着不可忽视的影响。传统的高碳工具钢容易生锈,因此表面常经过发黑、镀镍或喷砂处理。发黑处理能提供基础的防锈能力,同时降低表面反光,但耐磨性一般。镀镍层能显著增强耐腐蚀性,但过厚的镀层可能会影响锯齿的锋利度,需要在工艺控制上做到薄而均匀。
表面粗糙度也会影响切割体验。经过喷砂或拉丝处理的刀刃,表面具有一定的微观粗糙度,可以减少切割时的粘连现象,特别是在切割粘性材料时表现更佳。然而,过于粗糙的表面会增加摩擦阻力,加速刀刃磨损。因此,理想的表面处理是在保证防锈和适度排屑的基础上,保持刃口的平滑过渡,确保锯齿在回缩和展开过程中不受额外阻力影响,从而延长机械结构的使用寿命。
结构配合:刃口与刀体的刚性连接
锯齿刃并非孤立存在,其根部与刀体的连接方式决定了整体强度。在自动回缩刀中,锯齿部分通常通过冲压成型或激光切割后,经过精密打磨形成。刃口根部需要有足够的厚度过渡,以分散切割时的应力。如果过渡区域过薄,在遇到硬物冲击时,容易在根部产生裂纹,导致整排锯齿失效。
刀体的刚性也会影响锯齿的表现。当锯齿切割时,刀体会发生微小的形变,如果刀体材质过软或结构设计不合理,这种形变会导致锯齿受力不均,加速局部磨损。因此,高耐用度的自动回缩刀通常采用整体式刀体设计,或在关键部位增加加强筋,确保锯齿在切割过程中保持稳定的姿态。这种结构上的刚性配合,是维持锯齿锋利度和耐用度的隐性关键。