
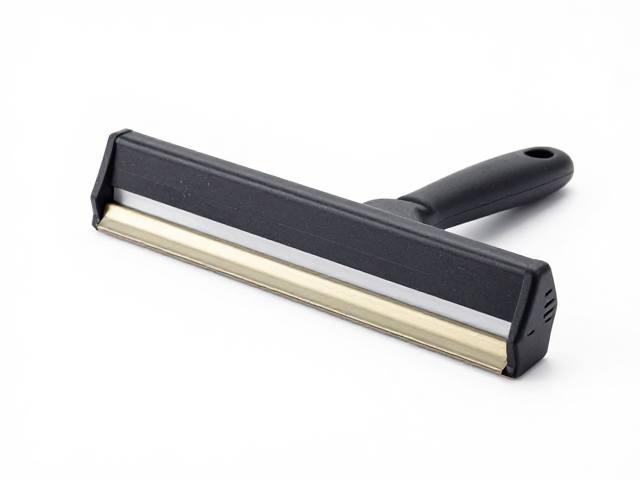
刮膜刀的基础结构与操作前准备
刮膜刀通常由高密度聚四氟乙烯(PTFE)或特殊工程塑料制成,其核心设计在于利用材料的自润滑性和耐磨性,在印刷过程中均匀施加压力,确保油墨或涂层平整过渡。在实际作业环境中,操作者需先检查刀片表面是否有划痕、缺口或磨损过度的痕迹,任何微小的物理损伤都可能导致印刷品出现条纹或墨色不均。清洁工作至关重要,使用无水乙醇或专用清洁剂擦拭刀片,去除残留的溶剂或油墨颗粒,这能减少摩擦系数,防止因污垢堆积导致的受力不均。
环境因素对刮膜效果有着显著影响,温度和湿度会改变油墨的粘度及干燥速度。在标准印刷车间中,建议保持环境温度在20-25摄氏度,相对湿度控制在50%-60%左右,这有助于维持油墨流平性的稳定。操作前需确认刮刀架的固定螺丝是否紧固,确保刀片与网版或基材之间的角度符合工艺规范,通常刮刀角度设置在45°至60°之间,具体数值需根据油墨特性和印刷速度进行微调,避免因角度偏差造成局部压力过大或漏印现象。
精准控制施力与运行轨迹
刮膜过程中的核心难点在于对垂直压力的精准控制,过度用力会导致油墨过度挤压,引起网点扩大、细节丢失以及网版过早疲劳破损;用力不足则会造成油墨转移不完全,导致印品出现露白或色彩饱和度不足。理想的施力状态是保持压力连续且均匀,操作时应依靠机械传动装置的稳定性,而非依赖人工手部的肌肉力量。对于手动或半自动设备,操作者需感受刀架回弹的力度,保持手部放松,通过微调旋钮逐步施加压力,直至观察到油墨能够平滑、连续地覆盖网版开孔区域。
运行轨迹的稳定性直接决定了印刷质量的均一性。刮刀在移动过程中应保持直线运动,避免出现抖动、停顿或轨迹偏移。在高速印刷过程中,油墨的流变特性会发生变化,因此刮刀的运行速度需与印刷机的主速度严格同步。若发现印品边缘出现墨色渐变或中间部分发虚,通常意味着刮刀在运行中存在微小的摆动或压力波动。此时应检查刮刀支架的轴承灵活性以及导轨的清洁度,确保机械部件无卡滞,从而维持恒定的剪切力,使油墨在网版与基材间形成稳定的转移层。
应对常见印刷缺陷的调适策略
在实际生产中,重影和拉丝是常见的质量问题,这往往与刮刀压力过大或油墨粘度不当有关。当出现重影时,首先应适当降低刮刀压力,检查油墨中溶剂的比例,适当增加慢干溶剂以延长流平时间。若出现拉丝现象,则需提高刮刀角度或增加印刷速度,同时降低油墨粘度,确保油墨在离开网版后能迅速断裂,避免残留物粘连。此外,网版张力的均匀性也是关键因素,张力不均会导致局部刮刀压力分布不一致,需使用张力计定期检测网版,确保整体张力符合工艺要求。
墨色不均或条痕问题常源于刮刀表面污染或网版堵塞。若印品表面出现规律性白线或黑线,需立即停机检查刮刀刃口是否有异物附着或磨损形成的缺口。对于顽固污渍,可使用专用清洗刷配合清洗剂进行深度清洁,切勿使用硬质物体强行刮擦刀片表面。若问题持续存在,需检查网版显影质量及感光层厚度,确保网版开孔率一致。在调整过程中,应遵循“微量多次”的原则,每次微调压力或角度后,需试印几张观察效果,确认问题根源后再进行下一步调整,避免盲目操作导致更多质量事故。