
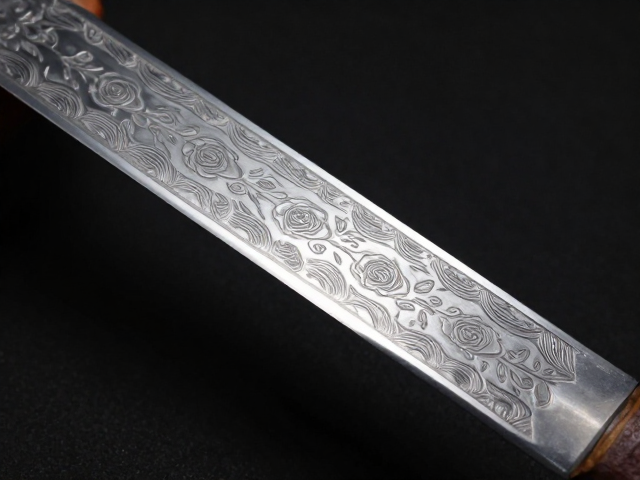
大马士革钢的核心定义与视觉特征
大马士革钢并非指代某一种特定的单一金属成分,而是一种通过特殊锻造工艺形成的层状结构钢材。其核心的视觉识别特征在于表面呈现出的如水波、木纹或火焰般流动的花纹,这种纹理并非后期蚀刻或激光打印,而是源于钢材在反复折叠锻打过程中,不同碳含量或合金成分的钢层在微观结合处产生的氧化差异。现代大马士革钢主要分为两类,一类是传统的高碳钢折叠锻打,另一类则是现代粉末冶金或夹层钢技术形成的图案钢。对于刀具或厨具爱好者而言,识别真品大马士革钢的关键在于观察花纹的连贯性与自然感,真正的锻造花纹具有深浅不一、过渡柔和且无规律重复的特点,这与工业化冲压或蚀刻产生的机械性纹理有着本质区别。
在选购过程中,理解其材质基础至关重要。大多数现代大马士革钢刀具并非整块使用高碳钢,而是采用“夹层结构”,即中间为高硬度、高耐磨的核心刃材,两侧包裹装饰性的软钢或不锈钢片。这种设计兼顾了锋利度保持性与抗腐蚀性。高碳钢锻造工艺的核心在于控制碳含量通常在0.6%至1.5%之间,通过高温加热至临界点以上,利用锻打使多层钢材紧密结合。这一过程不仅形成了美观的纹路,更通过细化晶粒提升了钢材的韧性。消费者在观察时,应关注刀刃部位是否由同一材质延伸,若发现花纹在刃口处突然中断或颜色突变,可能暗示着复合结构的拼接痕迹,需结合具体工艺说明进行判断。
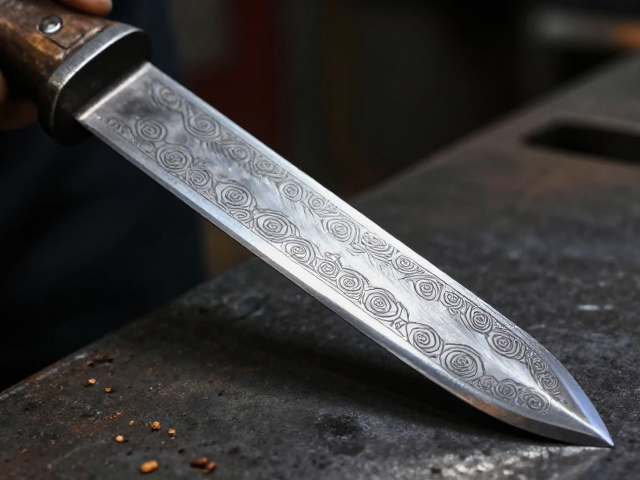
高碳钢锻造工艺的技术解析
高碳钢在锻造过程中的热处理与折叠次数直接决定了最终成品的性能表现。传统的折叠锻打通常涉及将钢材加热至约800-900摄氏度,随后进行反复折叠和锻打。每一次折叠都会使层数翻倍,虽然现代工艺为了效率通常折叠次数少于古代传说中的千层,但通过引入不同成分的合金钢(如镍、铬、钼等)进行堆叠,依然能形成复杂且稳定的微观结构。这一过程中的关键控制点在于温度曲线的管理,过高的温度会导致晶粒粗大,降低韧性;过低的温度则无法使钢材充分融合,形成冷焊缺陷。经验丰富的工匠会通过观察钢材的颜色和延展性来判断最佳锻打时机,确保每一层钢材之间形成牢固的金属键合,而非简单的物理压合。
除了物理锻打,现代大马士革钢工艺中常结合酸洗蚀刻步骤以凸显纹理。由于不同成分的钢材对酸性溶液的腐蚀速率不同,高碳钢部分通常会被蚀刻得更深,从而在视觉上形成凹凸感或色差对比。这一化学处理过程必须在锻打成型并经过初步打磨后进行,且需严格控制酸液浓度和时间,以避免过度腐蚀损伤钢材基体。值得注意的是,真正的大马士革钢花纹在打磨后依然清晰可见,不会因日常使用中的轻微摩擦而消失。工艺的细节还体现在淬火和回火阶段,高碳钢需要经过精确的淬火处理以获得马氏体组织,再通过高温回火消除内应力,这一系列热处理步骤直接影响了刀具的硬度(通常HRC 58-62之间)与保持锋利度的能力,是衡量工艺水准的核心指标。
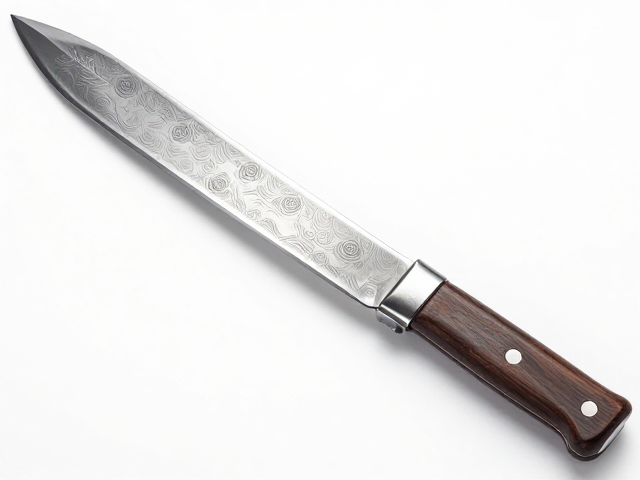
选购时的关键参数与鉴别要点
在评估大马士革钢产品时,刃口角度与钢材硬度是决定实际使用性能的两个硬性指标。高碳钢锻造的刀具通常采用较小的刃角(如15-20度单侧),以追求极致的切割效率,但这也意味着刃口相对脆弱,需要更精细的维护。选购时应关注产品说明中是否标注了具体的硬度范围,过高的硬度(如超过HRC 62)虽然锋利度惊人,但极易崩刃,适合专业厨师或极端切割场景;而适中硬度(HRC 58-60)则在锋利度与耐用性之间提供了更好的平衡。此外,需留意刃口的处理方式,手工打磨的刃口通常更圆润自然,而机器打磨可能留下均匀的磨痕。对于日常家用,建议优先选择经过良好回火处理、硬度适中的型号,以确保在应对硬质食材或偶尔接触骨节时不易损坏。
材质标识与工艺描述的透明度是鉴别真伪与档次的另一重要维度。正规且可信的大马士革钢产品通常会明确标注核心刃材的具体型号,例如1095高碳钢、L6弹簧钢或VG-10粉末钢等具体牌号,而非模糊地使用“大马士革”一词泛指。如果产品完全未提及内部核心钢材成分,或宣称整块均为高碳钢却价格极低,则存在较大风险。高碳钢的显著特性是容易生锈,因此选购时需确认产品是否经过适当的防锈处理或用户是否具备基本的保养知识(如使用后擦干、涂抹食用油)。真正的优质大马士革钢在出厂前通常会经过严格的目视检查,确保无裂纹、无冷焊点,且花纹分布均匀。消费者在接收产品时,可借助放大镜观察刃口微观结构,若发现层间分离或气泡,则表明锻造工艺存在严重缺陷,应予以排除。