
刀刃材质的选择与刃口状态维护
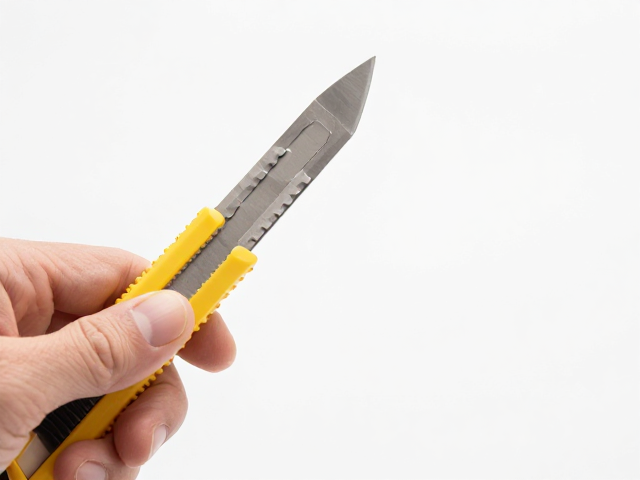
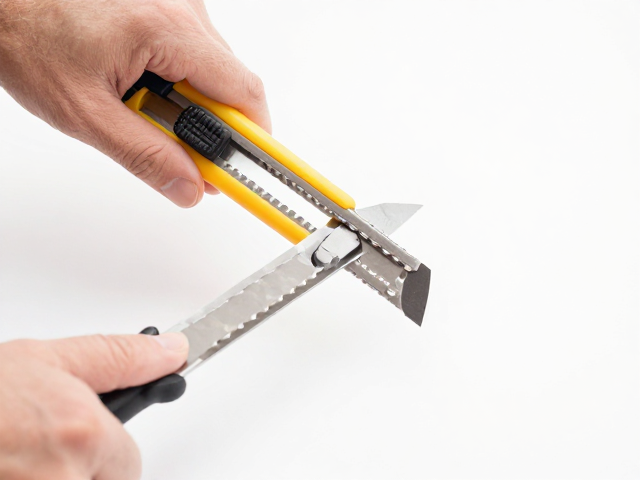
美工刀的切割精度,很大程度上取决于刀刃的锋利程度与材质特性。市面上常见的刀刃材质多为高碳钢或不锈钢,高碳钢硬度较高,能保持较长时间的锋利度,适合处理纸板、厚塑料等硬质材料;不锈钢则相对耐腐蚀,韧性较好,不易崩刃,更适合日常办公中切割纸张或薄膜。刃口并非越厚越好,标准的0.6毫米或0.9毫米厚度能平衡强度与灵活性。当刀刃出现微小卷边或钝角时,切割阻力会显著增加,导致受力不均从而产生偏斜。因此,每次切割前检查刃口状态,及时折断钝化的部分,露出全新锋利的刃尖,是确保切口平整的第一道防线。
除了材质,刀刃的清洁与存放也会影响切割表现。长期切割带有粘性物质的材料(如胶带、不干胶标签)后,残留物会附着在刃槽内,改变刀刃与基材的接触角度。这种细微的偏差在长距离切割时会被放大,造成切口歪斜。使用酒精棉片定期擦拭刀刃根部,能保持刃口周围环境的清洁。此外,刀片在刀架内的安装必须完全到位,若刀片未卡紧或倾斜,切割时会产生晃动,直接破坏轨迹的直线性。正确的安装姿态能让刀刃与刀体形成严密的平面,为后续的手法操作提供稳定的物理基础。
垂直握持与受力角度的控制
精准的切割始于正确的握刀姿势。传统的“握笔式”适合精细作业,但在进行长直线条切割时,“握拳式”或“虎口抵压式”更为稳定。操作时,拇指与食指捏住刀柄前端,其余三指自然包裹刀柄,手掌根部或虎口位置轻轻抵住刀身靠近刀刃的金属或塑料部位。这种姿势能最大化地感知切割过程中的阻力变化。关键在于刀刃与切割面必须保持严格的垂直关系,即90度角。任何微小的倾斜都会导致刀刃一侧切入较深,另一侧较浅,进而引起刀具向受力小的一侧偏移,形成弧形或歪斜的切口。
受力方式决定了切割的流畅度与准确性。切忌使用蛮力一次性切断厚材,应采用“多次浅切”的策略。第一刀轻轻划出引导槽,确立初始路径,随后每次下压的深度控制在1-2毫米,逐步加深切口。这种方式能有效分散施加在刀刃上的垂直压力,减少因材料内部应力不均导致的刀具弹开或偏移。对于硬质材料,保持手腕僵硬固定,以肩关节为轴心进行平移;对于软质材料,则主要依靠手指控制进给速度。手指不应直接接触刀刃后方,而应通过刀柄传导力量,确保每一次推切的动作轨迹都是直线,避免手腕晃动带来的轨迹偏差。
辅助工具与基材固定的技巧
徒手切割难以应对复杂形状或需要极高精度的场景,辅助工具的使用能显著提升准确度。对于直线切割,金属直尺或厚实的亚克力板是理想的靠山。将直尺紧贴切割线,刀刃紧贴直尺边缘推进,可完全消除手部抖动带来的误差。值得注意的是,直尺应放置在刀刃非切割侧,或者使用带有倒角设计的专用切割尺,以保护直尺边缘不被刀刃啃噬,同时确保刀刃能紧密贴合基准线。对于圆形或曲线切割,则需配合转盘或旋转台,通过旋转基材而非旋转刀具来改变切割方向,这样能更自然地维持刀刃与切线的切线方向一致。
基材的固定是防止切割过程中材料移位的关键。光滑的桌面或薄型材料容易在受力下滑动,导致切口偏离预期位置。使用防滑垫、美纹纸胶带或重型夹子将材料牢牢固定在工作台上,能消除位移变量。对于多层材料叠加切割,层与层之间可能存在微小的相对滑动,此时应先用重物压实,或逐层切割。若材料较厚且易碎,可在切割线下方垫一块软木板或专用切割垫,既能提供缓冲,防止刀刃崩裂,又能通过切割垫的自愈合特性保持刃口清洁,避免碎屑堆积影响切割精度。