
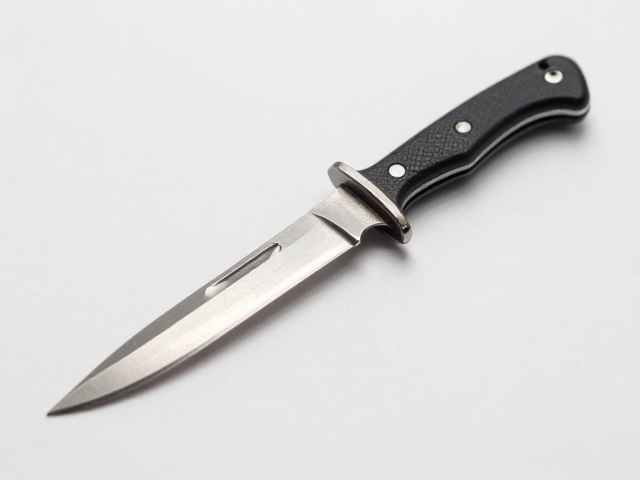
微缩模型刀的刀刃几何与钢材选择
微缩模型制作的核心在于对细微结构的精准控制,因此刀具的刃口几何形状直接决定了切削的质感与精度。常见的刀刃类型包括平口刀、圆口刀和斜口刀,其中平口刀适合处理平整的切割面,而圆口刀则能更灵活地应对曲面或内部角落的清理工作。对于需要极高精度的场景,刃口的开角通常较小,例如15至20度,这种极小的开角能提供更锋利的切削刃,但同时也意味着刃口较为脆弱,需要使用者具备稳定的手部控制力以避免崩刃。
钢材的选择直接影响刀具的耐用性与保持锋利度的能力。高碳工具钢如SKD7或SKD61经过适当热处理后,能提供优异的硬度与韧性平衡,适合需要频繁打磨刃口的专业用户。近年来,粉末冶金钢如ZP01或M390因含有大量碳化物,在保持极细微刃口时表现出更好的抗崩裂性能,尽管成本较高,但其长期使用的稳定性在精密模型圈中获得了广泛认可。选购时需关注钢材的硬度标称值,通常HRC 60-64区间能兼顾锋利度与耐用性,过高的硬度可能导致刃口在接触硬质材料时迅速失效。
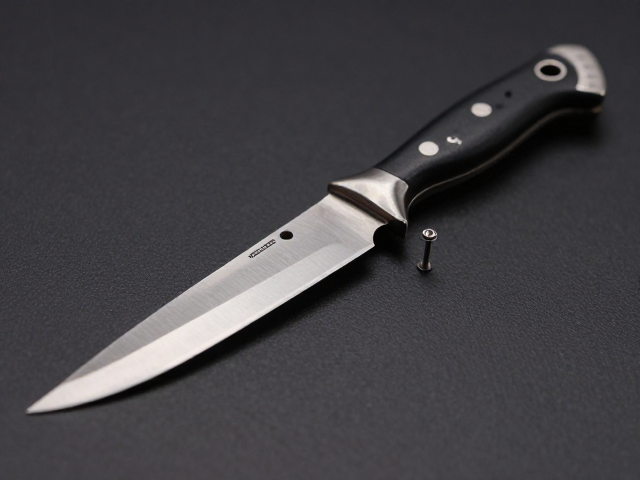
柄钉工艺与人体工学设计的考量
刀具的手柄设计直接影响长时间作业时的舒适度与操控精度,柄钉作为连接刀身与柄材的关键结构,其材质与工艺决定了刀具的整体稳固性。传统的双铆钉结构配合环氧树脂填充,能有效防止柄材因受力不均而开裂,这种工艺在经典日式刀具中尤为常见。柄钉材质多选用黄铜或不锈钢,黄铜具有良好的自润滑性和耐腐蚀性,且色泽温润,但需注意其硬度较低,长期剧烈敲击可能导致变形;不锈钢柄钉则强度更高,更适合高强度使用场景,但表面处理需精细以防生锈。
人体工学设计需符合手部自然握持的弧度,手柄直径通常在10-15毫米之间,过细易导致手部疲劳,过粗则影响灵活性。现代微缩刀常采用G10玻璃纤维板或碳纤维复合材料作为柄材,这些材料具有低吸水性、高强度及优异的防滑性能,即使在手部出汗或接触溶剂时仍能保持稳定的摩擦力。柄尾的设计也至关重要,平头柄尾便于在狭窄空间内抵住物体进行反向施力,而带凹槽的柄尾则更适合拇指按压操作,用户应根据具体的模型制作场景,如树脂打磨、亚克力切割或金属片修整,来选择不同柄尾形态的工具。
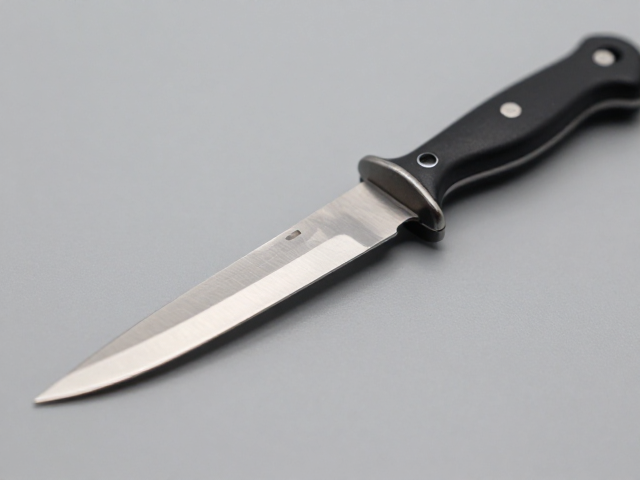
精细打磨与刃口维护技巧
刃口的维护是保持微缩模型刀性能的关键,错误的打磨方式会迅速破坏刃口几何结构。建议使用不同目数的金刚石磨石或天然砥石进行维护,起始研磨可选用600-1000目砥石去除微小卷刃,随后逐步过渡到3000-5000目砥石进行精细抛光。研磨时需保持恒定的角度,对于微缩刀而言,通常保持15-20度的倾角,并采用单面或双面交替研磨的方式,避免刃口不对称。每完成一定时间的使用后,可用皮革配合研磨膏对刃口进行去毛刺处理,这能显著提升切削的顺滑度。
日常使用中,避免用刀尖进行撬动或敲击硬物,这会导致刃口微观层面的崩缺,即使肉眼不可见,也会在后续切割中造成材料撕裂。对于顽固污渍或氧化痕迹,可使用超声波清洗机配合中性清洁剂进行深层清洁,随后立即擦干并涂抹微量防锈油。若刃口出现严重磨损或崩裂,不建议尝试自行修复,而应寻求专业磨刀服务或使用专用夹具进行重新开刃,以确保刃口几何形状的精确回归。记录每次维护所使用的砥石目数与研磨次数,有助于建立个人的刀具维护数据库,从而优化后续的使用体验。