
高碳工具钢的热处理特性与微观结构差异
65Mn、1095、1084和5160这四种钢材在刀具制作领域常被提及,它们的核心差异源于化学成分中碳、锰、铬等元素的配比,这直接决定了钢材在淬火和回火后的硬度表现及韧性边界。65Mn含有约0.62%至0.75%的碳和0.9%至1.2%的锰,锰元素的加入提高了淬透性,使得该材料在油淬时不易开裂,但其碳化物分布相对不均匀,容易在极端受力下产生微观裂纹。相比之下,1095钢作为经典的“高碳钢”,碳含量控制在0.90%至0.93%,几乎不含锰,这种配方使其在达到高硬度(HRC 58-60)的同时,保持了较好的边缘保持性,但由于缺乏合金元素强化,其防锈能力较弱,表面极易氧化。
1084钢与1095同属W1系列工具钢,但碳含量略低(0.75%至0.90%),这种微调降低了脆性,使得1084在打磨和热处理过程中更具可塑性,更适合需要一定韧性的工具或刀具。5160钢则引入了0.60%至0.83%的碳和0.60%至0.83%的铬,铬元素不仅提升了耐腐蚀性,更重要的是提高了材料的弹性极限,使其成为制作弹簧刀或需要承受剧烈冲击的折刀的首选材料,其硬度范围通常在HRC 55-60之间,兼顾了硬度与抗冲击疲劳度。
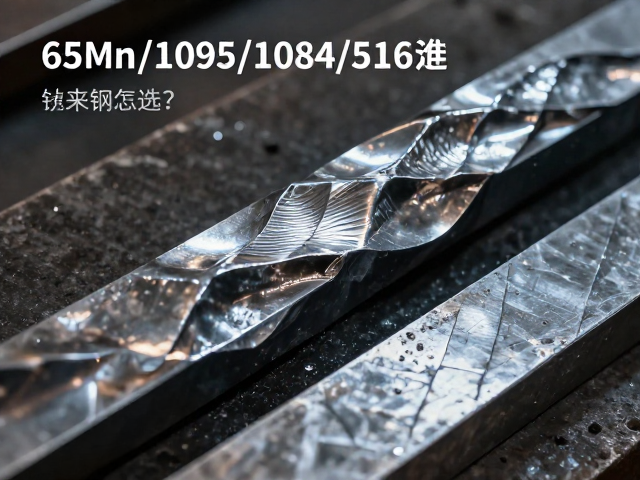
扭转纹大马士革的锻造逻辑与视觉呈现
扭转纹大马士革并非单一材质,而是通过将不同成分的钢材(如高碳钢与低碳钢,或不同合金钢)交替折叠锻打后,再进行扭转切割形成的装饰性结构。这种工艺形成的纹路本质上是两种或多种材料在微观层面的层状结合,其视觉美感来自于不同钢材对酸性腐蚀剂(如Ferric Chloride)反应速率的差异。高碳钢部分通常会被腐蚀得更深,形成深色线条,而低碳钢或不锈钢部分则保持光亮,从而构成高对比度的图案。这种结构的形成依赖于锻匠对折叠次数、扭转角度以及加热温度的精准控制,每一批次的纹路走向和密度都具有不可复制性。
然而,装饰性大马士革在性能上存在固有的物理局限。由于材料内部存在大量不同金属间的界面,这些界面在极端冲击下可能成为应力集中点,导致崩刃或分层。此外,传统折叠锻打形成的层数有限,现代工艺即便通过多次折叠达到数百层,其微观结构的致密性仍难以完全媲美经过严格控制的现代合金钢。因此,带有明显扭转纹的大马士革更多被视为一种工艺艺术品,其刃口性能往往取决于焊接在刀尖的“夹钢”高碳钢部分,而非整体纹路的材质特性。
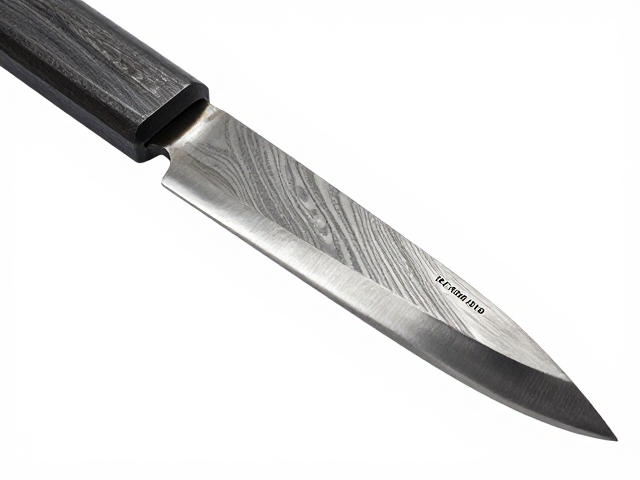
粉末钢的冶金优势与刃口几何表现
粉末冶金技术(PM)通过将高合金钢粉末在高温高压下烧结成坯料,彻底改变了传统炼钢的微观结构。以常见的CPM 154NC、M4或S30V为例,粉末钢中的碳化物颗粒极其细小且分布均匀,这种微观结构的均一性消除了传统冶炼中常见的碳化物偏析现象。结果是,粉末钢在保持极高硬度(如M4可达HRC 64-67)的同时,仍能保留出色的韧性,这是传统高碳工具钢难以同时兼顾的特性。粉末钢的耐磨性显著优于1095或65Mn,在切割高纤维或含硬颗粒的物体时,刃口磨损速度更慢,几何形状的维持能力更强。
在刃口几何方面,粉末钢能够被打磨出更锋利且持久的刃线。由于其内部结构致密,磨削过程中不易产生微崩口,这使得粉末钢在需要精细切割或长时间保持锋利度的场景中具有优势。然而,粉末钢的加工难度较高,对磨削工具和设备的要求也更为苛刻,且由于合金元素(如钼、钒、钴)含量较高,其生产成本远高于普通工具钢。此外,粉末钢的耐腐蚀性因牌号而异,部分高钒粉末钢在潮湿环境下的表现优于1095,但并非所有粉末钢都具备优异的防锈能力,需根据具体牌号的使用环境进行选择。
场景适配与材料选择的核心考量
选择钢材并非比较优劣,而是匹配使用场景。对于需要承受剧烈冲击、弯曲或作为弹簧部件的应用,5160钢因其卓越的弹性极限和抗疲劳性是更合理的选择,它在刀身弯曲后能迅速恢复原状,不易发生永久性变形。对于追求极致锋利度和边缘保持性,且使用者具备一定磨刀技巧的用户,M4或CPM 154NC等粉末钢能提供长期的性能稳定性,减少频繁打磨的频率。
若使用者更看重刀具的文化属性、手工锻造的独特纹理以及视觉美感,且能接受较高的维护成本(如防锈处理),那么扭转纹大马士革或1095/1084等高碳钢更具吸引力。1095和1084易于打磨,能迅速获得极佳的初始锋利度,适合快速切割任务,但需定期清洁和上油以防锈蚀。65Mn则处于中间地带,适合预算有限且需要一定硬度的入门级制作,但需严格控制热处理工艺以避免脆断。最终决策应基于对硬度、韧性、耐磨性、耐腐蚀性及维护成本的综合权衡,而非单一参数的对比。