
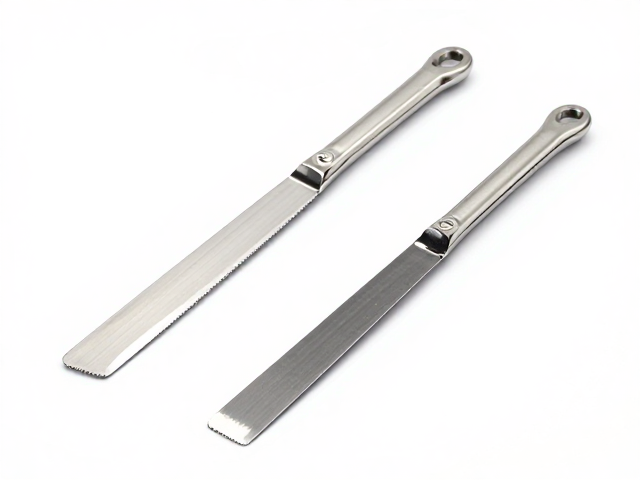
核心结构差异:宽刃与钩刃的物理特性解析
刮膜刀的核心差异在于刀头几何形状,宽刃设计通常具有平整且宽阔的受力面,这种结构特点使其在大面积平整表面的涂布或刮平作业中能保持极高的稳定性。宽刃多采用不锈钢或高硬度合金打造,边缘经过精细打磨,能够均匀分散压力,减少因受力不均导致的涂层厚度不一或表面波纹。在实际操作场景中,宽刃工具更倾向于处理需要精细平整度的介质,其刚性结构能有效抵抗侧向扭力,确保刮抹动作直线行进,这对于对表面光洁度要求较高的工艺环节至关重要。
相比之下,钩刃刮膜刀的刀头末端呈现明显的倒角或钩状结构,这种设计并非用于大面积铺平,而是专为处理缝隙、角落以及需要精确控制边缘形态的场景。钩刃的接触面积小,压强集中,能够深入狭窄空间清理残留物或进行局部修补。其材质通常需要具备更高的耐磨性和一定的韧性,以应对非平面作业中的摩擦损耗。钩刃工具的操作逻辑在于“点”与“线”的精准控制,通过指尖或手掌对刀柄的细微角度调节,实现对复杂曲面的贴合与作业,这与宽刃的大面覆盖形成鲜明对比。
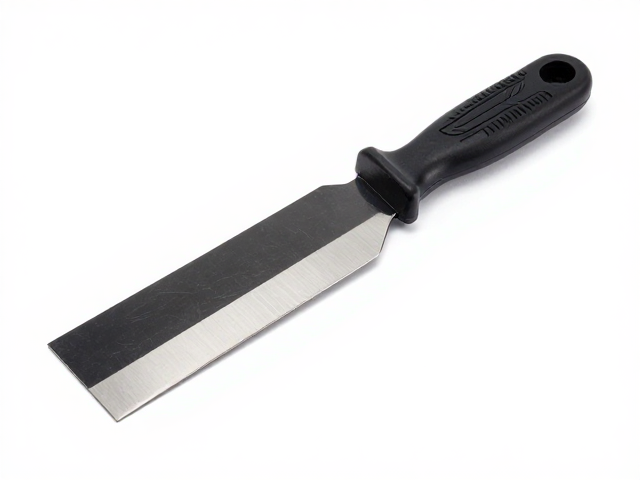
场景匹配逻辑:根据作业介质与面积定选型
面对高流量或高频次的作业环境,选择刮膜刀必须严格依据作业介质的粘度与作业面积的大小。若处理的是水性涂料、低粘度胶液或需要在较大平面(如墙面、桌面、大型模型表面)进行均匀覆盖,宽刃刮膜刀是更优的物理匹配。宽刃能一次性处理更大范围,减少重复动作带来的效率损耗,同时其平整的刃口能降低介质中的气泡混入概率。对于高粘度材料,宽刃的宽度和厚度能提供足够的支撑力,防止刀身在压力下发生形变,从而保证涂层的连续性和厚度一致性。
当作业场景涉及精密模型制作、电子元件封装、狭小缝隙清理或需要处理高粘度且需精确控制边缘的胶体时,钩刃刮膜刀具备不可替代的优势。钩刃结构允许操作者在不污染周围区域的情况下,对局部进行精准施胶或清理。例如在处理电路板涂覆或微小零件粘接时,宽刃难以进入指定区域,而钩刃能像笔尖一样灵活转向,通过角度变化控制胶量分布。高流量作业中,若介质需要反复在不同形状表面切换,钩刃的灵活性能显著降低因工具不跟手造成的操作失误和材料浪费。
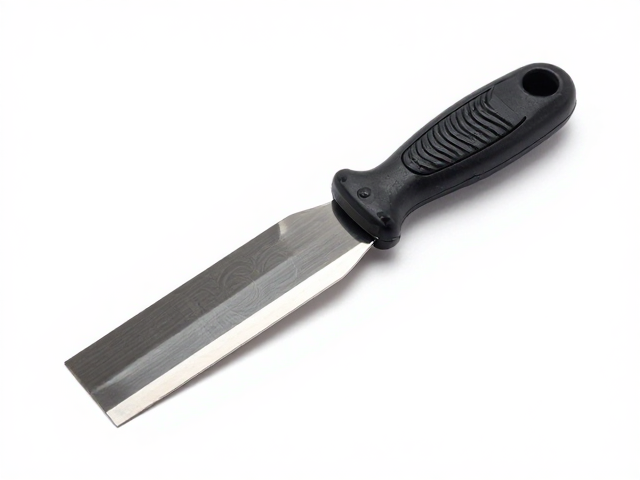
材质与工艺:耐用性与操作手感的权衡
刮膜刀的耐用性主要取决于基材硬度与表面处理工艺。市场上常见的宽刃刮膜刀多采用304或416不锈钢,部分高端产品使用S2工具钢或镀钛合金以提升耐磨性。不锈钢材质具有良好的防锈性能和适中的硬度,适合大多数常规作业。在选购时,需关注刀身的厚度与宽度比例,较厚的刀身能提供更好的抗弯折能力,避免在用力刮平时发生翘曲。此外,刀头与手柄连接处的加固工艺至关重要,焊接或一体成型的方式能防止在高频使用中因震动或扭力导致刀头松动或脱落。
钩刃刮膜刀的材质选择更需注重刃口的微观结构。由于钩刃接触点集中,磨损速度快,因此常选用高碳钢或经过特殊热处理的不锈钢,以确保刃口长时间保持锋利与形状稳定。钩刃的打磨精度直接影响作业效果,过大的毛刺会导致涂层表面粗糙,过小的倒角则可能无法有效切入缝隙。手柄部分的材质与人体工学设计会影响长时间操作的舒适度,橡胶包裹或防滑纹理设计能提升握持稳定性,减少手部疲劳。对于高频用户,刀身的重量平衡也是重要考量因素,过重的刀柄会增加操作负担,过轻则可能缺乏足够的下压力控制。
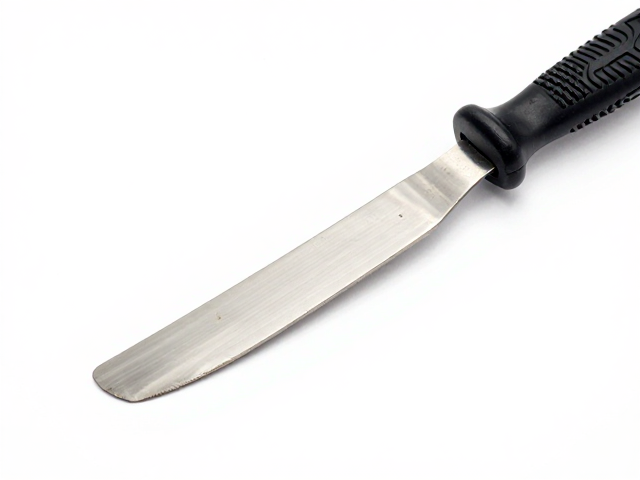
避坑要点:识别劣质产品的关键细节
在选购过程中,劣质刮膜刀常通过外观缺陷暴露其工艺短板。观察刀头表面是否有肉眼可见的砂眼、裂纹或锈蚀斑点,这些缺陷会在作业中成为应力集中点,导致刀头突然断裂或在使用过程中释放杂质污染介质。检查刀刃直线度,将刮膜刀平放在标准玻璃板或平整金属面上,观察刀头与平面之间的缝隙,若缝隙过大或不均匀,说明刀头存在变形,这将直接导致涂布厚度不均。对于钩刃产品,需确认钩角是否对称,刃口是否平滑过渡,尖锐的突变角容易在使用过程中崩口。
手柄与刀身的连接处是重灾区,劣质产品常使用劣质胶水或粗糙焊接,长期使用后易开裂或松动。检查手柄材质是否坚固,劣质塑料手柄易碎裂或变形,影响操作精度。此外,需警惕表面涂层脱落问题,部分廉价产品为降低成本使用易脱落漆面,漆屑混入作业介质中会造成严重污染。对于需要高精度作业的场景,还应关注刀头的平行度,宽刃的两端高度应一致,钩刃的角度应符合标注规格。避免购买无明确材质说明、无品牌标识或价格异常低廉的产品,这些通常缺乏基本的质量控制标准,难以满足高流量作业对稳定性和耐用性的要求。