
磨刀前的工具选择与状态检查
手工磨刀的效果很大程度上取决于砥石本身的质地与目数匹配。常见的天然砥石如关州水石或鹿角川系列,以及人工合成的碳化硅或氧化铝砥石,其颗粒硬度与排屑能力各不相同。初学者通常从800目至1000目的人工砥石入手,这类砥石切削效率高,容错率高,适合快速修整刃口。若追求极致锋利度,后续需逐步过渡到3000目、5000目乃至更高目数的砥石进行抛光。磨刀前务必确认砥石表面平整,若使用天然石或长期使用的砥石,需先进行研磨平整处理,避免因砥石表面凹凸导致刀刃受力不均,形成波浪状刃线。
刀刃在磨制前的初始状态决定了后续工序的耗时与难度。如果刀刃已有明显缺口或卷边,需先用粗目砥石修复几何形状,而非直接进入精细打磨。检查刀刃时,可用手指指腹轻轻触碰刃口(注意力度,避免割伤),感受是否有阻滞点。对于刺身刀这类对锋利度要求极高的刀具,保持刀刃清洁无油污至关重要,油脂会阻碍砥石颗粒与金属的接触,影响切削效率。准备一块平整的防滑垫或专用磨刀架,确保砥石在施力过程中固定不动,这是保证刃角一致性的基础物理条件。
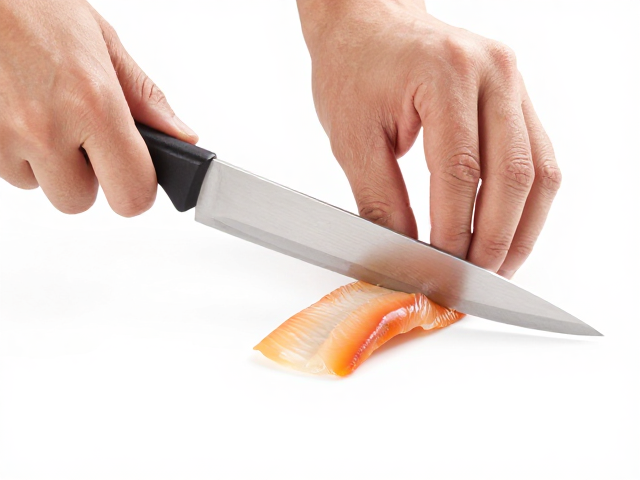
刃角控制与核心磨刀手法
刺身刀通常采用单面开刃(如柳刃)或双面对称开刃(如出刃或三德刀),磨刀时需严格锁定刃角。对于单面开刃刀具,需将刀背略微抬起,使刀面与砥石表面保持一个固定的微小夹角,这个角度通常维持在15至15.5度之间。实际操作中,可以将刀背与砥石接触,然后轻轻将刀身向前倾斜,直到刀面完全贴合砥石。在移动过程中,必须保持这个角度恒定,任何角度的晃动都会导致刃线变宽或产生双刃线,进而增加切割时的阻力。双手配合需默契,左手按压刀背靠近刀刃处控制角度,右手推动刀身进行前后或画圈运动,力量应均匀分布在整个刃面上。
磨刀时的受力技巧直接影响刀刃的微观结构。切忌使用过大的压力向下按压,过大的压力会导致刀刃过热,破坏钢材的金相结构,甚至造成崩口。理想的施力是“轻触式”,依靠砥石颗粒自身的切削能力,而非蛮力摩擦。在推拉刀身的过程中,感受刀刃与砥石之间的细微阻力变化,当阻力变得均匀且细腻时,说明该区域的金属已充分切削。对于单面磨制的刀具,需特别注意刀背与砥石的接触点,确保只有刀面参与研磨,避免刀背误触砥石导致角度偏移。每磨制几次后,需清洗刀刃和砥石,清除金属屑和泥浆,观察刃口光泽变化,以判断研磨进度。
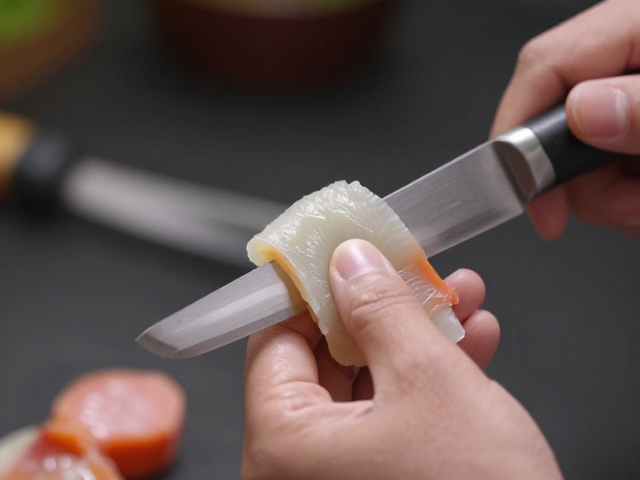
刃口微观修整与去毛刺
当粗磨阶段完成,刀刃已呈现均匀哑光的金属光泽时,需进行去毛刺处理。这是决定切片是否顺滑的关键步骤。将刀刃以极小的角度轻轻划过砥石表面,或者在细目砥石上进行单向轻扫,目的是去除刃口卷曲产生的微小金属纤维(毛刺)。对于单面开刃的刺身刀,去毛刺时需格外小心,仅让刀背轻微接触砥石,或用手指在刀背与刃角交界处轻轻摩擦,确保毛刺完全脱落而不损伤已形成的锋利刃线。可以通过在薄纸上测试,如果纸张能被轻松切断且无撕裂感,说明刃口已初步完成去毛刺。
精细抛光阶段旨在缩小刃口的微观锯齿,使其达到镜面般的平滑度。使用高目数砥石(如3000目以上)或皮革砥石配合研磨膏进行最终处理。在皮革砥石上,保持相同的刃角,以画圈或直线方式轻磨刀面。这一过程不会显著去除金属,而是通过摩擦将刃口的微观锯齿压平、抛光。此时,刀刃会反射出清晰的光影,触感如丝般顺滑。抛光完成后,务必用清水彻底冲洗刀刃,再用软布擦干,防止残留水分导致钢材生锈。对于高硬度钢材制成的刺身刀,正确的抛光不仅能提升锋利度,还能延长刀具保持锋利的时间,使切割鱼肉时阻力最小化,切面平整光亮。