
1095高碳钢的冶金特性与基础性能
1095钢属于高碳非合金工具钢,其化学成分中碳含量通常控制在0.90%至1.05%之间,这种高碳密度赋予了材料极高的硬度潜力。在未经热处理的状态下,1095钢具有良好的切削加工性,但在经过淬火和回火处理后,其硬度可轻松达到洛氏硬度(HRC)60-64区间。这一硬度范围使得刀具在应对日常切割任务时,能保持优异的锋利度和保持性,尤其在需要极浅切削角的场景中表现突出。
高碳特性也带来了显著的韧性与硬度平衡难题。相较于含铬或钼的合金钢,1095钢在极端冲击载荷下更容易产生崩口或断裂,但其材料本身的微观结构允许通过精细的热处理工艺来优化这一短板。在实际应用中,这种钢材常被视为传统高碳工具的代表,其耐磨性会因碳原子的析出而随时间推移呈现独特的变化,这也是许多专业刀具爱好者关注该材料的核心原因。
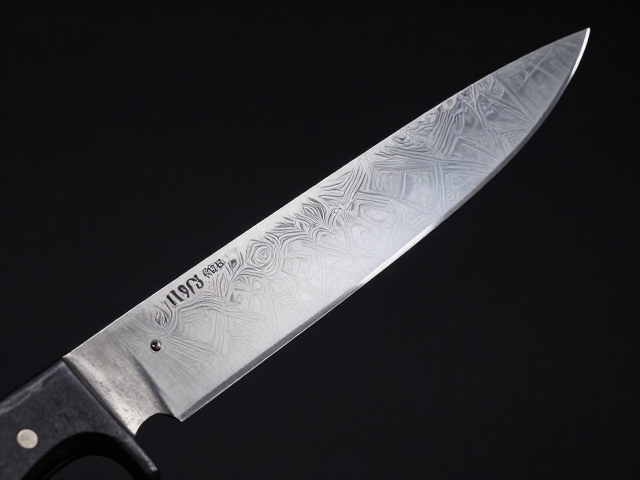
折叠锻造工艺对大马士革花纹的塑造
折叠锻造是大马士革钢形成的核心物理过程,通过将1095钢与低碳钢(如15N20或1095自身反复折叠)进行层叠锻打,形成数百甚至上千层的微观结构。每一层在锻造过程中经历塑性变形,层与层之间的界面在后续酸洗蚀刻后显现为肉眼可见的纹理。这种工艺并非简单的装饰,它通过异质材料的交替堆叠,改变了应力在材料内部的传递路径,从而在一定程度上提升了复合材料的综合机械性能。
现代折叠锻造技术中,1095钢常作为刃口层使用,而较软的低碳钢作为芯部或外层包裹。这种“三明治”结构或包钢结构,使得刀具在保持刃口高硬度的同时,整体韧性得到改善。折叠的次数和锻打力度直接影响花纹的细腻程度,手工折叠通常能形成更有机、不规则的木纹或雨纹,而机械辅助折叠则能提供更均匀致密的层状结构。每一把经过反复折叠锻打的1095大马士革刀具,其内部晶粒结构均经过热循环的重组,消除了部分铸造缺陷。
热处理工艺对最终硬度的关键影响
热处理是决定1095大马士革刀具最终性能的关键环节,其中淬火温度的控制和冷却介质的选择至关重要。1095钢通常在800°C至830°C之间进行奥氏体化淬火,使用油冷或聚合物冷却液可获得马氏体组织。由于大马士革钢由不同碳含量的钢层组成,淬火过程中各层可能达到不同的临界温度,因此经验丰富的工匠会通过观察火焰颜色和精确控温来确保刃口层充分硬化,同时避免芯部过烧。
回火处理紧随淬火之后,通常需要进行多次回火以消除内应力并稳定微观结构。1095钢在200°C至250°C区间进行回火,可将硬度稳定在HRC 60-62左右,这一区间被认为是在锋利保持性与抗冲击韧性之间取得最佳平衡的点。若回火温度过高,硬度会显著下降,导致刃口快速磨损;若回火不足,刀具可能在使用中发生脆性断裂。每一道热处理步骤都会改变钢材的金相组织,直接决定了刀具在使用寿命周期内的表现。
刃磨维护与日常使用中的表现特征
1095大马士革刀具在刃磨时需要特别注意其层状结构。由于不同层钢材的硬度差异,常规砂纸或磨石可能会因阻力不同导致花纹在刃面出现视觉上的不连续。使用细粒度(如1000目以上)的磨石进行精细刃磨,能够保留花纹的完整性并获得镜面效果。高碳钢容易生锈,因此在使用后必须立即清洗并擦干,涂抹防锈油是维持刀具外观和功能的必要措施。
在实际切割场景中,1095大马士革刀具以其极佳的咬合力著称,能够轻松应对纸张、纸板、皮革等材料,且在切割纤维类物品时不易粘连。然而,其高碳特性意味着在切割高硬度物体(如骨头、硬木)时,刃口容易卷曲或崩缺。因此,这类刀具更适用于精细加工和轻型切割任务。定期使用磨刀石进行维护,保持刃口微观锯齿的完整,是延长其高性能表现周期的有效手段。