
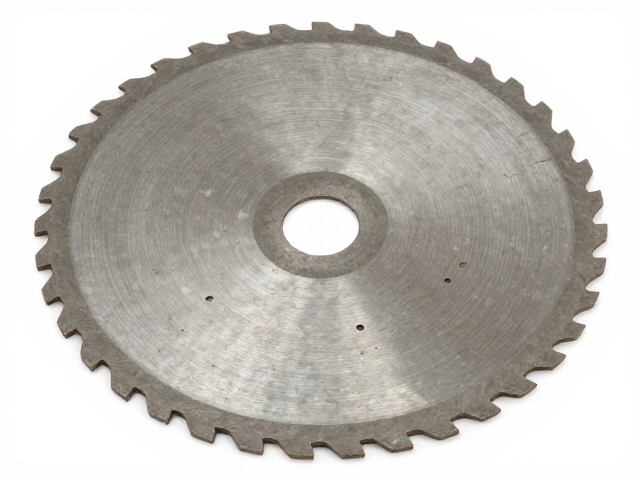
工业级圆刀片在包装印刷中的核心作用
包装印刷行业对切割精度与边缘光洁度有着极高要求,工业级圆刀片作为关键耗材,直接决定了标签、纸箱及软包材料的成型质量。在高速运转的模切或分切设备中,刀片需克服材料张力与摩擦热,保持刃口的稳定性,从而避免出现毛边、爆边或尺寸偏差等常见缺陷。
不同包装材料如牛皮纸、铝箔、BOPP薄膜等,其物理特性差异显著,对刀片的硬度、韧性及耐磨性提出了特定挑战。高质量的圆刀片能通过精准的几何角度设计,降低切割阻力,延长设备维护周期,同时减少因刀片磨损导致的次品率,从而在整体生产流程中提升效率并控制成本。
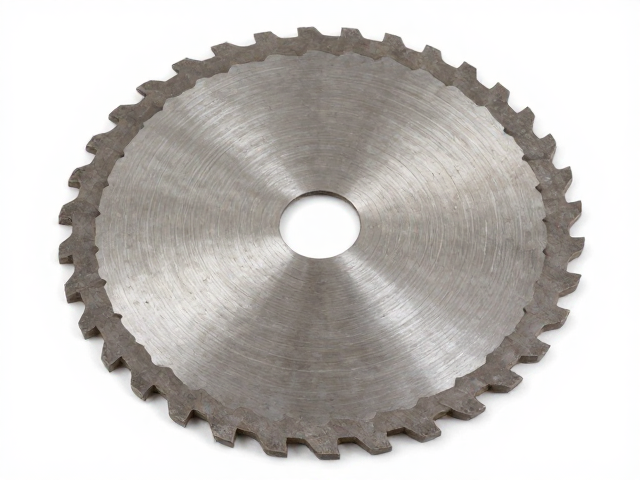
材质选择与工艺特性分析
高速钢(HSS)圆刀片因具备优异的红硬性和耐磨性,常被应用于常规纸张及纸板的分切作业。其热处理工艺能确保刃口在高温摩擦环境下仍保持锋利,适合中低速且对切割面平整度要求较高的场景。相比之下,硬质合金(钨钢)圆刀片则凭借极高的硬度和抗冲击能力,成为切割金属箔、复合材料或高强度工程塑料的首选,即便在极高线速度下也能维持长久的使用寿命。
刀片表面涂层技术是提升性能的关键环节,常见的氮化钛(TiN)或类金刚石(DLC)涂层能显著降低摩擦系数,防止材料粘附,尤其适用于粘性较强的不干胶标签或含胶水分的包装材料。选择时需结合具体材料的粘性、厚度及切割速度,匹配相应的材质与涂层组合,以确保切割过程的顺畅与刃口的持久锋利。
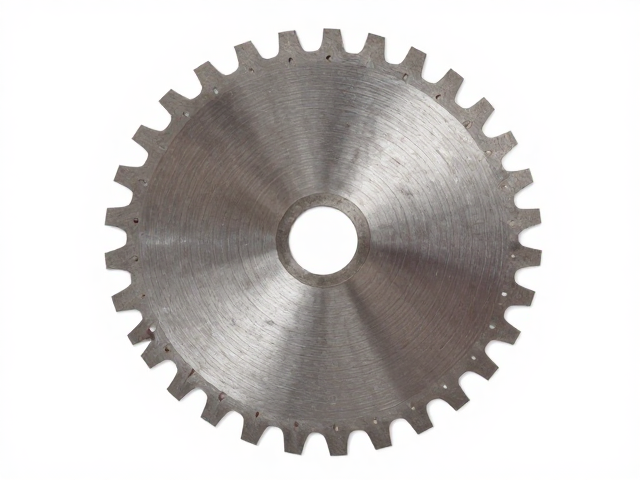
几何参数与选型逻辑
刃口角度是影响切割性能的核心几何参数,小角度刃口锋利度高,适合薄型材料如薄膜与标签纸,但相对脆弱;大角度刃口强度高,耐磨且不易崩口,适用于厚纸板、瓦楞纸等硬质材料。实际选型中需根据材料厚度与硬度进行权衡,通常薄材选用15-20度,厚材选用30-45度,以实现切割力与耐用性的平衡。
刀片外径、内径及厚度需严格匹配模切机的刀轴规格与压力设置。外径决定切割宽度与设备兼容性,内径影响安装稳固性与同心度,厚度则关联刀片的整体强度与散热能力。此外,刃口的微观形状如平刃、V型刃或特殊波浪刃,会根据材料的层压结构或特殊切割需求(如虚线模切)进行定制,以优化剥离效果与边缘质量。
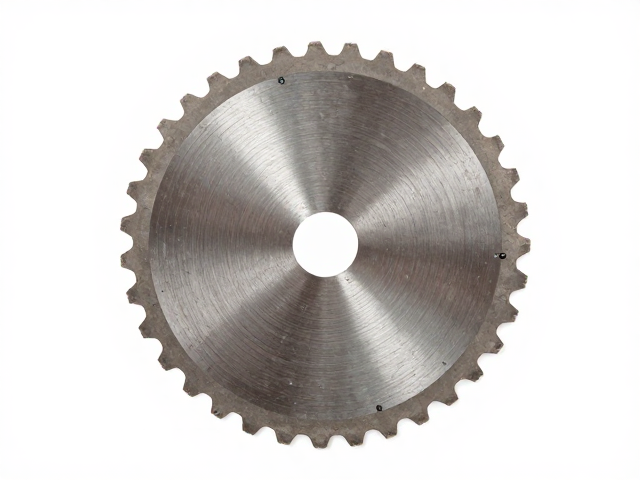
应用场景与维护要点
在不干胶标签印刷中,圆刀片常用于模切工序,需精确控制刀距与压力,以避免切穿面纸或切割不彻底。对于多层复合包装材料,刀片需具备极高的稳定性,防止因材料层间剥离力不均导致的切割歪斜。定期检查刀片刃口的微观状态,及时清除残留胶渍或异物,是保持切割质量的基础措施。
定期研磨与校准是延长圆刀片寿命的关键。使用专用研磨设备保持刃口角度的一致性,避免手工打磨导致的几何误差。安装时需确保刀片清洁无油污,紧固螺丝受力均匀,防止因松动导致振动与偏摆。建立严密的刀具管理档案,记录使用次数、切割材料类型及磨损情况,有助于科学规划更换周期,降低非计划停机风险。