
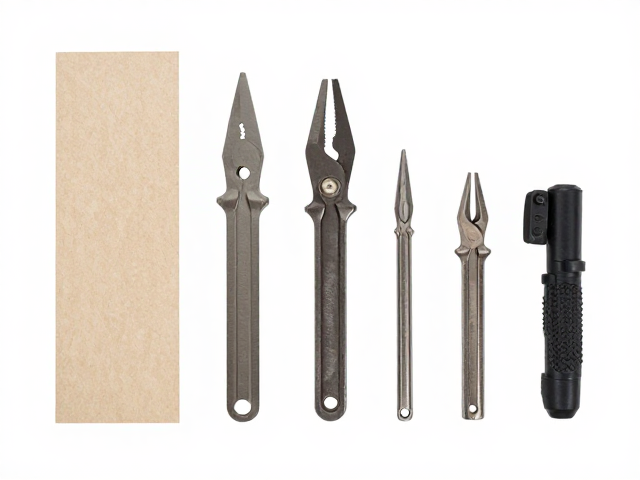
切割工具套装的核心组件与材质选择
切割工具套装通常由主机、刀片、导向装置及辅助夹具构成,其中刀片与主机的匹配度直接决定了加工精度。在纸张与纸板加工场景中,刀片材质多采用高碳工具钢或高速钢,高碳工具钢凭借高硬度特性,能维持刃口长时间锋利,适合精细裁切;而高速钢则在韧性与耐磨性平衡上表现更优,应对较厚或含纤维杂质的纸板时不易崩刃。选购时需关注刀片的厚度与齿距,薄型刀片适合A4纸等薄材,厚型刀片则需配合高扭矩主机以应对瓦楞纸板等硬质材料。
主机部分的电机功率与转速稳定性是另一关键指标。对于高频次的办公或轻工业剪纸需求,直流电机因体积小、响应快成为主流,但需留意其在连续高负荷下的散热表现。若涉及重型纸板切割,交流电机或无刷电机能提供更为稳定的扭矩输出,减少因负载变化导致的切割偏移。此外,机身的稳固性设计,如防滑底座与刚性框架,能有效吸收切割时的震动,确保切口平整,避免因机身晃动造成的边缘毛糙或尺寸误差。
工具钢热处理的工艺逻辑与性能关联
工具钢的性能并非由化学成分单一决定,热处理工艺才是赋予其最终使用性能的核心环节。淬火是热处理的第一步,通过将钢材加热至临界温度以上后快速冷却,形成高硬度的马氏体组织。对于切割刀片而言,淬火温度的控制至关重要,温度过低会导致硬度不足,温度过高则可能引起晶粒粗大,进而引发裂纹。不同牌号的工具钢,如T10、T12或9CrSi,其临界温度区间各异,需严格依据材料特性设定加热参数,以确保基体组织的均匀转变。
回火工艺紧随淬火之后,旨在消除淬火产生的内应力并调整硬度与韧性。低温回火(150-250℃)主要用于保持刀片的高硬度,同时略微提高韧性,防止裁切硬纸板时崩刃;中温回火(350-500℃)则适用于需要较高弹性的部件,如导向杆或夹持弹簧。对于切割套装中的活动部件,若回火温度控制不当,可能导致部件在受力后发生塑性变形,进而影响切割精度。因此,热处理过程中的保温时间与冷却介质选择,直接决定了工具套装在实际使用中的寿命与可靠性。
纸张与纸板加工的场景化适配策略
纸张加工对切割工具的精度要求极高,尤其是涉及证书、票据或精细包装时,刀片的刃口平整度至关重要。在此类场景下,建议选用刃口经过精密研磨的刀片,并配合高精度导轨系统,以减少切割过程中的横向位移。纸张纤维较短,切割时易产生卷曲,因此刀具的切入角度需经过优化,通常采用较小的前角设计,以平滑切断纤维,减少纸屑产生。同时,切割台的表面材质需具备低摩擦特性,如经过处理的铝合金或工程塑料,以确保纸张在切割过程中不粘连、不偏移。
纸板加工则面临厚度大、纤维长、结构复杂(如瓦楞结构)的挑战,对工具的穿透力与稳定性提出更高要求。切割纸板时,刀片需具备足够的刃口强度以克服瓦楞纸的阻力,此时刀片的齿形设计尤为重要,粗齿设计能更快排出纸屑,防止堵塞。此外,纸板切割常伴随较大的震动,工具套装需配备强力压紧装置,固定纸板位置,避免切割过程中材料移动导致尺寸超差。对于异形纸板切割,柔性切割头或可调节角度的刀架能提供必要的灵活性,满足不同形状的加工需求。
日常维护与使用寿命的延长技巧
切割工具的寿命与精度保持,高度依赖于正确的日常维护与存放方式。刀片在每次使用后应清洁刃口残留的纸屑与粉尘,这些微粒若长期附着,可能加速刃口磨损或引起锈蚀。对于高碳工具钢刀片,清洁后需涂抹少量防锈油,特别是在潮湿环境中存放时,这一步骤能有效隔绝水汽,防止表面氧化。存放时应将刀片置于干燥、无腐蚀性气体的环境中,避免与其他硬物堆叠导致刃口磕碰变形。
定期校验切割工具的几何精度是维持加工质量的重要手段。使用塞尺或专用量具检查刀片与导向轨的平行度,确保切割路径的一致性。若发现切割边缘出现毛刺或尺寸偏差,需检查刀片是否磨损或松动,必要时进行重新研磨或更换。对于套装中的活动部件,如滑轨与转轴,应定期注入少量润滑油,保持其灵活运转,避免因干涩导致切割阻力增大或动作卡顿。建立规范的维护记录,跟踪工具状态变化,有助于在性能下降初期及时干预,延长整体套装的使用寿命。