
蚀刻回火稳定硬度的定义与微观机制
蚀刻回火稳定硬度并非单一的热处理工艺参数,而是指材料在经过淬火后,通过回火处理达到预定硬度水平,并在后续经历表面蚀刻或轻微应力释放过程中,其硬度数值保持稳定的能力。这一指标在精密模具、弹簧元件以及高应力紧固件的设计与制造中至关重要。当材料内部存在残余奥氏体或不稳定的碳化物分布时,表面去除部分基体材料引发的应力重新分布,可能导致局部硬度发生波动,进而影响尺寸精度和服役寿命。
从微观金相组织来看,该过程涉及马氏体分解、残余奥氏体转变以及碳化物析出与聚集的复杂动力学平衡。回火温度的控制直接决定了碳化物的类型、尺寸及分布状态。例如,在500-600°C区间进行的回火,主要发生ε碳化物向渗碳体的转变,若此时材料成分中含有钼、�硅等合金元素,能显著抑制碳化物的粗化,从而在蚀刻或后续加工中维持硬度的稳定性,防止因微观结构不均导致的性能离散。
关键热处理参数对硬度稳定性的影响
回火温度与保温时间是决定蚀刻回火稳定硬度范围的核心变量。温度过高会导致硬度过度下降,无法满足强度要求;温度过低则无法充分消除内应力,残余奥氏体在后续环境中可能发生非受控转变,引起尺寸变化或硬度漂移。以常见的45号钢为例,通常在520-560°C区间回火可获得较高的综合力学性能,但对于对硬度稳定性要求极高的场景,需通过等温回火或多次回火工艺,确保组织均匀性,将硬度波动范围控制在±1.5 HB范围内。
冷却速率与介质选择同样会间接影响最终的硬度稳定性。虽然回火后通常采用空冷,但在某些高合金钢中,若冷却过程中发生二次硬化现象或产生新的内应力,可能破坏前期的回火效果。此外,原材料的纯净度与初始锻造组织均匀性也是基础条件。夹杂物如硫化物、氧化物若分布不均,在蚀刻过程中可能形成微区腐蚀,进而导致局部应力集中,间接反映为硬度测试数据的离散,因此控制钢锭的凝固过程和锻造比是提升稳定性的前置关键。
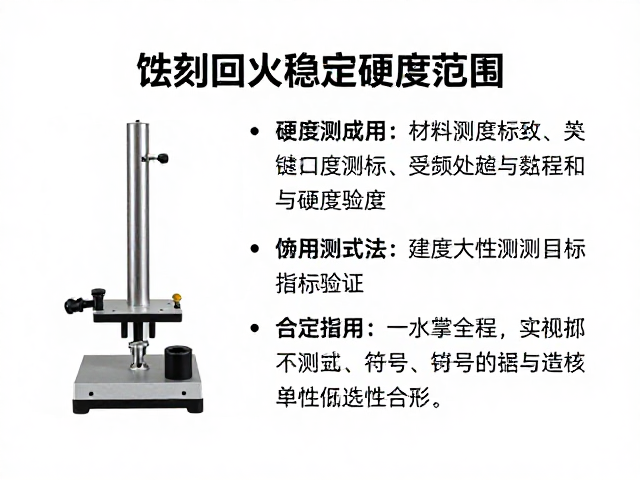
硬度测试方法与数据真实性验证
在评估蚀刻回火稳定硬度时,维氏硬度(HV)和洛氏硬度(HR)是常用的检测手段。维氏硬度因压痕小、分辨率高,更适合薄层或微小区域的稳定性分析,而洛氏硬度则因操作便捷,常用于批量生产中的快速筛查。为了确保数据的可追溯性与真实性,测试前的样品制备必须严格遵循国家标准,如GB/T 230.1或GB/T 4340.1,确保测试面无因蚀刻产生的应力层或油污干扰。
实际应用中,单一硬度的数值难以完全反映材料的稳定性,需结合硬度梯度分布进行综合判断。例如,在弹簧钢65Mn的生产中,若回火后表面硬度为45 HRC,而距离表面0.5mm处硬度降至43 HRC,这种梯度差异可能预示着回火不充分或脱碳现象,即便平均值达标,也不符合高稳定性要求。因此,多点取样、重复测试以及统计过程控制(SPC)是验证硬度稳定性的必要手段,确保材料在长期服役或后续加工中不会出现突发性性能衰减。
材料选型与工艺匹配指南
针对不同应用场景,材料成分的设计需与热处理工艺形成闭环匹配。对于要求高硬度稳定性的模具钢,如H13或SKD61,通常采用真空淬火配合多次高温回火,以消除残余奥氏体并促进合金碳化物的均匀析出。此类材料在经历表面喷砂或化学蚀刻后,硬度波动极小,适用于高精度注塑模具或压铸模。相比之下,碳素弹簧钢如60Si2Mn,更侧重于通过控制硅含量来提高回火稳定性,防止在长期高温或应力作用下发生软化。
选型过程中还需考虑蚀刻工艺对材料表面的影响。强酸或强碱蚀刻可能引起氢脆或表面脱层,进而影响硬度测试结果的真实性。因此,对于经过强腐蚀环境服役的部件,应优先选用耐蚀性较好的合金结构钢,并优化回火后的表面清理工艺。同时,参考行业标准如JB/T 6399或相关材料手册中的数据,对比不同牌号在相同热处理条件下的硬度保持率,能够更科学地确定最终的材料规格,避免因选型不当导致的早期失效或成本浪费。