
天然石材小刀柄片钻孔定位的核心难点
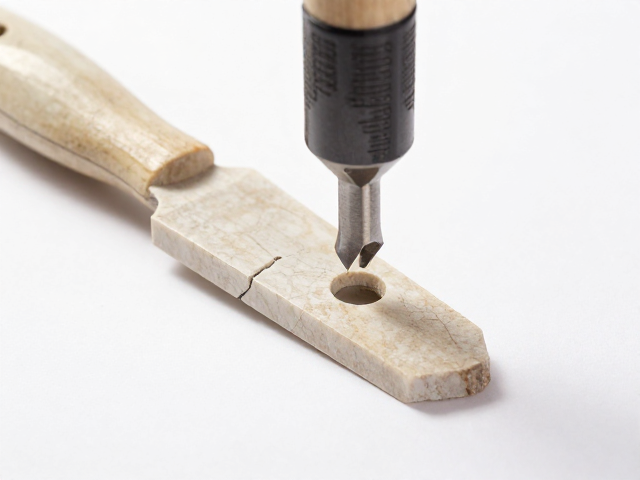
天然石材小刀柄片通常体积小巧,厚度较薄,且多选用大理石、花岗岩等脆性较高的材质,这使得钻孔过程中的应力集中极易引发崩边或贯穿性裂纹。在加工初期,定位不准不仅会导致产品报废,更会因为钻头受力不均造成刀具过早磨损,进而影响孔位的垂直度与光洁度。因此,建立严密的定位逻辑是确保后续加工稳定性的前提,需要从材料特性与几何结构两个维度进行预判。
针对此类小件石材,传统的目测划线法难以应对微米级的误差要求,必须引入刚性固定的辅助工装。由于石材表面硬度差异大,钻头在切入瞬间容易产生滑移,导致定位点偏移。通过设计带有导向孔的硬质合金或高硬度钢材夹具,将石材表面与钻头轴线强制对齐,能有效消除初始切入时的径向跳动。这种物理约束下的定位方式,比单纯依赖手工标记具有更高的可重复性,为精准避裂奠定了物理基础。
精准避裂的钻孔参数与工艺控制
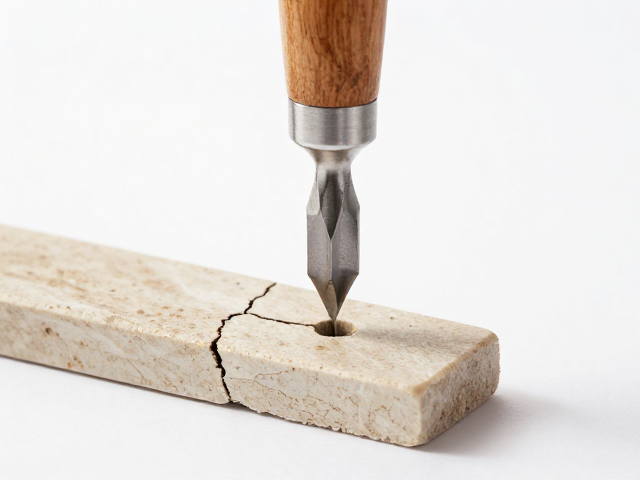
避裂的关键在于控制切削热与机械冲击,需根据石材的具体莫氏硬度调整主轴转速与进给速度。对于高脆性石材如汉白玉,建议采用低转速配合极慢速进给,利用钻头的钝磨效应而非锋利切削来破碎材料,减少瞬间冲击力。钻头选型应优先考虑螺旋角较小的型号,以增强排屑效率并降低侧向压力,同时务必使用冷却液持续降温,防止局部过热导致石材内部微裂纹扩展。
在钻孔深度接近穿透点时,需执行“退刀减压”策略。当钻头即将穿透石材背面时,立即降低进给速率或完全停止进给,依靠主轴旋转惯性完成剩余部分的切削,可显著降低背面崩缺现象。此外,对于小刀柄片这类细长或薄壁结构,建议在钻孔下方垫置软质木板或专用防裂胶垫,通过增加支撑反力来抵消钻削过程中的向上顶升力,从而保持整体结构的完整性。
高效加工中的夹具设计与流程优化
为了提升小件石材的加工效率,一次性定位多孔或连续加工的流程设计至关重要。采用多孔位模板夹具,可在一次装夹中完成多个刀柄片的定位钻孔,减少重复对刀与固定所浪费的时间。夹具内部需设置定位销或V型槽,确保石材在高速振动环境下保持绝对静止,避免因微小位移导致的批量次品。这种标准化作业模式能大幅缩短单件加工周期,提升整体产出率。
在加工流程中,预处理阶段的表面打磨与清洁不可忽视。石材表面的粉尘或粗糙不平会干扰钻头定位点的识别,增加滑钻风险。在固定前,使用无尘布清洁接触面,必要时对定位区域进行局部精细打磨,确保夹具底座与石材表面紧密贴合。通过优化从清洁、装夹、钻孔到成品取出的全链路动作,减少非切削时间,实现在不牺牲精度前提下的效率最大化,使小刀柄片的生产更加跟进工业化节奏。