
焊接三枚合结构的工艺难点与技术拆解
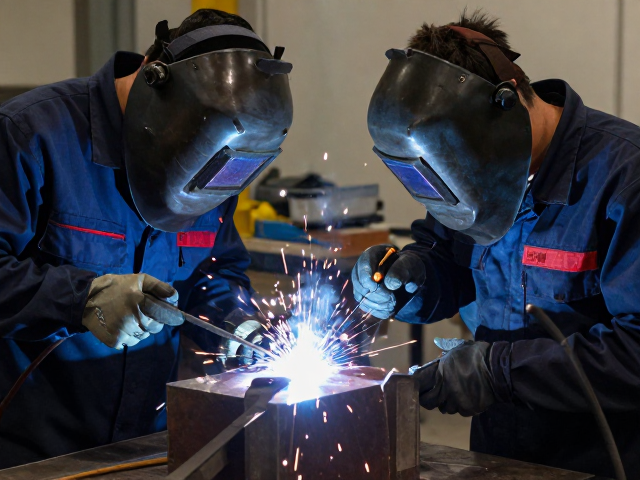
焊接三枚合结构通常指通过精密焊接技术将三个独立部件连接为一个整体组件,这种结构常见于高密封性要求的压力容器、精密仪器外壳或航空航天连接件中。其核心难点在于不同材质、厚度或几何形状的部件在受热过程中的应力分布不均,极易产生变形或未熔合缺陷。在实际操作中,工匠需要精确计算热输入密度,确保三个部件在融合过程中保持尺寸稳定性,这对热源的控制精度提出了极高要求。
该工艺对焊接顺序和层间温度控制有着严密的逻辑要求。通常采用对称焊接或分段退焊的方式,以抵消焊接残余应力。例如,在处理环形或方形三部件组合时,若先焊死一侧,后续焊接另一侧时产生的收缩力会导致整体扭曲,破坏配合精度。因此,工艺解析中必须强调“小电流、快焊速、多层多道”的基本原则,通过多次薄层堆焊来分散热影响区,降低工件内部的宏观应力集中现象。
师徒传承中的经验传递与细节把控
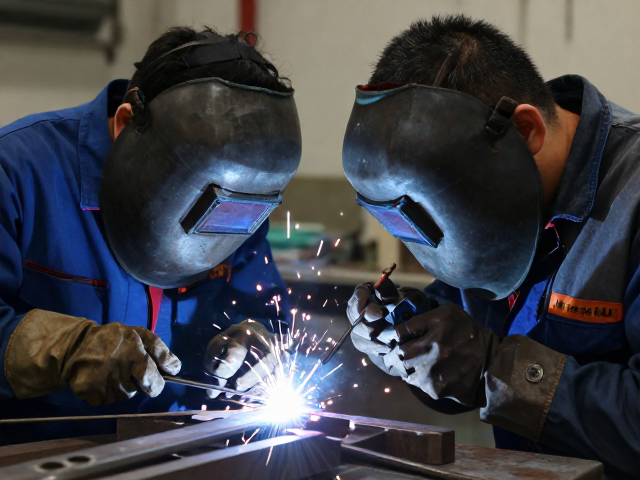
在焊接车间,三枚合结构的制作往往没有标准化的参数表,更多依赖于师傅口传心授的“手感”与“眼力”。老一辈工匠通过观察熔池的颜色变化、飞溅的状态以及听电弧燃烧的声音,来判断当前的熔深和温度。这种隐性知识难以通过书本完全获取,必须在长期的跟班作业中,通过徒弟反复尝试、师傅即时纠正来逐步建立肌肉记忆。师傅会手把手教导徒弟如何调整焊枪角度,如何在三个部件的交汇处找到最佳的起弧点和收弧点。
传承的过程不仅是技术的复制,更是严谨工艺习惯的塑造。师傅会要求徒弟在焊接前进行严密的装配间隙检查,强调“三分焊,七分配”的理念。如果组装阶段存在微小错边或间隙过大,无论焊接技术多高超,都难以获得高质量的焊缝。徒弟在观摩中逐渐学会在焊接前使用夹具固定,甚至在焊前进行预热处理,这些细节构成了匠心工艺的核心组成部分,使得每一道工序都经得起推敲与检验。
关键工序解析:从装配到成品检测
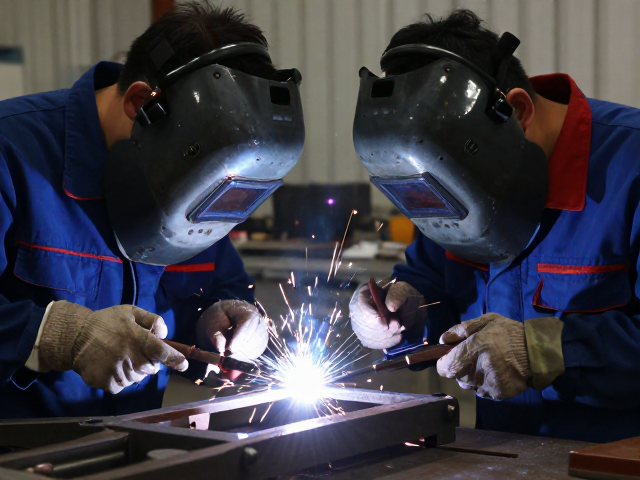
三枚合结构的焊接前处理是决定成败的基础环节。工件表面必须彻底清除油污、氧化皮及水分,任何杂质都会在高温下形成气孔或夹杂。对于不锈钢或铝合金等易氧化材料,通常需要使用不锈钢丝刷或专用溶剂进行清洁,并确保焊接区域在干燥环境下进行。装配过程中,定位焊点的数量和位置需经过计算,既要保证结构在焊接过程中不变形,又要避免定位焊残留过多缺陷,通常采用小电流快速点固,并在正式焊接时将其作为焊缝的一部分融合进去。
焊接过程中的层间清理与外观检查是保障内部质量的关键。每一层焊缝完成后,必须使用钢丝刷或角磨机仔细清除焊渣和飞溅,防止层间夹杂。对于三枚合结构,还需定期测量关键尺寸,监控因热累积导致的变形趋势。若发现变形,需及时采用机械校正或反向预变形法进行修正。成品完成后,通过渗透检测或超声波探伤验证内部是否有裂纹或未熔合,确保结构满足设计强度要求,这一过程体现了工艺解析中对结果可追溯性的严格追求。