
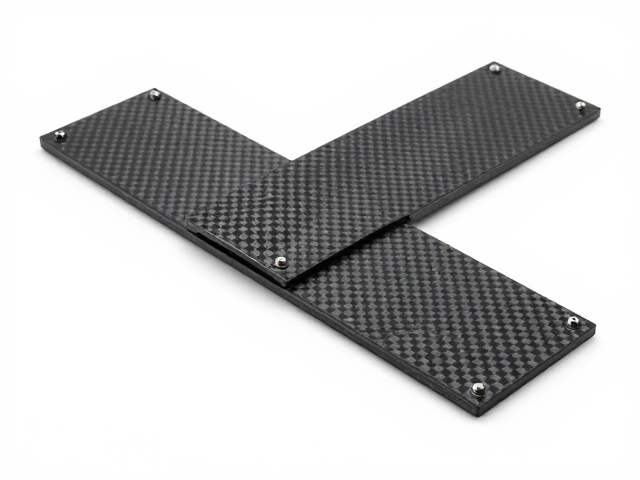
碳纤维铆接装配中的平整度核心指标
碳纤维复合材料在航空及高端制造领域的应用中,铆接连接常因材料各向异性及层间剪切强度限制,成为结构完整性的关键控制点。铆接平整度并非单一的外观瑕疵指标,而是直接反映了接头区域应力分布均匀性与预紧力保持情况的核心物理特征。当铆钉头与板材表面接触面出现明显间隙或翘曲,往往意味着装配过程中产生的径向膨胀应力超过了基体材料的承受极限,进而引发微裂纹或分层现象。
在实际工程检验中,平整度的判定需结合精密量具进行量化分析,而非仅凭肉眼观察。标准操作通常使用塞尺检测铆钉头与蒙皮表面的间隙,对于大多数航空级碳纤维结构,该间隙值通常被严格限制在0.05mm至0.1mm以内,具体数值需严格遵循相应机型或行业的设计规范手册。若间隙超过允许公差,不仅影响气动外形的光滑度,更会导致局部应力集中,长期服役中极易诱发疲劳失效。
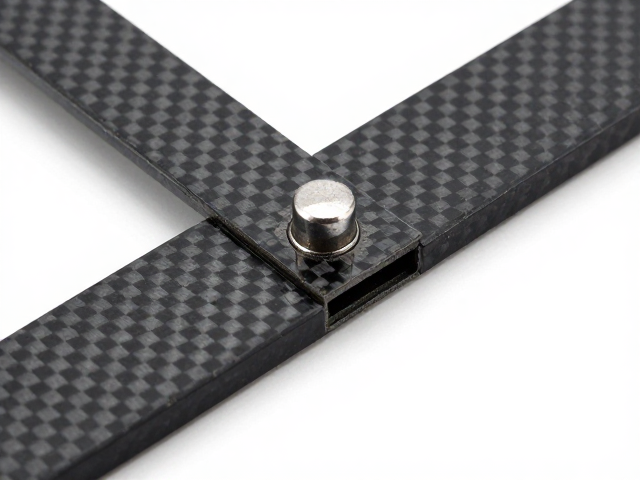
视觉检测与微观缺陷的关联分析
肉眼观察平整度时,需重点关注铆钉周围是否存在“压痕发白”或纤维断裂痕迹,这是树脂基体受损或纤维脆性断裂的前兆。当铆接力过大或工具定位不准,碳纤维表面会出现不规则的压溃,这种微观层面的损伤在宏观视觉上即表现为铆钉周围区域的光泽度异常或平整度缺失。此类缺陷会显著降低接头的剪切强度,因为受损区域的载荷传递路径已被破坏,导致结构整体承载能力下降。
此外,铆钉头与板材之间的贴合状态会影响防腐与密封性能。在潮湿或腐蚀性环境中,平整度不足形成的微小缝隙容易积聚水分和盐雾,进而引发电化学腐蚀或基体降解。因此,高质量的铆接装配要求铆钉头与碳纤维表面形成连续、均匀的接触线,无任何可见的透光缝隙。这种严密的贴合不仅关乎结构安全,也是防止环境侵蚀、延长复合材料结构使用寿命的重要防线。
装配工艺对平整度的决定性影响
铆接过程中的工艺参数直接决定了最终的平整度表现。液压铆接枪的压力稳定性、铆钉杆直径与孔径的配合公差,以及碳纤维板在装配前的铺层质量,共同构成了影响平整度的变量体系。若孔径过大,铆钉无法获得足够的径向抱紧力,导致铆钉头在受力后下沉或倾斜;若孔径过小,装配时的挤压应力会直接撕裂纤维,造成不可逆的结构性损伤。因此,严格控制孔径公差在±0.02mm范围内,是保证铆接平整度的基础前提。
装配时的温度控制与固化周期同样会间接影响平整度的长期保持。碳纤维复合材料在固化过程中若冷却速率不均,会产生残余热应力,这种内应力在铆接完成后可能表现为铆钉周边的翘曲或平整度漂移。部分高性能碳纤维结构需在恒温环境下进行装配,以消除环境温差对材料尺寸稳定性的干扰。通过优化工艺窗口,减少装配过程中的机械损伤与热应力残留,才能从源头上确保铆接接头的几何精度与结构完整性。